SV
Chunky grafit i segjärngjutgods: varför det bildas och hur gjuterier skyddar det
En maskinbas av segjärn med väggar som närmar sig 200 mm gör att gjuteriet ser perfekt ut — rena ytor, mått ljud, normal hårdhet. Månader senare testar ett prov som bearbetats från mitten av den tjockaste väggen med 3 till 4 procents förlängning istället för de 10 procent som betyget lovar, eller så öppnas en utmattningsspricka bredvid ett lagersäte. Dela gjutningen på den platsen och grafiten ser fel ut: istället för diskreta runda knölar visar mikroskopet kluster av sammankopplade, korallformade partiklar packade mellan dendritarmarna. Det är tjockt grafit, och materialet kompromitterade innan delen någonsin bar en last.
Den korta versionen: chunky grafit är den karakteristiska defekten hos tungt segjärn . Den bildas där stelningen är långsammast, trivs med högt kisel, hög kolekvivalent och kvarvarande sällsynta jordartsmetaller, och skadar töjningen och utmattningshållfastheten mycket mer än vad hårdheten någonsin avslöjar. Båda förutsättningarna - en långsamt kylande hotspot och en tillåtande kemi - kan konstrueras bort, vilket gör det till en av de mest kontrollerade defekterna ett gjuteri står inför. Det som följer omfattar själva defekten, skadan den gör och de åtgärder som håller i produktionen.
Vad Chunky Graphite är egentligen
Chunky grafit är inte en främmande inneslutning eller en krympningskavitet. Det är en grafitmorfologi: kol som borde ha frusit till isolerade sfäriska knölar används istället som aggregerade, sammankopplade partiklar som ser exploderade eller vermikulära ut under mikroskopet. Den förekommer i kluster eller i interdendritiska positioner, och vid en tillfällig blick kan den misstas för typ D-grafit av tunnväggiga järn - även om den tillhör tunga, långsamt kylda sektioner, inte till snabbfrysande tunna väggar.
Två vanor gör det lätt att missa. För det första koncentreras den i den termiska mitten av en tung sektion - den sista metallen som stelnar - medan grafitform på huden och i rutinkuponger kan se helt normalt. För det andra, på en maskinbearbetad eller sprucken yta visar den sig endast som en lokal mörkare, en suddig grå fläck som är lätt att misstolka som färgning eller ett matningsproblem. När det är uppenbart i en spricka har den anslutna grafiten redan byggt upp ett nätverk av färdiga sprickvägar.
Om du behöver en uppfräschning först, vår klarspråksintroduktion till segjärn täcker hur materialet skiljer sig från gråjärn.
tunga sektioner varför och långsam kylning utlöser det
Den styrande variabeln är lokal stelningstid. I en 25 mm vägg slutar den eutektiska reaktionen snabbt och varje knöl växer självständigt till en sfär. I kärnan av en maskinkolonn eller ett kompressorvevhusnav kan samma reaktion sträcka ut sig många gånger längre - och grafitpartiklar som suspenderas i den sista vätskan mellan eutektiska celler kopplas samman och växer som ett aggregat istället för att förbli separata. Defekten uppträder precis där erfarenheten förutsäger: vid väggkorsningar, i tjocka bossar, under matarsand.
Kemin avgör om den långsamma kylningen tilllåts göra skada. Tre sammansättningsfaktorer dyker upp genomgående. Kisel är den dominerande: defekten är sällsynt nära 2 procent kisel och dess förekomst klättrar brant mot och över 3 procent, vilket är en anledning till att ferritiska kvaliteter som förstärkts med hög kisellösning kräver extra vård i tunga sektioner. En hög kolekvivalent ökar exponeringen. Sällsynta jordartsmetaller är mer subtila - cerium och lantan behövs i små mängder för en robust nodulariseringsreaktion, men mellanliggande rester är upprepade gånger kopplade till tjock grafit i tunga plattor och stänger.
Chunky grafit är ingen otur. Det är vad som sägs gör när långsam kylning möter en tillåtande kemi - och båda variablerna kan hanteras.
Skadan den gör på mekaniska egenskaper
Förlusterna är inte enhetliga, och det är den asymmetri som gör defekten farlig. Hårdheten rör sig knappt, eftersom metallmatrisen är i stort sett oförändrad. Draghållfastheten i en påverkad zon sjunker generellt med ungefär 10 till 20 procent. Förlängning drabbas mycket hårdare - förluster på hälften eller mer rapporteras allmänt när chunky grafit upptar och gör del av brottytan. Utmattningsstyrkan lider allmänt mest av allt, eftersom sammansatt grafit fungerar som en inre skära: en spricka behöver inte längre börja vid ytan, den kan börja djupt inne i väggen.
Fara - Hårdhet kommer inte att få denna defekt. En chunky-påverkad region kan mäta helt normalt på ett hårdhetstest medan dess förlängning och utmattningslivslängd tyst har kollapsat. Acceptans för tunga sektioner måste vila på dragprovning av representativt material.
| Egendom | Typisk effekt | varför |
|---|---|---|
| Draghållfasthet | Minskade med cirka 10-20 procent | Ansluten grafit ersätter bärande matris med svaga interna gränssnitt |
| Förlängning | Skär ofta till hälften eller mer | Grafitnätverket erbjuder en kontinuerlig sprickväg med låg resistans |
| Trötthet styrka | Minskas kraftigast i praktiken | Inre grafitkluster fungerar som sprickinitiatorer under ytan |
| Hårdhet | Liten eller ingen mätbar förändring | Metallmatrisen är väsentligen opåverkad |
Hur gjuterier hittar det innan kunden gör det
Detektion måste leta efter defekten, eftersom defekten inte kommer till rutininspektion. Den direkta metoden är sektionering: skär gjutgodset - eller ett offerprov från samma termiska position - vid kända hotspots, förberedda ytan och utvärdera grafitformen metallografiskt mot standardjämförelsetabeller. Inspektörer ser också efter den lokaliserade mörkningen som beskrivs ovan på bearbetade eller spruckna ytor. För gjutgods som är för stora att sektionera, fungerar ultraljudstestning som ett sållningsverktyg, eftersom nedbruten grafit bildar mätbart lägre ljudhastighet; Varje flaggat område bekräftas sedan metallografiskt.
Info — En separat gjuten provstav beskriver smältan, inte gjutningen. För tunga sektioner, insistera på kuponger fästa på de tjockaste väggarna, eller prover klippta från definierade hotspot-zoner, innan du accepterar något egenskapsresultat.
Förebyggande: Kemi och solidifiering, hanteras tillsammans
Kemi spakar
Den första spaken är komposition. Gjuterier som häller tunga sektioner håller rutinmässigt kisel så låg kontroll som tillåten - för struktur ferritiska segjärnella som allmänt innebär att stanna i 2,0 till 2,4 procent istället för att driva mot 3 - och hålla kolekvivalenten under samma anledning. Återstående sällsynta jordartsmetaller hanteras medvetet: nog för att garantera nodularitet, aldrig mer än nödvändigt. Där en sektion behöver extra försäkring är mikrotillsatser av antimon i storleksordningen tiotals ppm och etablerad motåtgärd, och i hög kiselkvalitet har visat en liknande undertryckande effekt.
Varning - Dessa tillägg fungerar bara för att de är små. Överskott av antimon främjar sina egna degenererade grafitformer, och borttagning av sällsynta jordartsmetaller gör den nodulariserande reaktionen ömtålig mot spår av skadliga element. Motåtgärderna fungerar som ett balanserat fönster, inte som oberoende brytare.
Kylnings- och designspakar
Den andra spaken är själva stelningen. Frossa mot hotspot-väggar, revben och fenor som tunnar ut massiva korsningar och ärligt proportionerade väggsektioner förkortar alla den lokala stelningstiden - grundorsaken till defekten. Utfodringsdesign spelar också roll, eftersom en hotspot som matas men inte kyler fortfarande tillbringar för lång tid ovanför solidusen. Stelningssimulering, som körs innan den första gjutningen gjuts, lokaliseras termiska centra på datorn istället för i skrotbehållaren.
| Spak | Praktisk åtgärd | Avvägning att titta på |
|---|---|---|
| Silikonfönster | Håll kisel nära den nedre delen av betyget, cirka 2,0-2,4 procent för strukturella kvaliteter | Mycket lågt kisel kostar viss styrka och förändrar krympningsbeteendet |
| Rester av sällsynta jordartsmetaller | Cap-rester på det nivå som behövs för robust nodularitet | För lite försvagar den nodulariserande reaktionen |
| Antimon eller tenn | Små avsiktliga tillägg i tiotals ppm | Överdosering orsakar andra degenererade grafitformer |
| Lokal kyla | Frossa, revben, fenor och tunnare korsningar vid hotspots | Extra kostnad; får inte skapa kallstängningar eller utfodringsproblem |
Vad köpare bör ange i specifikationen
Mycket av det skydd och köpare får avgörs i specifikationsstadiet. Namnge betyget entydigt – ASTM A536 65-45-12 eller 80-55-06, eller EN-GJS och ISO 1083 motsvarigheter – ange sedan var egenskaperna måste bevisas. Ett krav på att dragkuponger ska fästas på de tyngsta väggarna, eller skäras från definierade zoner, ändrar gjuteriets beteende på ett sätt som ett nummer på en ritning aldrig kommer att göra. Definiera grafitacceptans på hotspotsektioner med hänvisning till standardjämförelsetabeller, och övervägskontraktuell ultraljudsscreening för genuint massiva delar.
Värmebehandlingsstaten förtjänar också en egen linje. En ferritiserande glödgning ger de töjningsrika sorterna deras karaktär, men ingen glödgning kan reparera tjock grafit som bildats under stelningen.
Ett betygsnummer på en ritning bevisar ingenting om mitten av en 200 mm vägg. Provtagningsplatsen gör det.
Framgång — Den mest värdefulla meningen i en gjutningsspecifikation för tunga sektioner är den som namnger provtagningsplatsen. Allt annat följer av det.
Där risken koncentreras till verkliga komponenter
De mest utsatta komponenterna är de som slutanvändarna sällan ser: massiva, bärande segjärnsformer med tjocka, korsande väggar. Verktygsmaskiner koncentrerar metall på exakt det sätt som ger långa stelningstider, och deras dimensionella stabilitet under många års användning beror på en ljudmatris i väggen. Vi behandlar dem som en chunky-grafit klocka från den första simuleringen och framåt.
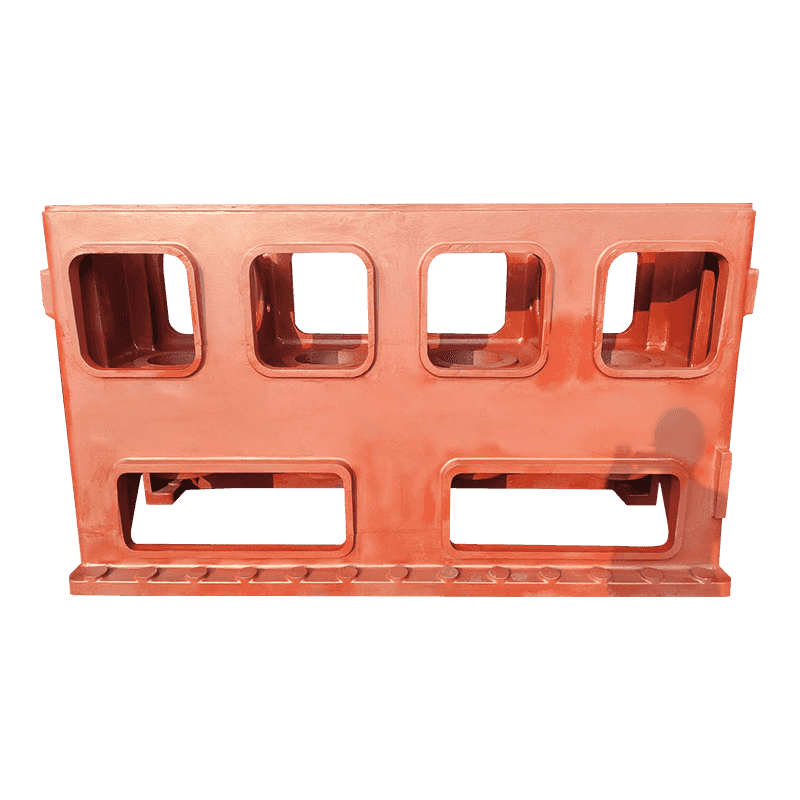
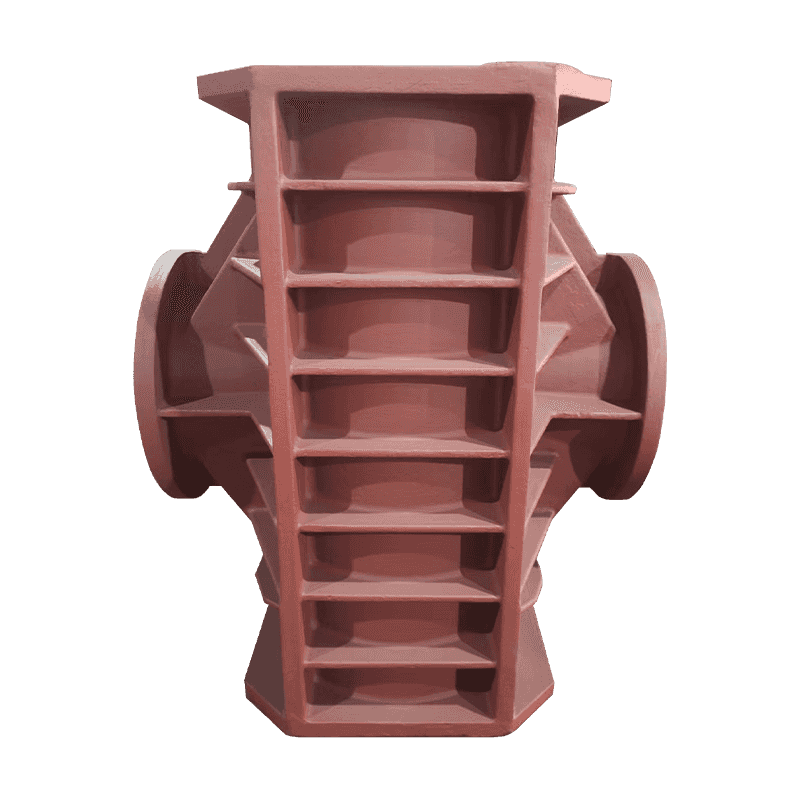
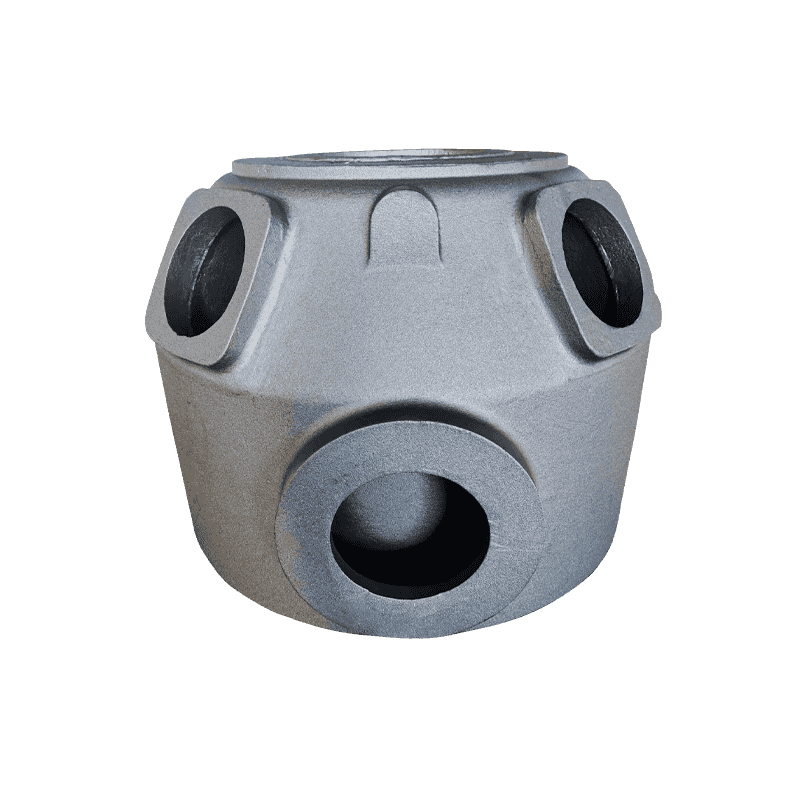
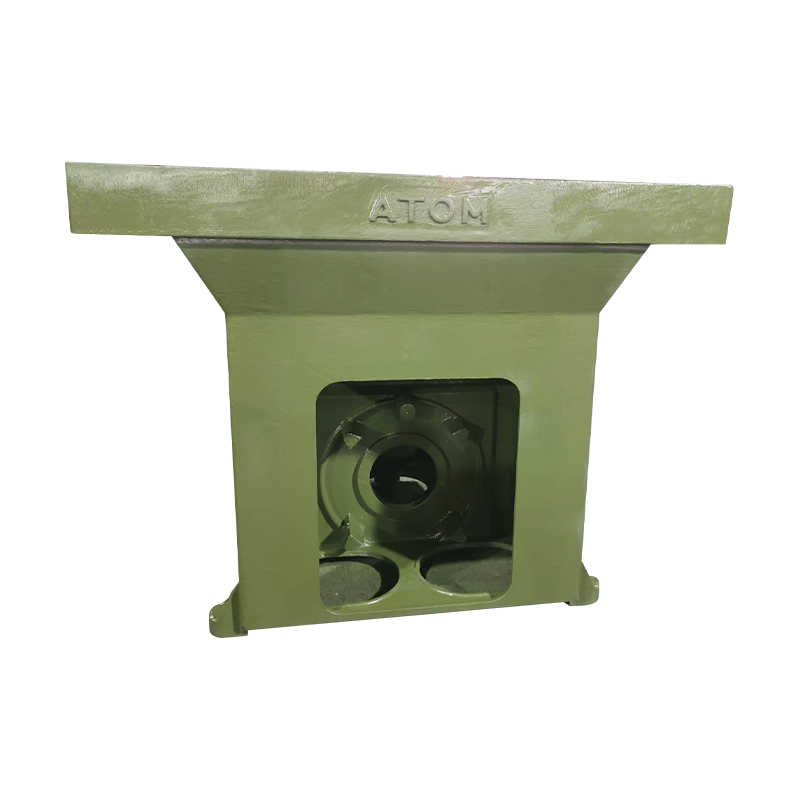 Gjutning av duktilt järn verktygsmaskin Denna hartssandgjutna bas stöder spindlar, sängar och arbetsbord, vilket ger styvheten och vibrationsmotståndet som håller verktygsmaskinerna exakta. Dess tjocka korsande väggar kräver ljud grafitform inuti gjutgodset. Visa produkt →
Verktygsmaskiner har samma profil – långa, tjocka och strukturellt centrala – med det extra kravet att geometrin förblir sann medan maskinen skär. Grafitform inuti väggen är en del av det löftet.
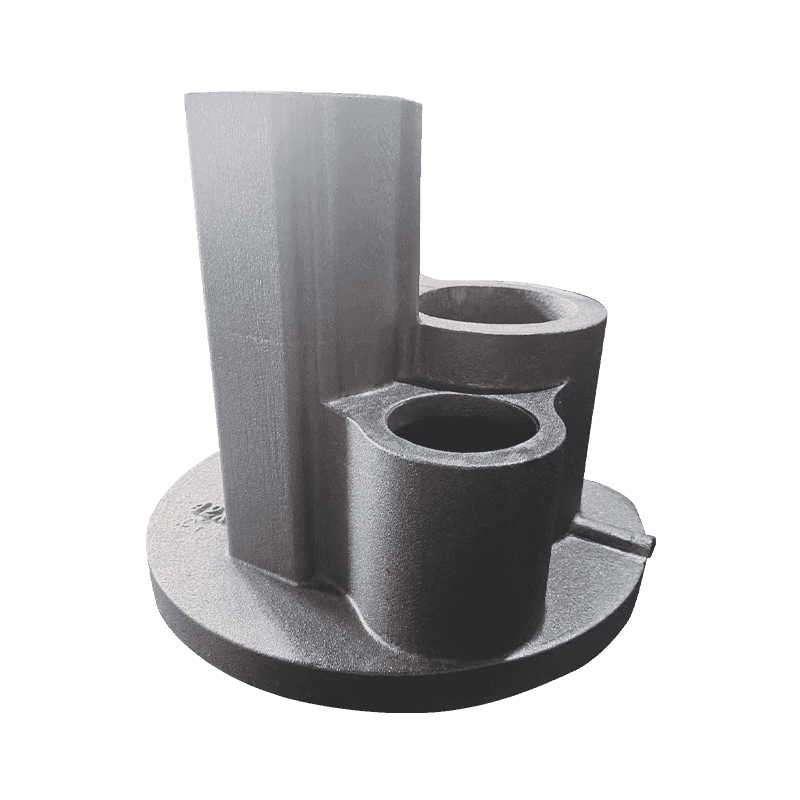
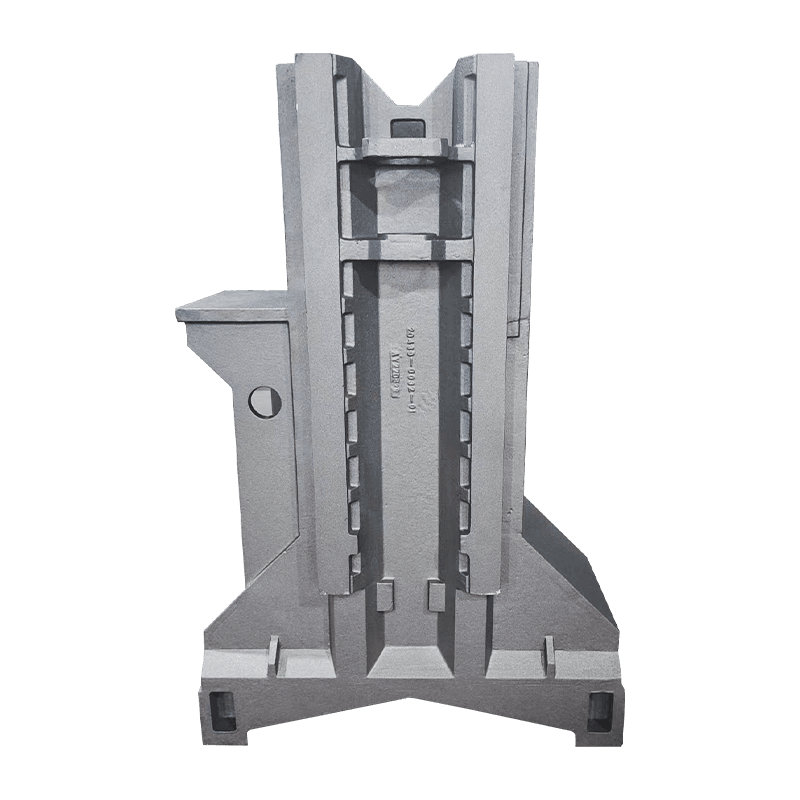 Maskinverktygskolonngjutning för styvhet och positionering Kolonnen stöder och positionerar verktyg, arbetsbord eller arbetsstycke och måste hålla geometrin sann under skärning. Höga, tjockväggiga sektioner gör intern grafitstruktur och dimensionsstabilitet till de viktigaste kvalitetsproblemen här. Visa produkt →
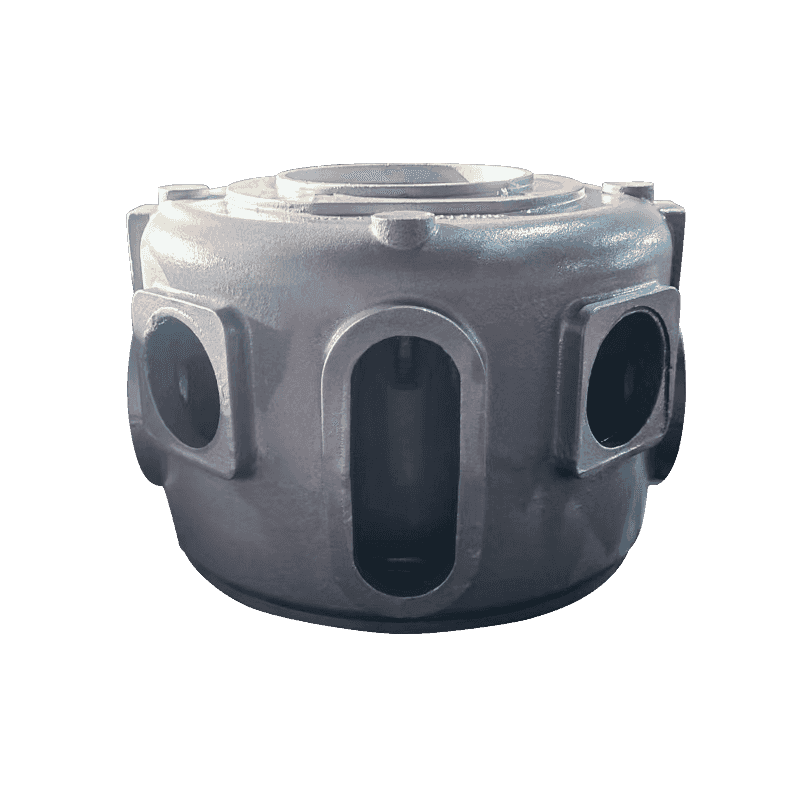
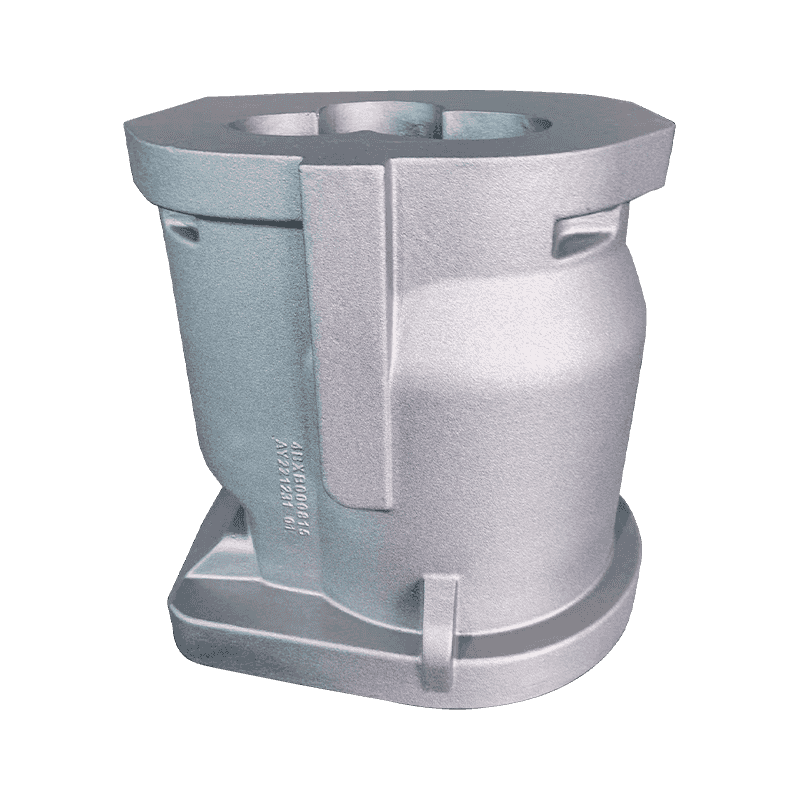
Kompressorkomponenter kombinerade sektionstjocklek med roterande drift. Vevhus och karosser staplar tjocka lagersäten och cylinderväggar i en enda gjutning, och roterande utrustning är oförlåtande mot inre defekter. Vår kompressorgjutningsprogram täcker karosser, vevhus, lagersäten, rotorsäten och cylindrar där denna kombination är rutin.
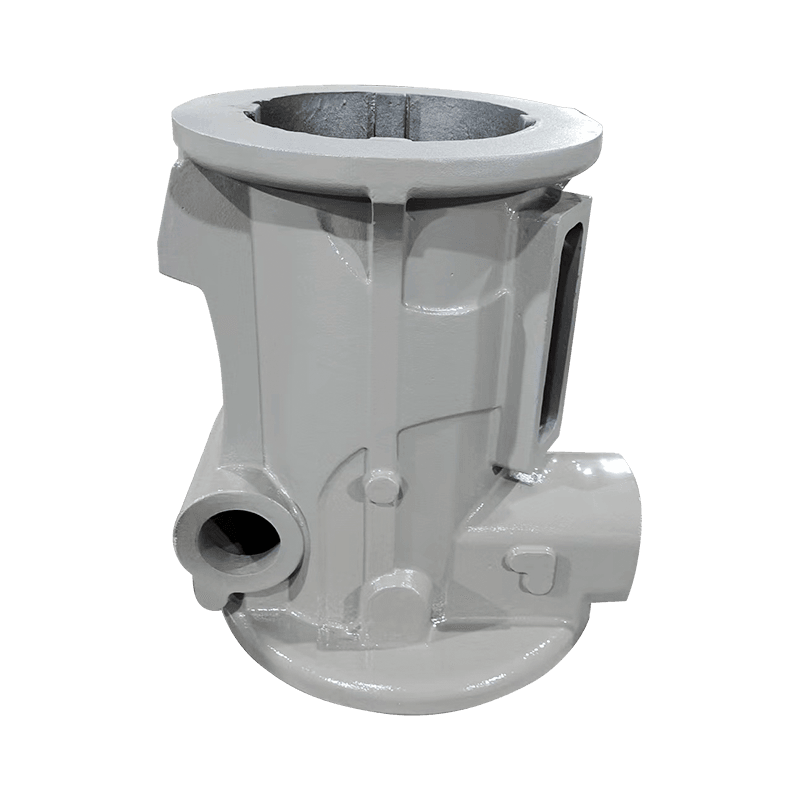
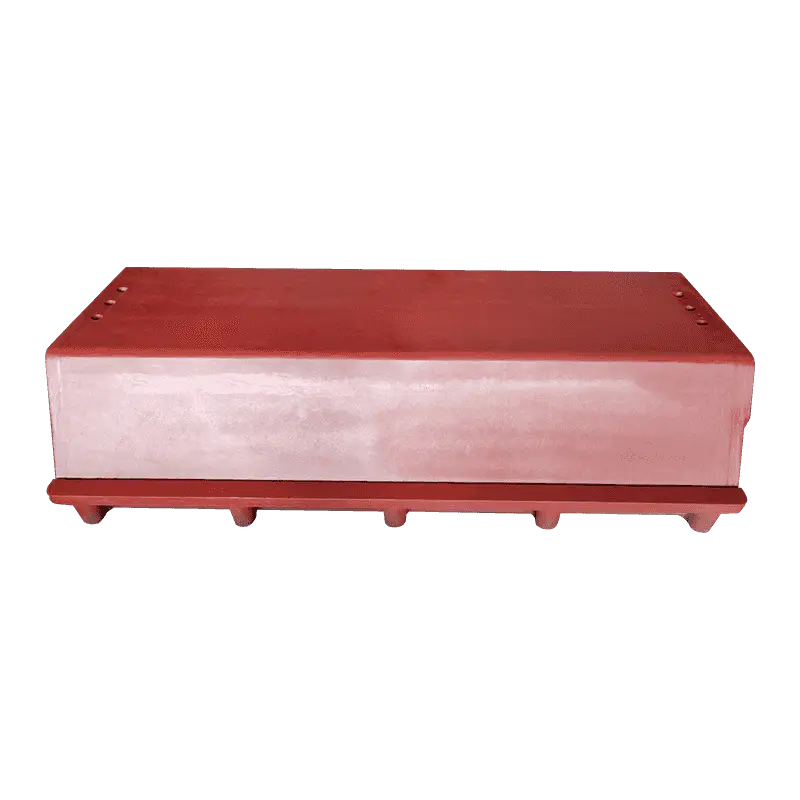 Kompressor vevhusgjutning med tjocka lagersäten Detta vevhus kombinerar tunga sektioner, lager-sätesbussningar och cylinderväggar i en gjutning för roterande drift. Roterande utrustning tolererar få inre defekter, så ljud stelning i tjocka väggar är viktigt. Visa produkt →
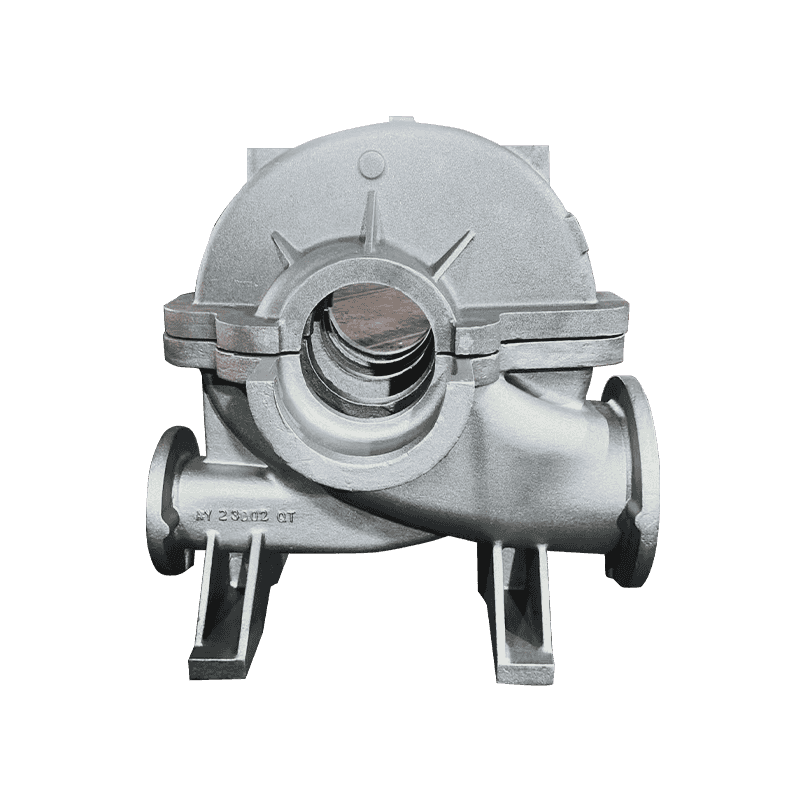
Pumpkroppar och tryckhållande delar lägger till cyklisk belastning ovanpå tunga sektioner, och vindenergikomponenter - nav och huvudramar i tungt segjärn - sitter i den mest krävande delen av samma problem.
Bottom Line
Chunky grafit i segjärnsgjutgods är en defekt av tid och kemi: den växer där tunga sektioner svalnar långsamt och en tillåtande sammansättning låter den, den lämnar hårdheten orörd, och den minskar töjningen och utmattningshållfastheten oproportionerligt samtidigt som den gömmer sig från rutinkontroller.
- Det bildas i de termiska centrumen av tunga sektioner, inte i tunna väggar.
- Kisel som driver mot 3 procent, hög kolekvivalent och mellanliggande rester av sällsynta jordartsmetaller ökar risken.
- Detektion innebär sektionering av hotspots för metallografi - hårdhet och hudprover kommer inte att avslöja det.
- Low-end kiselfönster, täckta rester av sällsynta jordartsmetaller, små antimon- eller tenntillsatser och lokal kyla undertrycker det.
- Köparens starkaste verktyg är en specifikation som namnger betyget, provtagningsplatsen och hotspotbaserade grafitacceptans.
Inga av dessa åtgärder är exotiska; de är standardpraxis i alla gjuterier som regelbundet häller basar och ramar i flera ton. Skillnaden mellan tungt gjutgods som går i decennier och ett som spricker i drift avgörs generella månader före leverans — i kemibladet, simuleringsmodellen och provtagningsplanen. Gjuterier som kontrollerar dessa dokument, och köpare som läser dem, möter sällan tjock grafit i en felrapport.