SV
Den hårda sanningen om karbider i segjärnsgjutgods
Fyra hål in i en produktionskörning börjar borren ryka. Materialcertifikatet säger segjärn, betyg 80-55-06. En hårdhetspunktskontroll nära en kärnad passage visar 312 HBW, långt över spec. Chipsen är korta, grusiga och gråa istället för rena lockar. Delen är dimensionskompatibel, men den kommer att vara svår att bearbeta och riskabel under belastning. Orsaken är nästan säkert karbider.
Karbider i segjärnsgjutgods förekommer sällan vid inkommande inspektion. De gömmer sig bakom en acceptabel medelhårdhet och en ren yta. De blir synliga när verktyg slits ut på några minuter, gängor går sönder eller ett trycktest misslyckas. Att förstå vad som skapar dem och hur gjuterier håller dem utanför är det mest direkta sättet att undvika att betala för samma problem två gånger: en gång i gjutningen, en gång i bearbetning och garanti.
Den praktiska skillnaden mellan en pålitlig segjärnsgjutning och en besvärlig är vanligtvis inte den genomsnittliga hårdheten. Det är frånvaron av hårda, spröda faser i exakt de zoner som måste bearbetas och belastas.
Vad karbider är och varför de visas
I en korrekt stelnad segjärn struktur fälls kol ut som sfäroidal grafit under eutektisk stelning. Dessa grafitknölar ger järnet dess duktilitet, dämpningskapacitet och bearbetbarhet. Transformationen beror på tid och kärnbildningsförhållanden.
När den lokala kylningshastigheten är för hög, eller när smältkompositionen driver bort från den grafitstabila zonen, kombineras kol direkt med järn för att bilda cementit (Fe3C). Om cementit bildar ett sammankopplat nätverk kallas strukturen ledeburitisk karbid. Det är samma fas som ger vitt järn dess hårdhet, men i segjärn är det en defekt, inte en designfunktion.
Solidifieringsforskning på nodulärt järn pekar på samma triggers:
- Snabb kylning i tunna sektioner. Cylinderväggar, pumpribbor och styrkanter stelnar snabbare än tunga klackar, vilket ger lite tid för grafit att växa.
- Låg koldioxidekvivalent. Ett CE-värde under cirka 4,3 driver stelning mot karbidbildning.
- Karbidstabiliserande element. Krom, mangan, molybden, vanadin och bor främjar cementit även vid måttliga nivåer, ofta in genom oövervakat stålskrot.
- Ympningen bleknar. Inokulering tillhandahåller de kärnbildningsställen som grafit behöver. För lite ympmedel, eller för lång fördröjning innan hällning, lämnar smältan utan dessa platser.
- Lokaliserade termiska förhållanden. De sista fryszonerna i ett gjutgods är där massiva karbider koncentreras.
"Hårdmetaller är gjutningens minne av sin egen kylhistoria. Frågan är om man läser det minnet före bearbetning eller efter ett fel."
Info. Karbider är inte automatiskt en orsak till avstötning. Vissa industriella specifikationer tolererar upp till 3 procent karbid per område i definierade icke-funktionella zoner. Frågan är om toleransen är dokumenterad och överenskommen, eller upptäcks av misstag.
Vad karbider gör med bearbetning och livslängd
Den första regeln för karbidproblem: de är lokala. En enda kall punkt i en formhålighet kan producera en hårdmetallzon medan resten av gjutningen är sund. Genomsnittliga dragprover kan passera, och gjutgodset kan fortfarande förstöra en skärare eller spricka under drift.
Bearbetning är vanligtvis där problemet uppstår först. Cementit är mycket hårdare än den perlitiska eller ferritiska matrisen, så ett skärverktyg som korsar en hårdmetallzon utsätts för hårda stötar. Verktygets livslängd sjunker, dimensionskontrollen blir instabil och slutar revor. Vid borrning är skillnaden mellan en bra batch och en dålig synlig inom de första hålen.
På prestandasidan tar karbider bort materialets förmåga att deformeras plastiskt. En gjutning med ett uttalat hårdmetallnätverk beter sig som vitt järn: hårdare, men spröd. Töjningen kan falla under 3 procent, stötenergin sjunker kraftigt och delen blir känslig för skåror och spänningskoncentrationer. Det är viktigt för pumpkroppar under tryck, kompressorhus under termisk cykling och verktygsmaskiner som måste hålla inriktningen.
| Egendom | Vanligt segjärn | Med hårdmetallnät |
|---|---|---|
| Hårdhet (HBW) | 170 - 250 | 300 - 500 lokaliserade |
| Förlängning (%) | 6 - 18 | Nedan 3 |
| Slagseghet (J) | 8 - 25 | Under 5 |
| Bearbetningsbarhet | Bra med standardverktyg | Dålig; snabbt slitage och flisning |
| Misslyckande beteende | Duktil deformation med synlig varning | Spröd fraktur utan nämnvärd förvarning |
Fara. I en tryckhaltig del fungerar en hårdmetallzon vid ett inre hörn som en sprickstartare. När tryck appliceras kan den hårda zonen inte ta emot påkänning, och brott ändras från läcka-före-brott till plötslig fraktur.
Processkontroller som håller karbider ute
Karbidkontroll beror på fyra variabler: kemi, ympning, kylhastighet och värmebehandling. De starkaste gjuterierna hanterar alla fyra som ett system, inte som separata kontrollpunkter.
Kemi och kolekvivalent
För allmänt segjärn hålls kolekvivalenten vanligtvis mellan 4,3 och 4,6 procent, med kisel mellan 2,2 och 2,8 procent. Den nedre gränsen är kritisk: under det eutektiska CE blir smältan mer benägen för karbidutfällning oavsett inokuleringskvalitet.
Sen och pålitlig ympning
Inokulering lägger till kärnbildningsställen för grafit. Sen inokulering, gjord i hällströmmen eller vid skänköverföring, ger det högsta kärnantalet när metallen kommer in i formen. Intervallet mellan ympning och hällning spelar lika stor roll som mängden ympmedel; bleka inokulering är en ledande orsak till inkonsekvens från batch-till-batch.
Kylhastighet och sektionsdesign
Gjutdesignern och gjuteriet bör se över tunna sektioner, skarpa övergångar och kärnade passager innan mönstret skärs. Tunnväggiga kompressorkomponenter är ett klassiskt exempel: kylkanaler, smala väggar och gängade zoner skapar flera platser med en hög lokal kylhastighet. Gjuterier som regelbundet producerar sådana delar anpassar grindnings-, gjuttemperatur- och formförhållanden för att hålla sig inom det grafitstabila området.
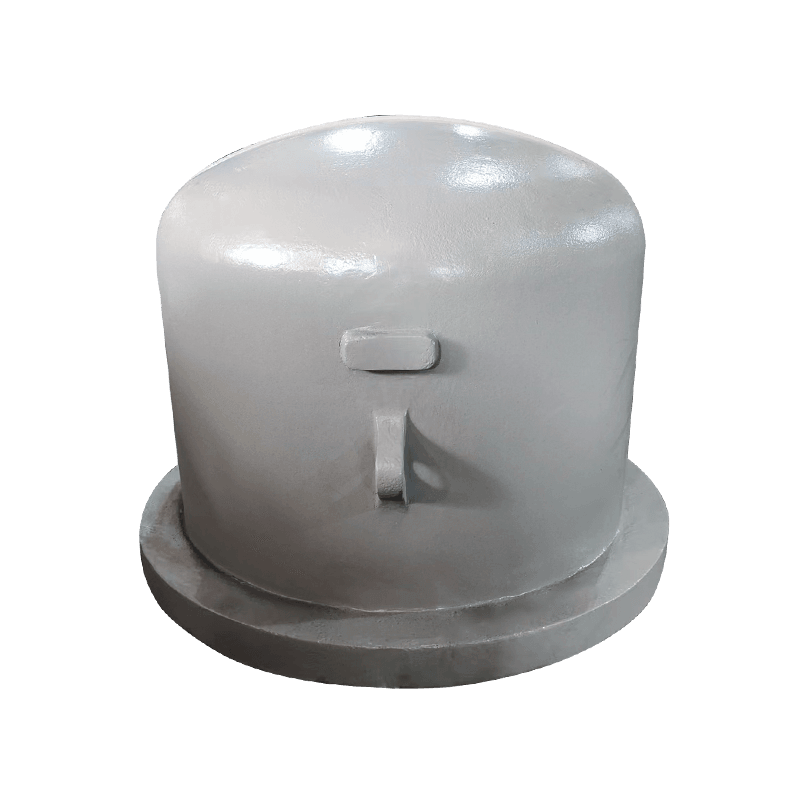
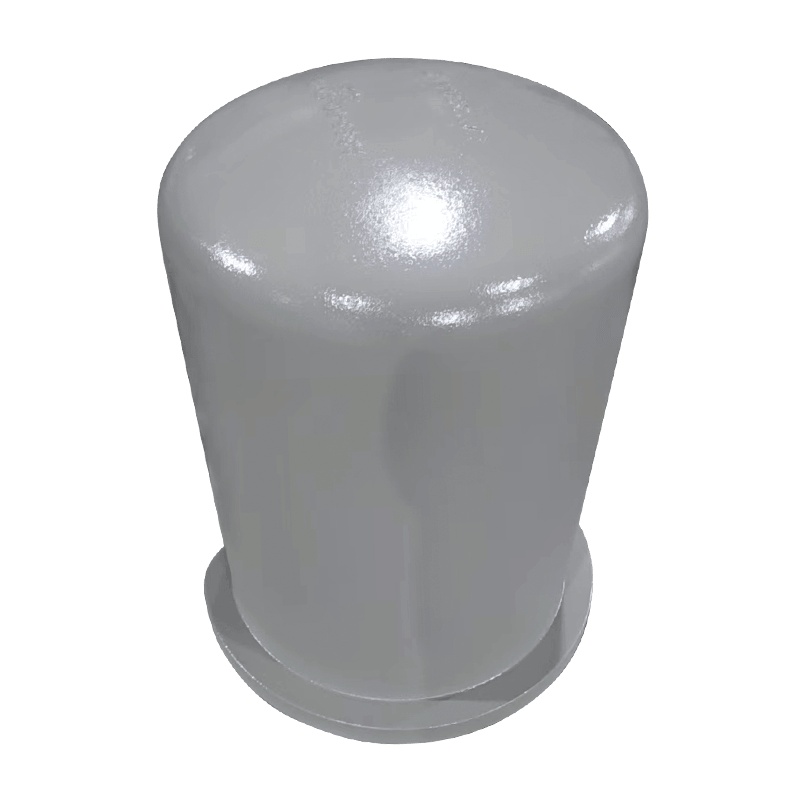
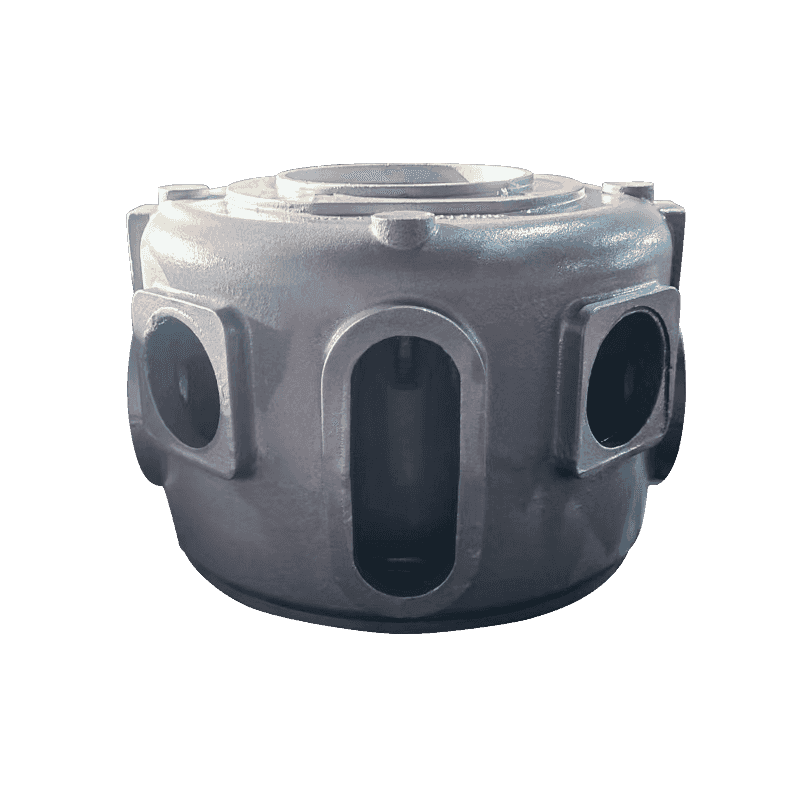
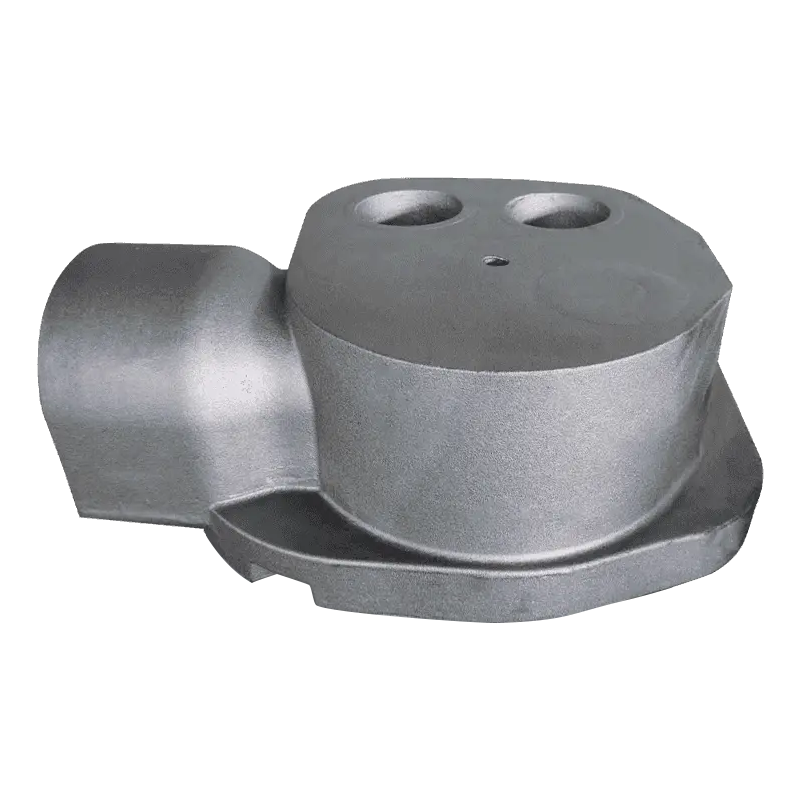
 HT250 kompressorcylinder med hartssandgjutning Denna tryckbärande cylinder är beroende av höghållfast HT250 gjutjärn och hartssandformning. Dess tunna väggar och kylkanaler skapar hårdmetallbenägna zoner, vilket gör de risker för övergångsområde som diskuteras här direkt relevanta. Visa produkt →
När en tunn sektion gränsar till en tung, ändras stelningstiden abrupt, och den övergångszonen är där karbider föredrar att uppträda. Mönsterrecensioner, övergångsradier och kontrollerad formkylning undviker problemet istället för att korrigera det senare.
Värmebehandling som ett korrigerande steg
Om karbider redan har bildats, löser ferritiserande glödgning upp dem. Att hålla gjutgodset vid cirka 900 grader Celsius i en till tre timmar och sedan svalna långsamt, gör att cementit sönderdelas och kol fälls ut som grafit. Värmebehandling av verktygsmaskiner följer samma logik: bringa matrisen till den specificerade hårdheten och ta bort instabila faser. Värmebehandling kostar tid och energi, så gjuterier behandlar det som ett korrigerande steg, inte som ett substitut för processkontroll.
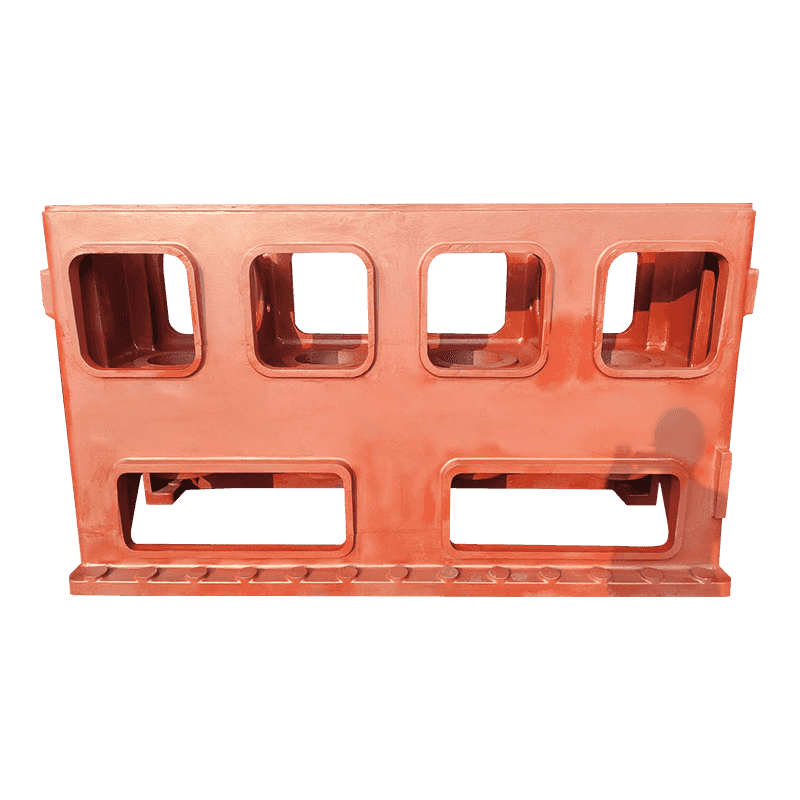
Verktygsmaskiner, med sina tunga sektioner och långa kylningstider, är mindre utsatta för tunnväggiga karbider men behöver fortfarande en definierad glödgningscykel för att ge en stabil, enhetlig struktur.
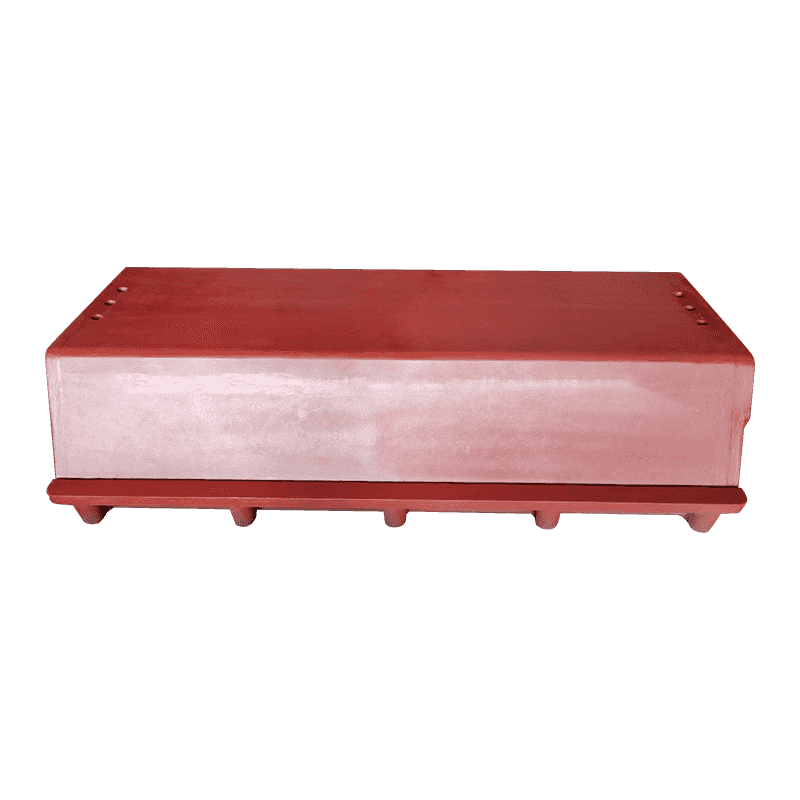
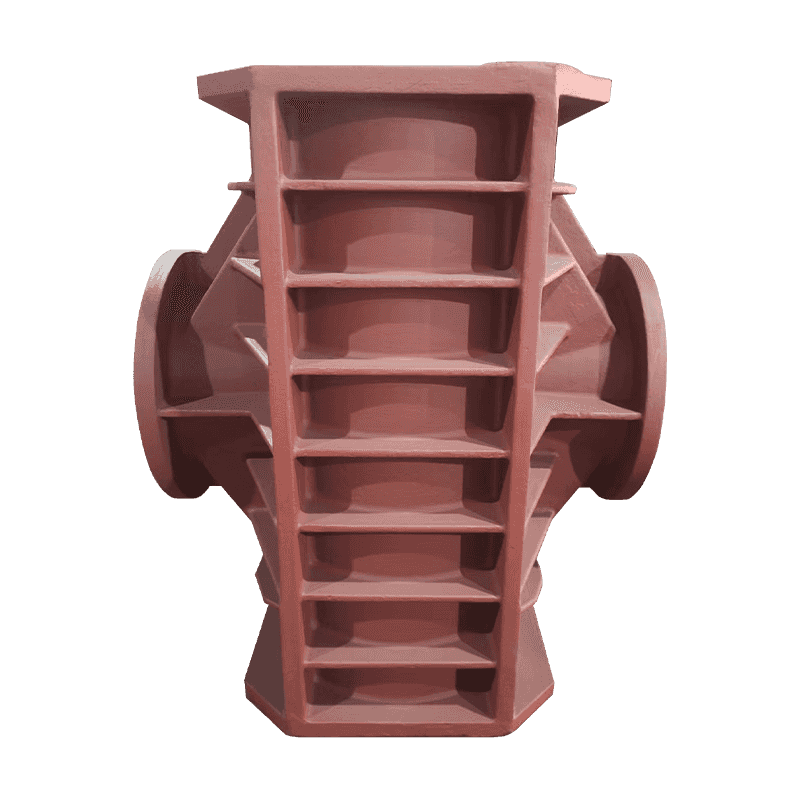
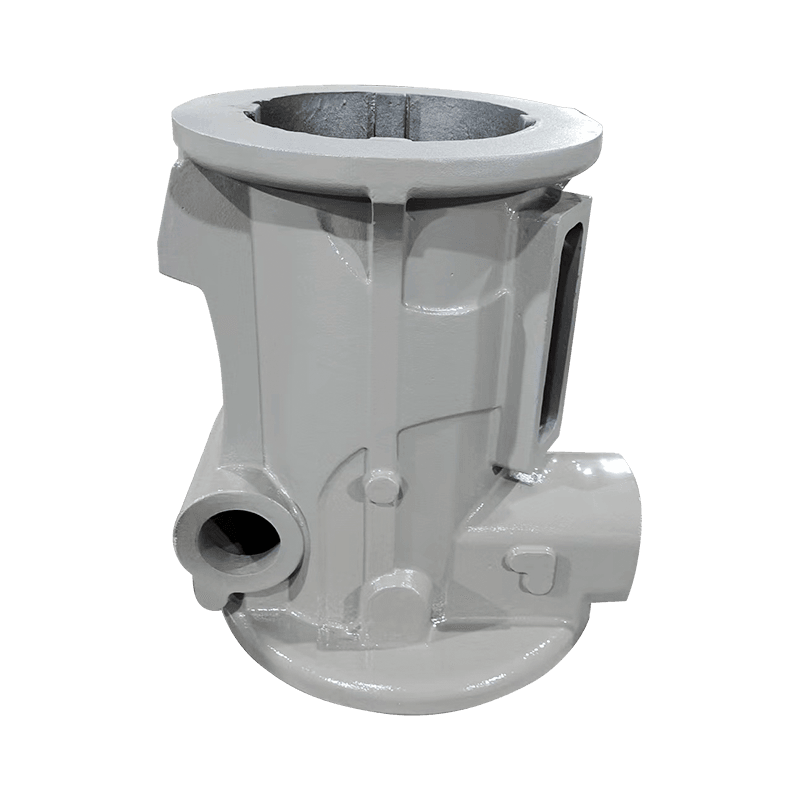
 Stabil maskinbas för verktygsmaskinstöd Den här basen fungerar som den strukturella grunden för en verktygsmaskin och ger styvhet och vibrationsmotstånd. Den omgivande texten betonar att gjutgods med tunga sektioner fortfarande behöver en definierad glödgningscykel för konsekvent, enhetlig struktur. Visa produkt →
Framgång. Ett gjuteri som kör snäva kemigränser, sen inokulering och en definierad glödgningscykel kan producera segjärn som bearbetar identiskt från batch till batch. Den konsistensen är värd mer än besparingarna från en billigare laddningsmix.
Vad du ska verifiera innan du gör en beställning
Karbider är ett processresultat, inte en slumpmässig händelse. Några riktade frågor skiljer ett gjuteri som kontrollerar sin process från en som hoppas på det bästa. Dessa kontroller tar kort tid och förhindrar överraskningen av hårdmetallproblem efter bearbetningsstart.
- Granska hela kemicertifikatet. De flesta certifikat listar kol och kisel. Fråga dessutom om gränsvärden för krom, mangan, molybden och vanadin. En leverantör som inte rapporterar dessa kanske inte övervakar dem.
- Fråga hur ympning tillämpas. Ström- eller skänkympning i det senaste skedet är en stark signal om att kärnbildning tas på allvar.
- Definiera matrisen och värmebehandlingen. Ange om gjutgods levereras som gjutna, normaliserade eller glödgade och vilken mikrostruktur som förväntas i kritiska zoner.
- Begär en hårdhetskarta på den första artikeln. Kontrollera hårdheten vid tunna sektioner och nära bearbetade hål, inte bara på den separat gjutna teststången. Gapet mellan teststångens hårdhet och lokal hårdhet är där karbiderna gömmer sig.
- Skriv ner karbidacceptans per zon. Om ritningen inte tål karbider i ett specifikt område, säg det. Om små mängder är acceptabla någon annanstans, säg det också.
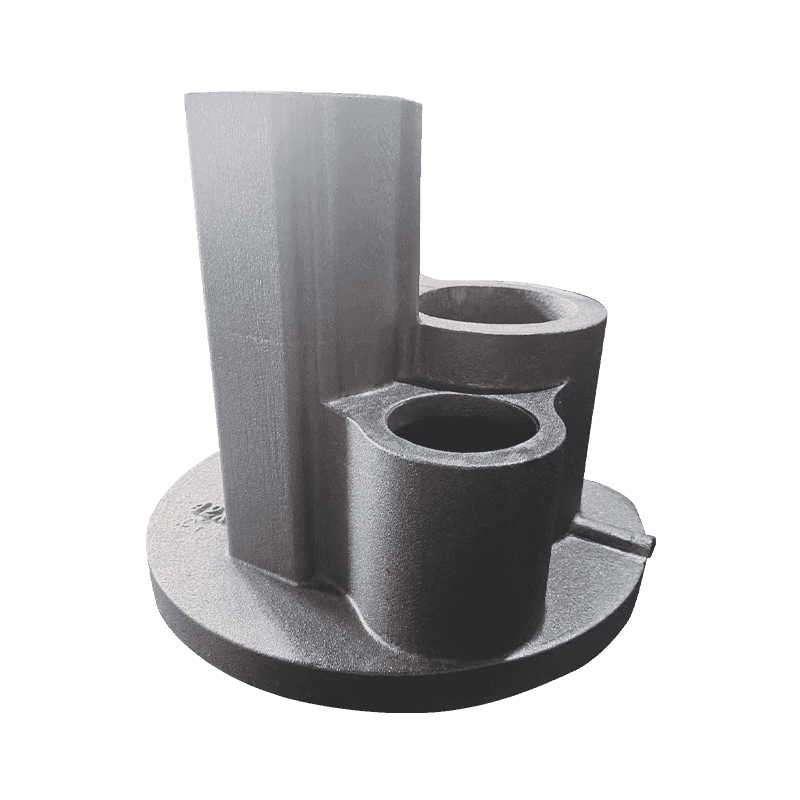
Pump- och ventilgjutgods är ett typiskt fall där detta samtal lönar sig. En pumpkropp måste vara trycktät, bearbetad på flera sidor och pålitlig vid variabel temperatur. Karbiddiskussionen går snabbt från "är alla tillåtna" till "var exakt är de tillåtna."
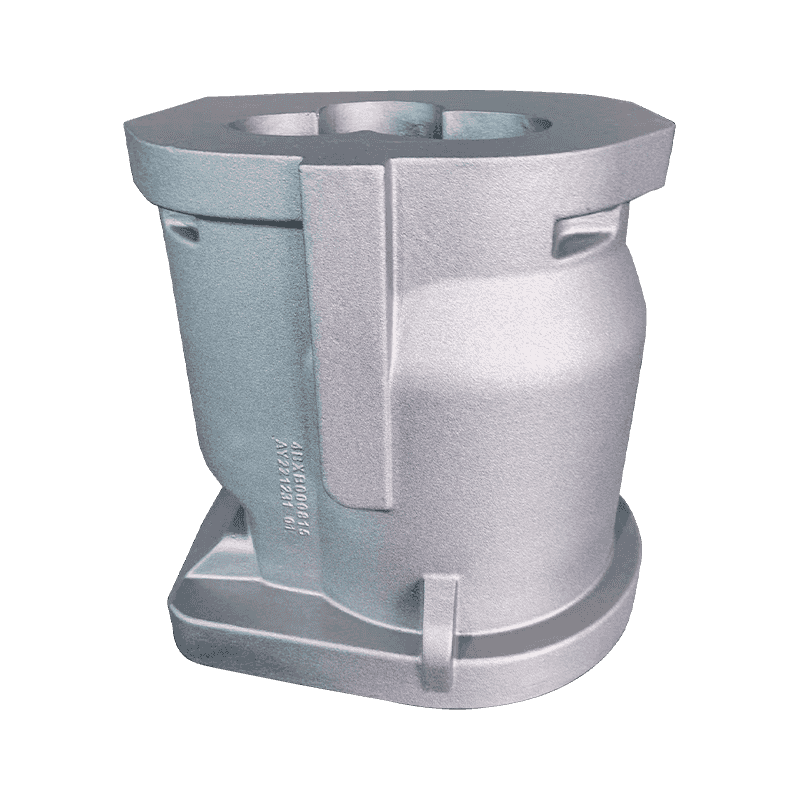
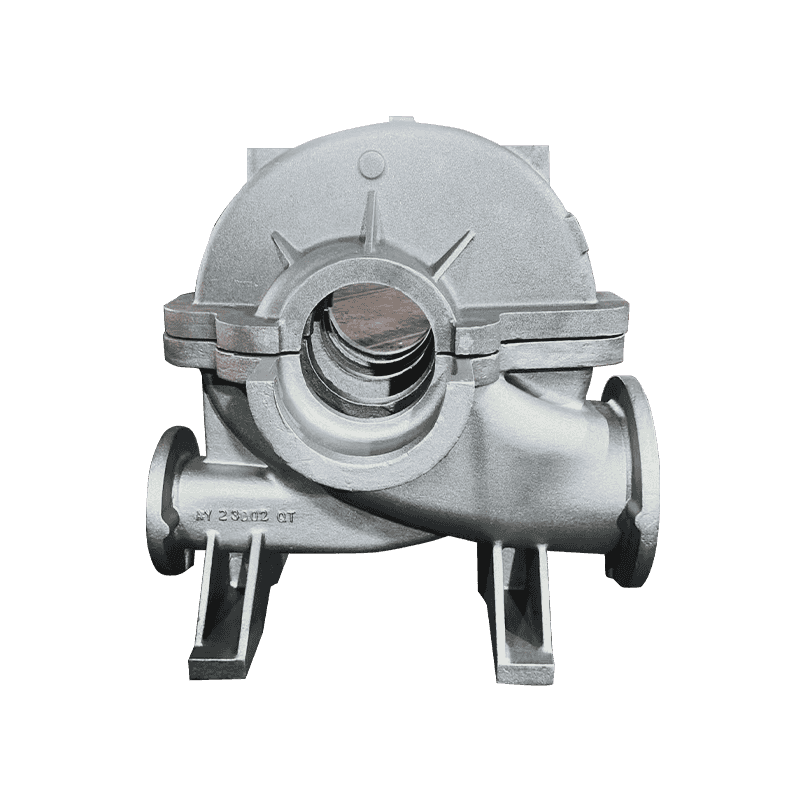
 Pumpkroppsgjutning med trycktät konstruktion Denna pump och ventilkropp styr vätskeflödet och stödjer ventilen med integrerade kanaler. Dess flera bearbetade ytor och trycktäta krav överensstämmer med diskussionen om karbidplacering, vilket gör den till en viktig punkt att granska. Visa produkt →
Innan du begär offerter, se över leverantörens befintliga portfölj. Ett gjuteri som redan producerar liknande geometri har en mätbar fördel; du kan inspektera produktsortimentet och bedöm om gjutgodset i produktion matchar de delar du behöver.
Varning. En offert som är märkbart lägre än marknadsgenomsnittet förtjänar extra frågor, inte färre. Skillnaden mellan en kontrollerad laddning och en billig laddning är ofta synlig i mängden karbidstabiliserande element som kommer in i smältan.
Takeaway: Karbider kan hanteras, men bara om du frågar
Karbidbildning i segjärnsgjutgods är förutsägbar. Det följer av lokal kylhastighet, sammansättning och kärnbildningsförhållanden, och det kan kontrolleras genom avsiktlig processdesign. Kostnaden för förebyggande är blygsam: disciplinerade kemigränser, inokulering i tid och ett värmebehandlingssteg där det behövs. Kostnaden för att upptäcka karbider sent är hög: skrotad bearbetning, misslyckade trycktester, maskinstillestånd och omtvistade leveranser.
Den bästa tiden att ta itu med karbider är innan mönstret skärs och inköpsordern undertecknas. Den näst bästa tiden är nu, medan du fortfarande kontrollerar specifikationen, verifieringsplanen och samtalet med din leverantör.