SV
Ett rotornav av segjärn för ett modernt vindkraftverk kan väga mer än tio ton. Den gjuts, bearbetas och bultas sedan fast i ett torn som kan resa sig trehundra meter över marken. När den väl har installerats kommer den att laddas och lossas miljontals gånger, vid temperaturer så låga som minus fyrtio grader Celsius, och förväntas förbli strukturellt sund i tjugo år eller mer.
Den kombinationen av tunga sektioner, hårt klimat och utmattningsdominerad service är anledningen till att vindkraftverksgjutgods specificeras nästan lika ofta i EN-GJS-400-18U-LT ferritiskt segjärn som stål specificeras för huvudaxeln. Segjärn ger konstruktören styrkan och segheten att forma stora strukturella former, och det gör det till en gjutnings- och bearbetningskostnad som smidda eller tillverkade stålalternativ inte kan matcha.
Varför segjärnsgjutgods dominerar vindkraftverkens hårdvara
I segjärn är grafiten inuti mikrostrukturen sfärisk snarare än flingliknande. Dessa knölar avbryter den sega metallmatrisen mycket mindre än de skarpa grafitflingorna av gråjärn, vilket är anledningen till segjärn levererar mätbar töjning och slaghållfasthet över ett brett temperaturområde. För vindkraftverkskomponenter är det praktiska resultatet ett material som kan bära tunga belastningar, överleva kalla klimat och gjutas in i stora nästan nätformade strukturer som nav, ramar och hus.
De viktigaste vindkraftverksgjutgods tillverkade i segjärn inkluderar:
- Rotornav
- Huvudlagerhus
- Sängramar och huvudramar
- Växellådshus
- Vrid armar
- Kåpa och stigningsdrivhus
- Bromsok och monteringsfästen
Grått järn är billigare och lättare att gjuta, men dess flinggrafit gör det skört; den är begränsad till lätt belastade delar som motvikter, kåpor och kabelrännor. Gjutstål erbjuder högre hållfasthetsvärden på papper, men dess högre smälttemperatur, dyrare formning, längre bearbetningstider och större tendens till krympningsdefekter gör det till undantaget snarare än regeln för dessa komponenter med stor sektion. Det är därför segjärn, materialfamiljen vi hoppas kunna göra mer transparent i Vad är segjärn , upptar centrum för varje diskussion om vindkraftsgjutning.
EN-GJS-400-18U-LT: Betyget som definierar kategorin
De flesta europeiska vindturbinspecifikationer refererar till standarden EN 1563 och kallar EN-GJS-400-18U-LT, det ferritiska segjärnet med låg temperatur som tidigare var känt som GGG 40.3. Betygskoden förklarar materialet: 400 MPa minsta draghållfasthet, 18 procent minsta töjning, U för ett obligatoriskt skårslagsprov och LT för seghet vid låg temperatur.
Typiska minimikrav för denna kvalitet i vindkraftsapplikationer sammanfattas nedan.
| Egendom | Minimikrav | Testtillstånd |
|---|---|---|
| Draghållfasthet Rm | 400 MPa | Separat gjutet testprov |
| 0,2 % hållfasthet Rp0,2 | 240 MPa | Separat gjutet testprov |
| Förlängning A | 18 % | Separat gjutet testprov |
| Slaghållfasthet KV | 12 J snitt, 9 J singel | Vid -20 °C, V-notch |
| Alternativ för låg temperatur | 10 J genomsnitt | Vid -40 °C, lagt till av många OEM-tillverkare |
Det kritiska kravet är den ferritiska matrisen. Ferrit är den mjuka, sega fasen av gjutjärn; när den omger grafitknölarna måste en spricka som utvecklas kontinuerligt återuppta sin väg istället för att gå genom hård perlit. U:t i beteckningen betyder att slagvärdet måste påvisas, inte antas, så ett gjuteri måste kontrollera den gjutna eller glödgade mikrostrukturen med omsorg. För nordliga installationsplatser lägger turbin-OEM vanligtvis till ett -40 °C islagstest, ett högre nodularitetsminimum eller båda. Om ett gjuteri inte kan garantera dessa värden i en två-tons navsektion, har gjutningen redan underkänt specifikationen innan den lämnar butiken.
Trötthetslivet styr designen
Vindturbingjutgods är konstruerade kring utmattning snarare än statisk styrka. Spänningsintervallet i ett nav eller en sängram kan cykla tio miljoner gånger eller mer, så varje volymetrisk defekt har potential att bli en sprickkärna. EN-GJS-400-18U-LT, med sin ferritiska matris, erbjuder spricktoleransen för att klara den uppgiften. Men bara betyget räcker inte. Sektionskänslighet är den dolda risken: en vägg i ett nav som är 100 mm tjock kyls i en helt annan takt än en tunn ribba bredvid. Grovare grafit, lägre nodulantal och kvarvarande karbider kan uppträda lokalt, och med dem lägre seghet och utmattningsbeständighet.
Bra design hjälper. Håll sektionstjockleken så enhetlig som möjligt, blanda tunga sektioner till ribbor med gradvisa övergångar och runda varje återgående hörn, eftersom spänningskoncentrationer är där utmattningssprickor börjar.
Processkontroll i gjuteriet
Stora vindkraftsgjutgods av segjärn tillverkas inte av tur. Varje steg i gjuteriprocessen måste disciplineras:
- Nodularisering. Magnesium tillsätts till smältan för att omvandla grafit till knölar; konsistensen av denna behandling avgör om delen når 90 procent nodularitet eller mindre.
- Ympning. Upprepad inokulering med ferrokiselbaserade ympmedel ökar antalet knölar och undertrycker fria karbider i tunna kanter.
- Hälla. Filter och kontrollerad hällhastighet förhindrar slagg och återoxidationsprodukter från att hamna i kritiska belastningsvägar.
- Matning. Riserdesign måste valideras mot stelningssimulering så att isolerade heta punkter inte krymper under kylning.
- Värmebehandling. En ferriterande glödgning löser upp karbider och homogeniserar matrisen, vilket återställer de töjnings- och slagvärden som krävs enligt specifikationen.
Gjuterier med dokumenterade värmebehandlingsrutiner och förmåga att simulera fyllning och stelning har en avgörande fördel i denna produktklass.
Ett stort segjärnsgjutgods graderas i det ögonblick det stelnar. Ingen mängd bearbetning kommer att korrigera en mikrostruktur som inte utvecklades ordentligt.
Vad en ansvarsfull köpare anger
För köpare är diskussionen om vindkraftsgjutgods av segjärn därför en diskussion om krav. En seriös teknisk specifikation bör omfatta åtminstone:
- Materialklass och standard: EN-GJS-400-18U-LT till EN 1563 i Europa, eller ASTM A536 Grade 65-45-12 med en överenskommen lågtemperaturpåverkansklausul för nordamerikanska projekt.
- Acceptans av mikrostruktur: minsta nodularitet, grafitstorleksintervall och maximalt perlitinnehåll i matrisen.
- Testa provets position och frekvens: separat gjutna kontra gjutna prover och hur många Charpy-tester som krävs per smälta.
- Icke-förstörande testning: ultraljudstestnivå, acceptansgränser och magnetisk partikelinspektion av bearbetade kritiska ytor.
- Reparationspolicy: vilka mindre defekter som får repareras, genom vilket förfarande och hur reparerade områden återbesiktigas.
- Dokumentation: EN 10204 3.1 materialcertifikat, värmebehandlingsdiagram och NDT-rapporter.
Gjuterikapacitet avgör gjutningsintegriteten
Steget från små segjärnsgjutgods till vindkraftsskala är inte linjärt. Tunga sektioner kräver erfarenhet av grindning, matning, ympning, värmebehandling, kranhantering och oförstörande testning som endast operatörer av gjutgods med stora sektioner samlar på sig. En turbin OEM eller tier-one leverantör utvärderar därför inte bara kemin utan gjuteriets hela produktionsgolv.
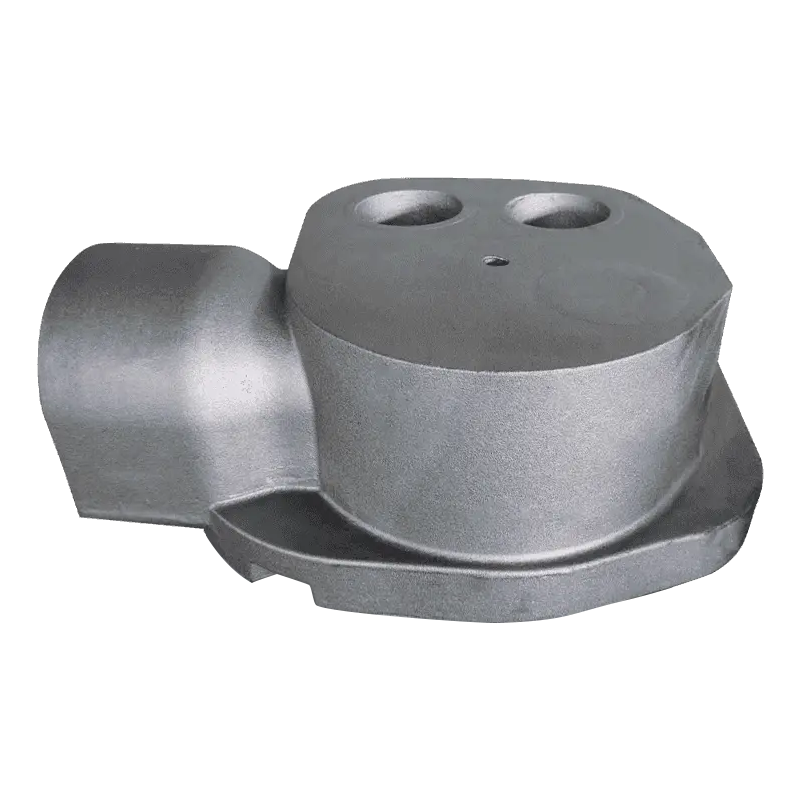
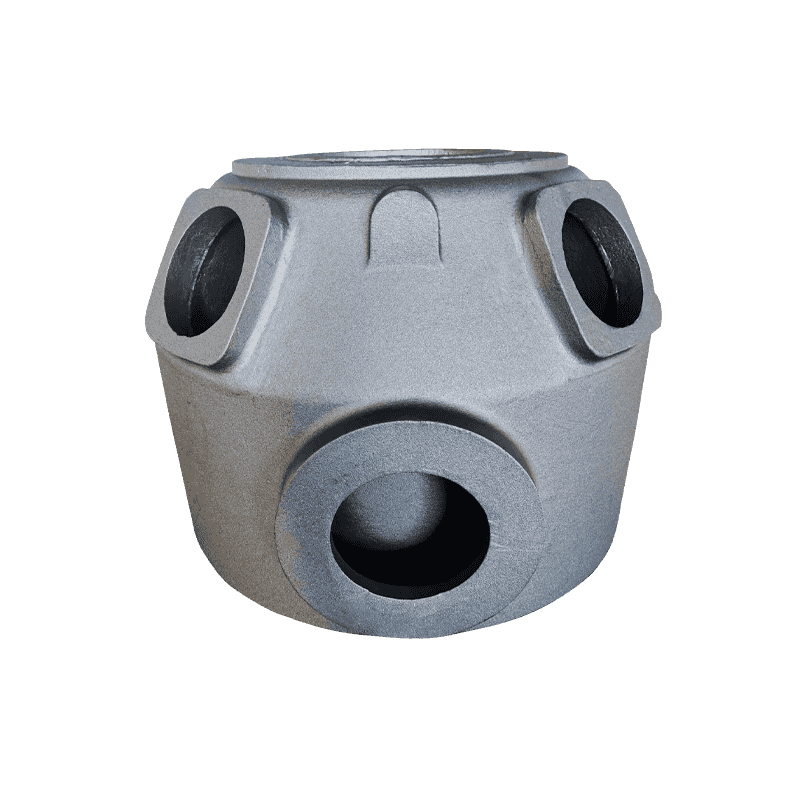
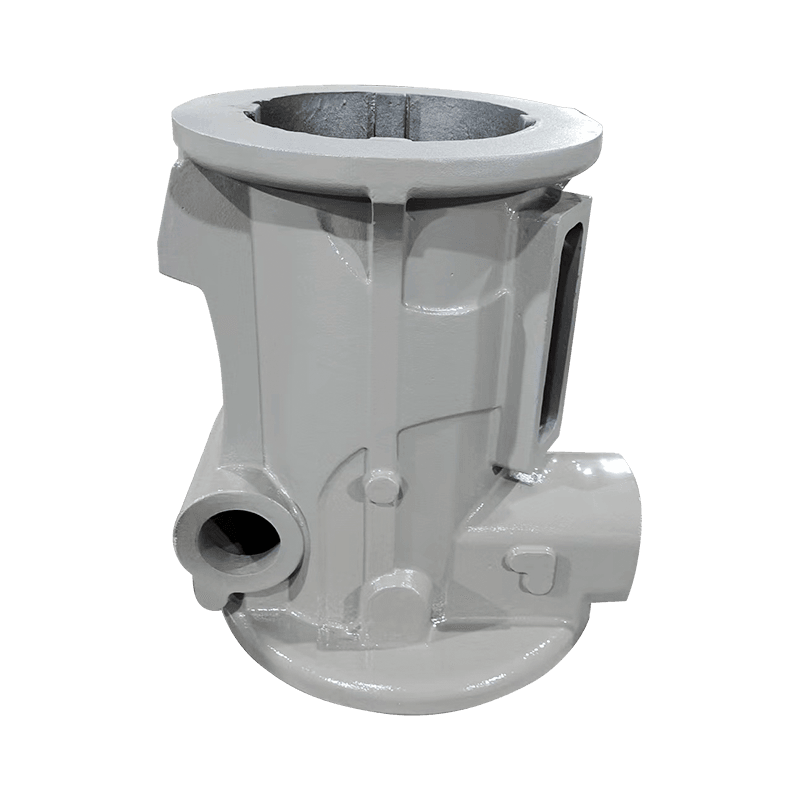
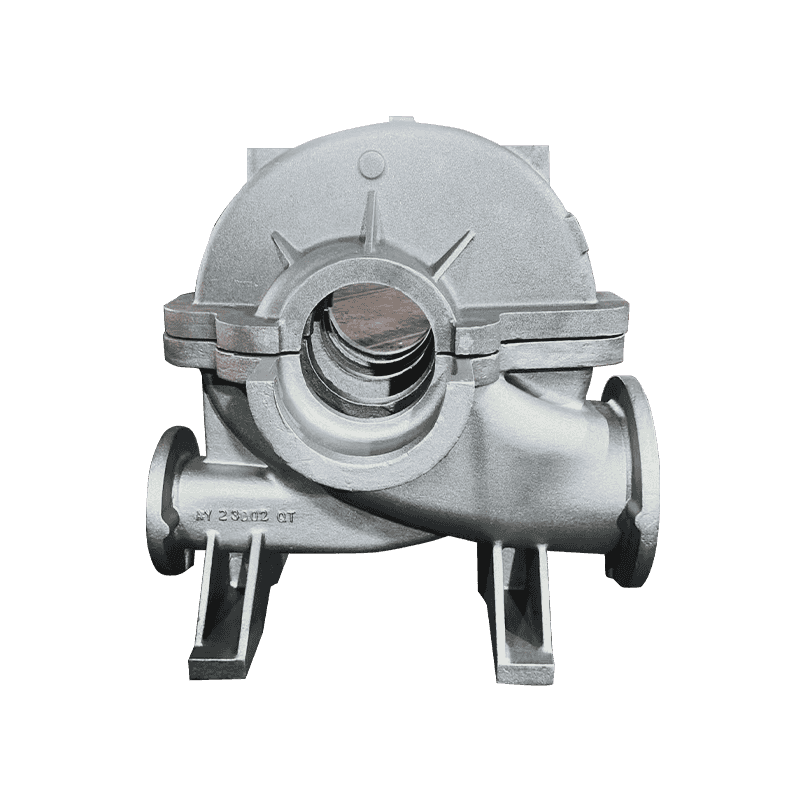
Haian Aoyu Machinery Manufacturing, ett kinesiskt segt- och gråjärnsgjuteri med 20 000 ton årlig gjutkapacitet, en 30 000 kvadratmeter stor verkstad och exportleveranser till Danmark, Tyskland, Italien, Spanien och USA, är ett praktiskt exempel. Dess dagliga produktion omfattar tunga strukturella gjutgods, tryckinnehållande kroppar och komplexa kärnaggregat, som alla delar samma metallurgiska och dimensionella disciplin som krävs av vindkraftverkskomponenter.
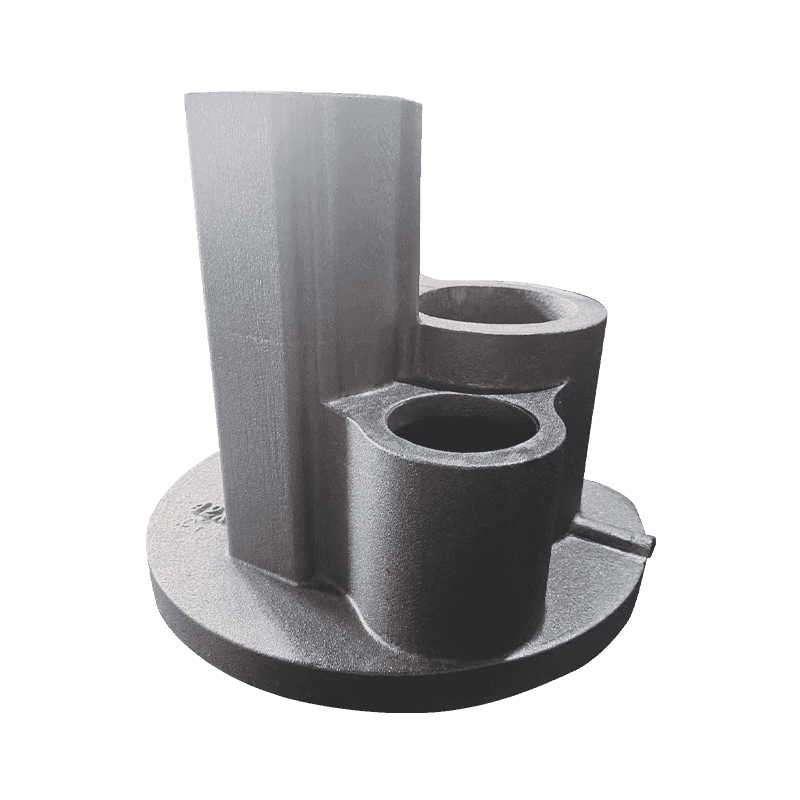
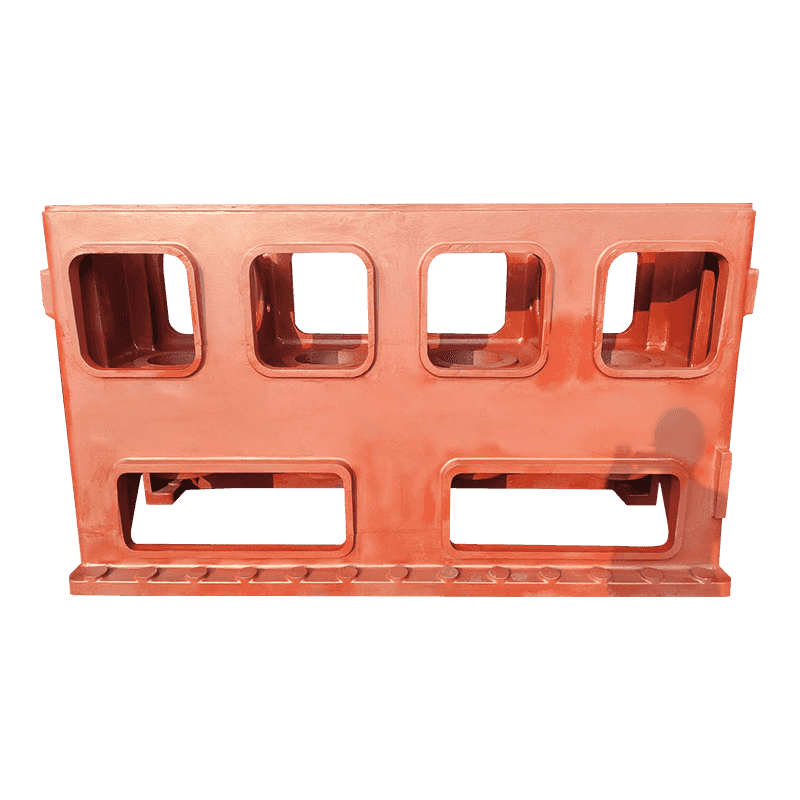
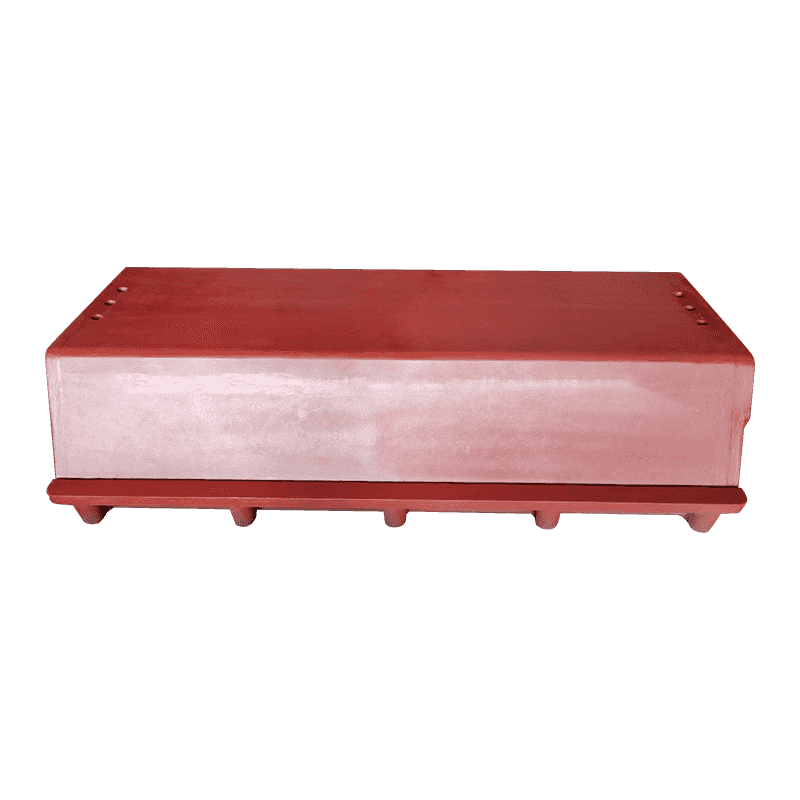
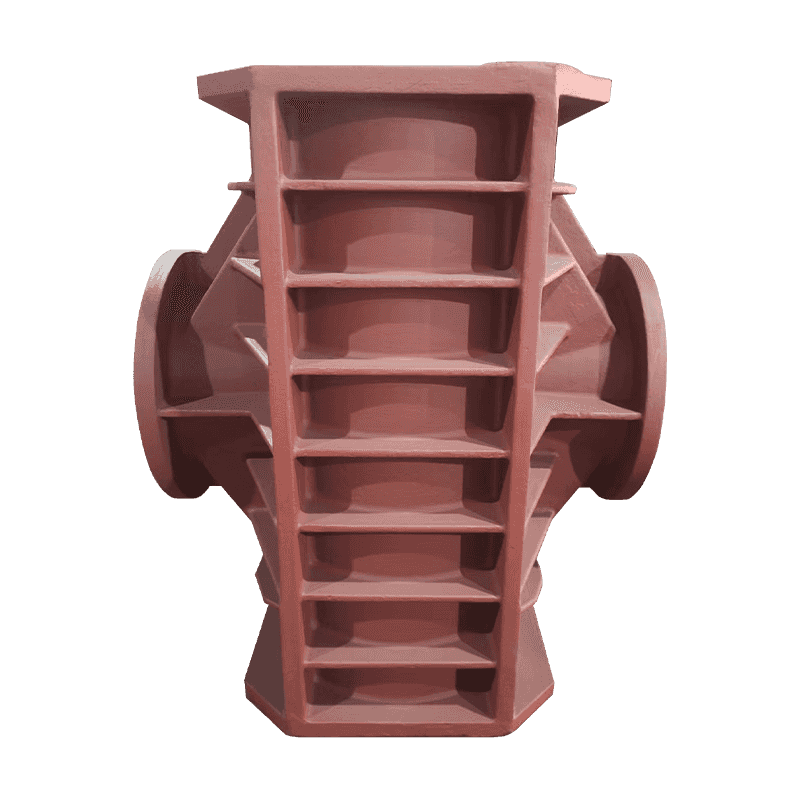
Maskinbaser och pelare är stora, stela strukturer vars kontrollerade nodularitet och frihet från porositet är avgörande, precis som i en turbinbäddsram.
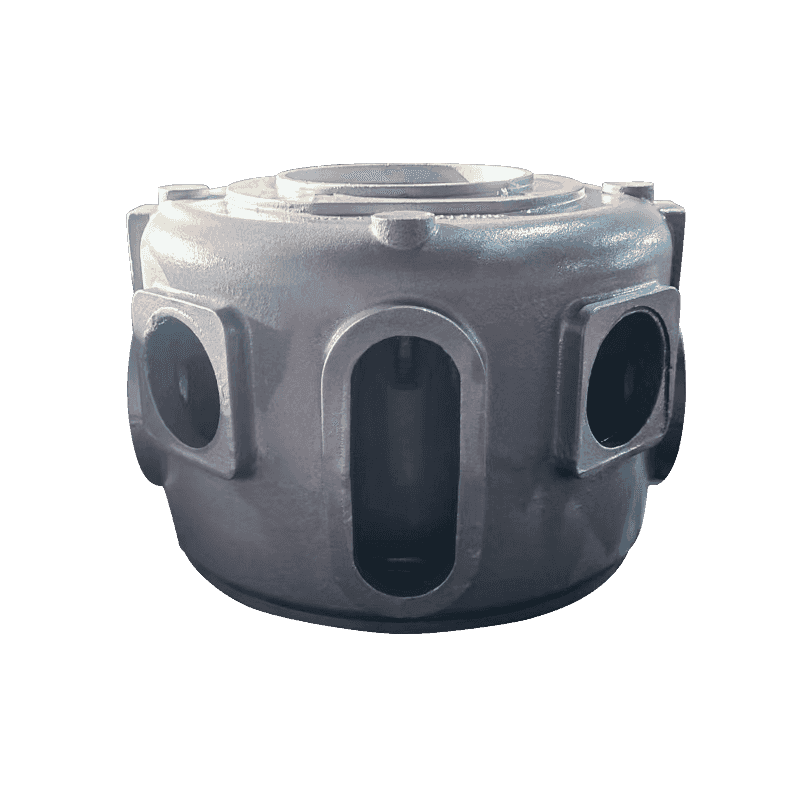
Pumpkroppar och ventilkroppar måste hålla inre tryck i årtionden, vilket tvingar fram samma täta mikrostruktur som ett växelhus kräver.
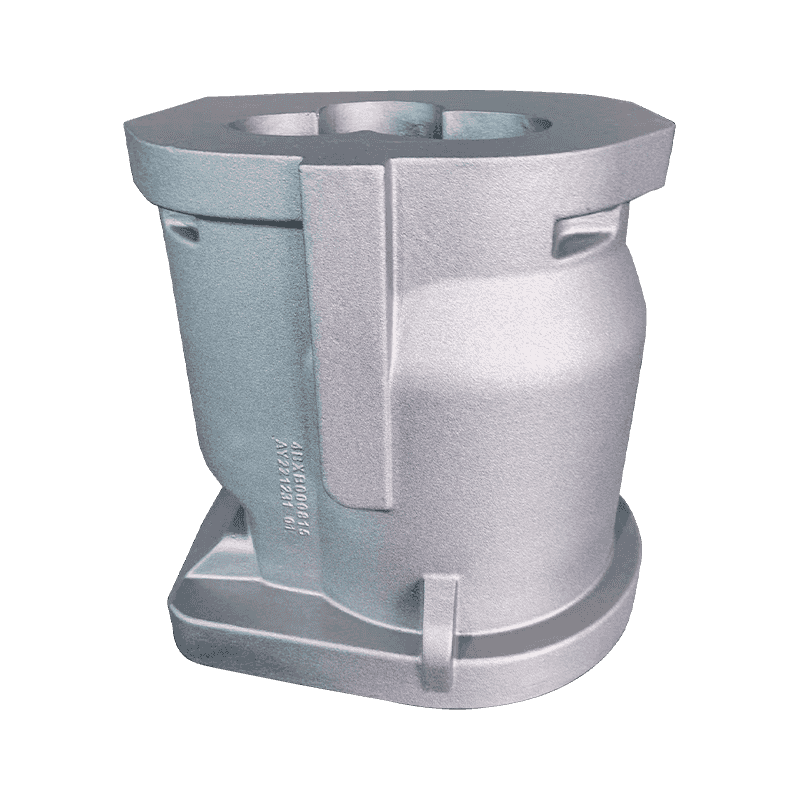
Kompressorkroppar och cylindrar är komplexa kärnaggregat där upprepad dimensionell och metallurgisk noggrannhet är avgörande, samma disciplin som ett vindturbinnav kräver.
Sammanfattningsvis är segjärnsgjutgods för vindkraftverk inte exotiska material. De är den beprövade tekniska ryggraden i moderna turbiner. Det som skiljer en pålitlig leverantör åt är om gjuteriet verkligen kontrollerar mikrostrukturen i tunga sektioner, bevisar det med lågtemperaturprovning och kommunicerar ärligt om NDT-resultat. Ange betyg. Fixa testtemperaturen. Granska processen. Gjutningen kommer tyst att bära rotorn genom tjugo år av vinterstormar.