SV
Materialvalsguide för industriella köpare
Gråa segjärngjutgods: Matcha metallen med maskinen
Inte varje gjutjärnsdel ska vara gråjärn, och inte varje del ska vara seg. Här är hur erfarna köpare separerar de två innan mönstret klipps.
En inköpsingenjör som utvärderar grått segjärnsgjutgods för en kompressorlinje börjar vanligtvis med en ritning och en materialangivelse. Nästa fråga är om den bildtexten ska vara gråjärn, segjärn eller en kombination av båda över olika delar. Det korta svaret är att dessa två material löser olika problem: gråjärn absorberar vibrationer och maskiner rent, medan segjärn absorberar stötar och bär tryck.
Beslutet har störst betydelse i specifikationsstadiet. När ett gjutgods väl är bearbetat och i produktion innebär ändring av materialkvalitet nya mönster, nya bearbetningsparametrar och nya kvalificeringstester. Att lösa frågan om grå-mot-duktil innan det första provet hälls sparar mycket mer pengar än någon senare korrigering.
Gråjärn och segjärn är inte utbytbara
Båda materialen är järn-kol-kisellegeringar som hälls från samma typ av ugn. Skillnaden ligger i formen på grafiten i den slutliga strukturen. I gråjärn bildar kol långa tunna flingor. Dessa flingor ger materialet utmärkt vibrationsdämpning och gör det till ett nöje att bearbeta, men de fungerar också som inre spänningshöjare under spänning, vilket begränsar töjning och slaghållfasthet.
I segjärn gör en liten magnesiumtillsats i skänken att kol stelnar som små sfärer, så kallade knölar. Utan vassa flingspetsar för att koncentrera spänningen når segjärn draghållfastheter på 400 MPa och uppåt, med töjning från 2 till 18 procent beroende på kvalitet. Avvägningen är något lägre dämpning och något mer krävande bearbetning jämfört med gråjärn.
För inköpsingenjörer är den praktiska översättningen enkel: gråjärn håller strukturer tysta och stabila; segjärn håller strukturer intakta under belastning.
| Egendom | Grått järn | Duktilt järn |
|---|---|---|
| Grafitform | Flingor | Sfäroider |
| Draghållfasthet | 150–350 MPa | 400–700 MPa |
| Förlängning vid brott | < 1 % | 2–18 % |
| Vibrationsdämpning | Utmärkt | Måttlig |
| Bearbetningsbarhet | Utmärkt | Bra |
| Slaghållfasthet | Låg | Hög |
| Relativ kostnad per del | Låger | Höger |
Grått järn absorberar vibrationer; segjärn absorberar stötar. Att förstå den enstaka skillnaden löser fler castingstvister än någon prisförhandling.
Matcha legeringen med komponenten
Kompressorgjutgods
Kompressorkroppar, vevhus, lagersäten och rotorsäten tillbringar sin livslängd under kontinuerliga vibrationer och cykliska mekaniska påfrestningar. Grått järn är det klassiska valet för dessa strukturella delar eftersom det håller resonansen låg och minskar utstrålat brus. Cylindrar, ventilområden och utloppskammare, å andra sidan, möter ofta högre inre tryck och upprepad termisk belastning; segjärn ger den säkerhetsmarginal som dessa arbetszoner behöver.
En typisk kompressorproduktlinje använder därför båda metallerna. Ram- och stödgjutgods, där styvhet och dämpning spelar roll, är vanligtvis gråjärn. De tryckhaltiga och utmattningskänsliga zonerna, såsom cylindrar och avgassäten, är specificerade i segjärn. Den här hybridmetoden är standard hos erfarna kompressor-OEM:s.
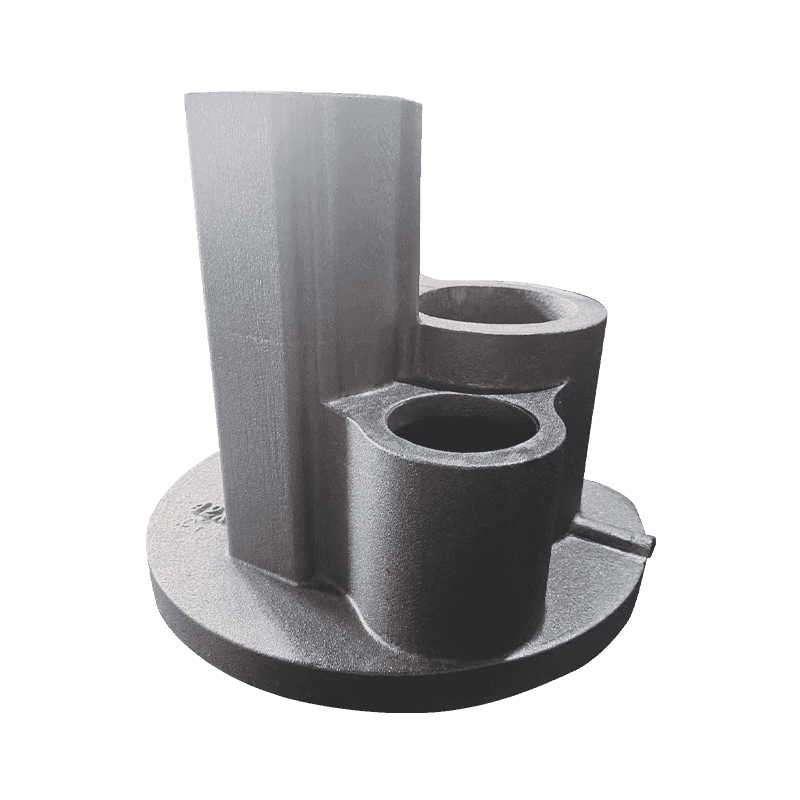
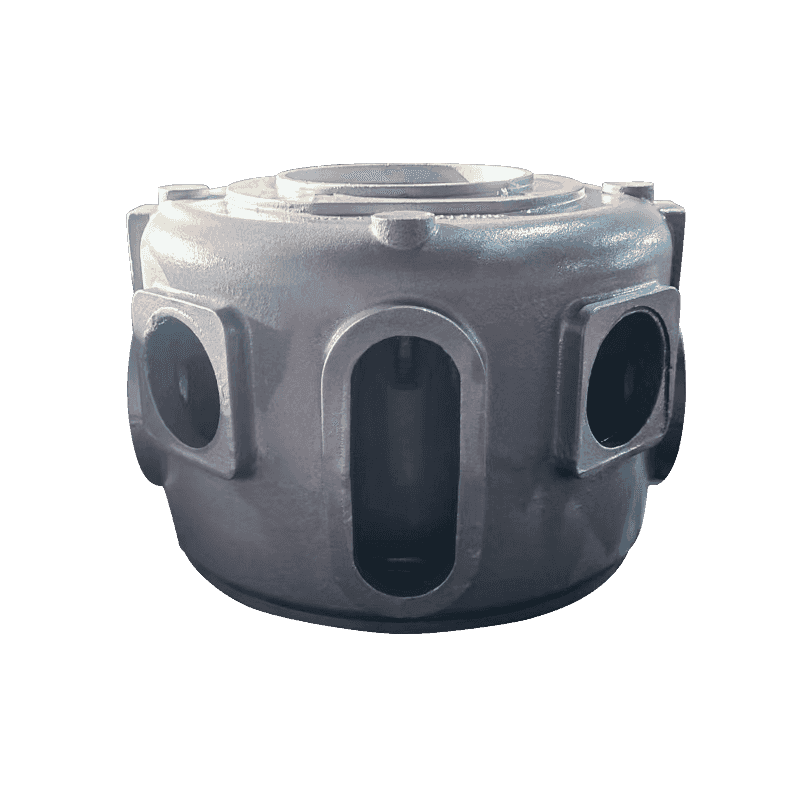
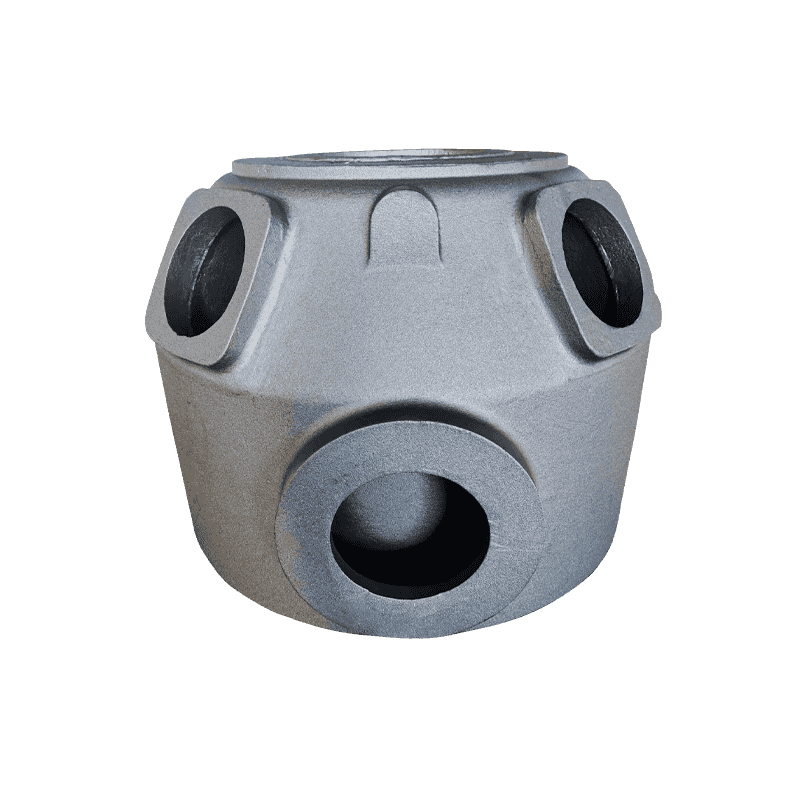
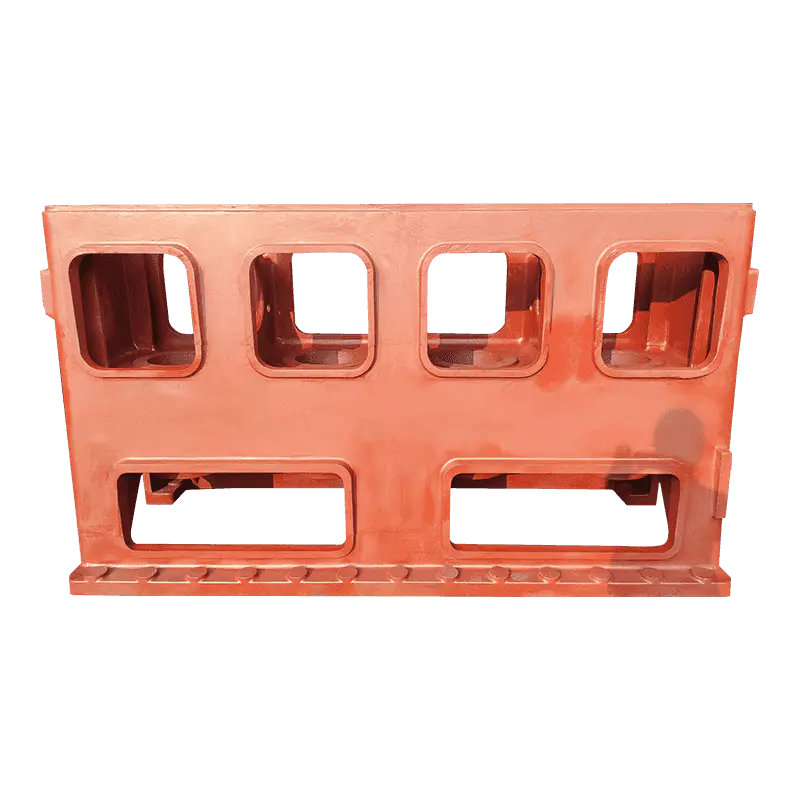 Kompressorkroppsgjutning i segjärn för tryckintegritet Denna gjutning är lämplig för kompressorcylindrar och andra tryckhållande zoner där hög densitet och motståndskraft mot utmattning, sprickor och deformation krävs för att klara hydrostatiska tester. Visa produkt →
Pump och ventilgjutgods
Pumpkroppar, pumpkåpor, ventilkroppar och impellerrelaterade gjutgods bedöms av en annan standard: tryckintegritet. Dessa delar måste klara hydrostatiska tester, motstå erosion och bibehålla dimensionsstabilitet i kontakt med processvätskor. Segjärn dominerar denna kategori eftersom väggsektioner kan vara tunnare och drifttrycket högre utan risken för spröd brottsrisk för flinggrafit.
Gråjärn förekommer fortfarande i pumpkomponenter där trycket är lågt och bearbetningsekonomin spelar roll, såsom lagerhus, kåpor och hjälpflänsar. Urvalslogiken ska följa tryckhöljet, inte traditionen.
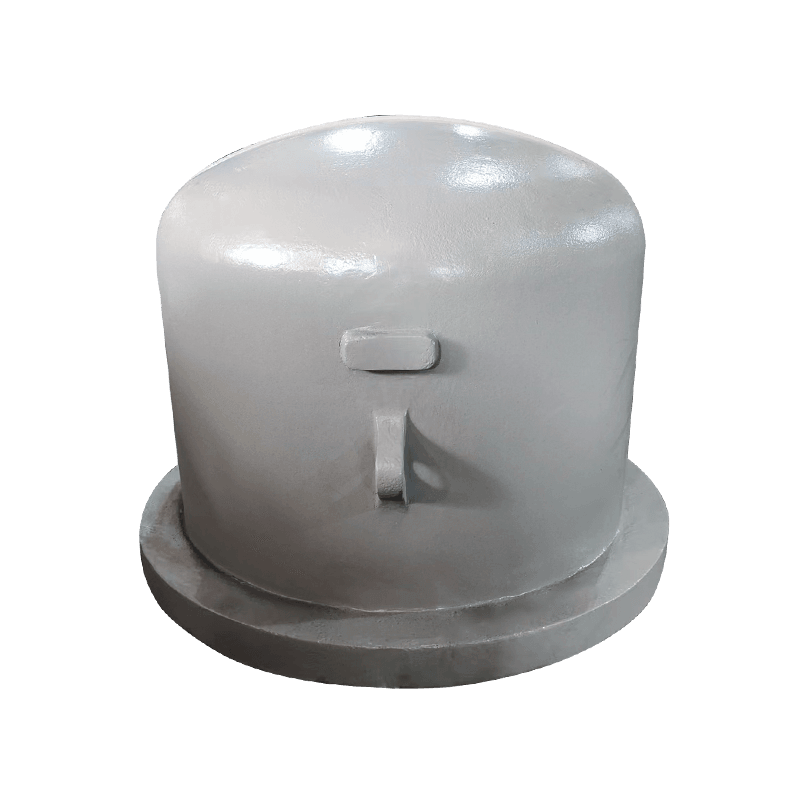
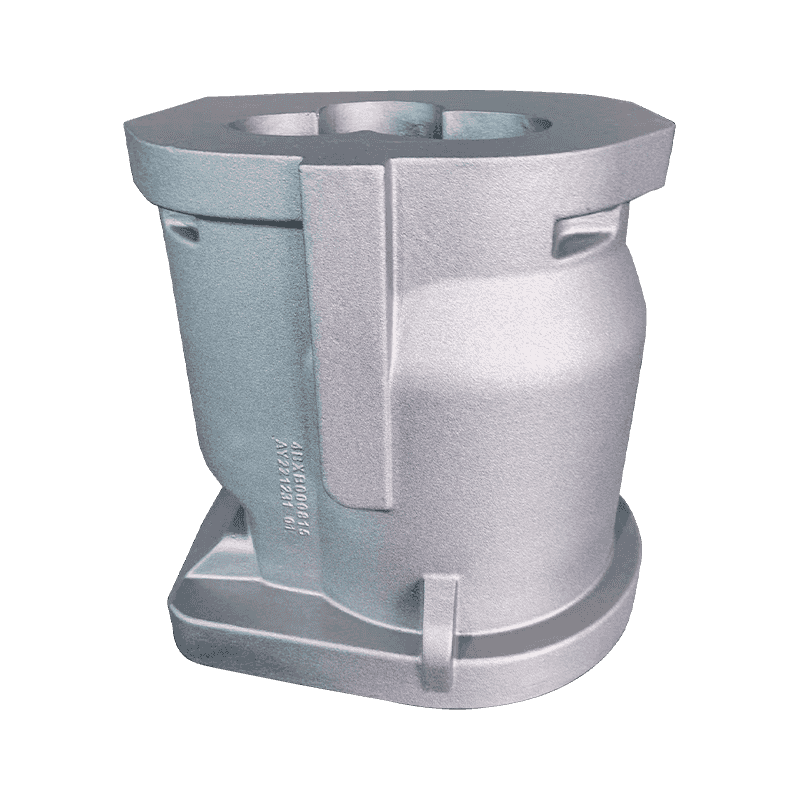
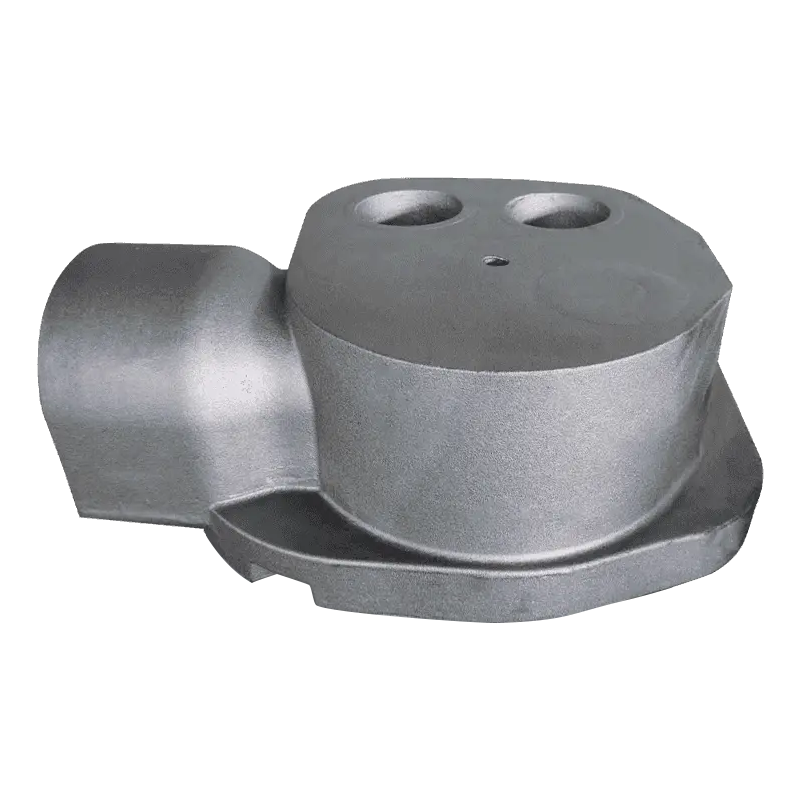
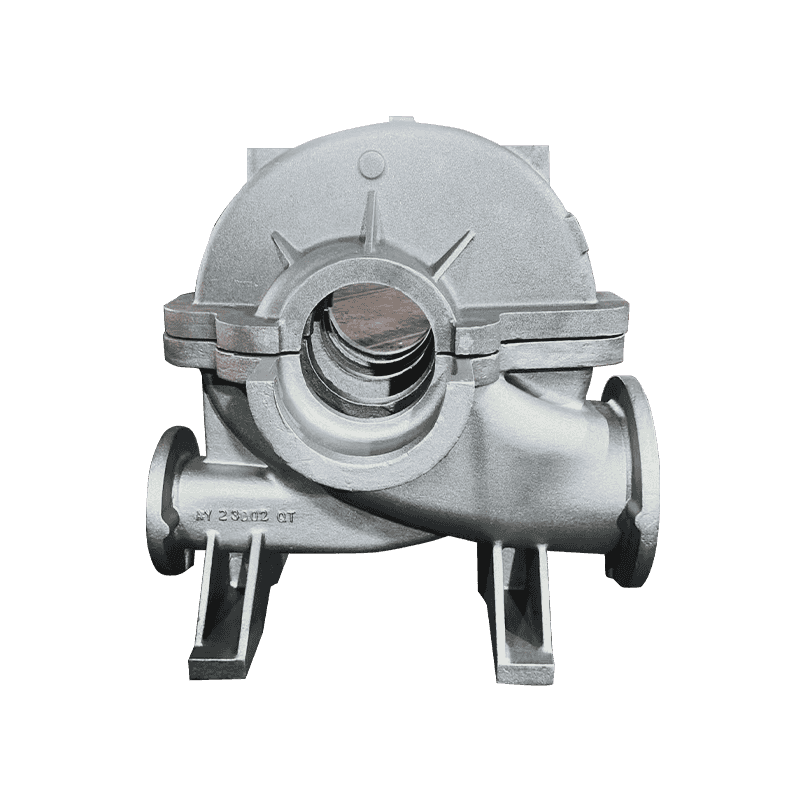
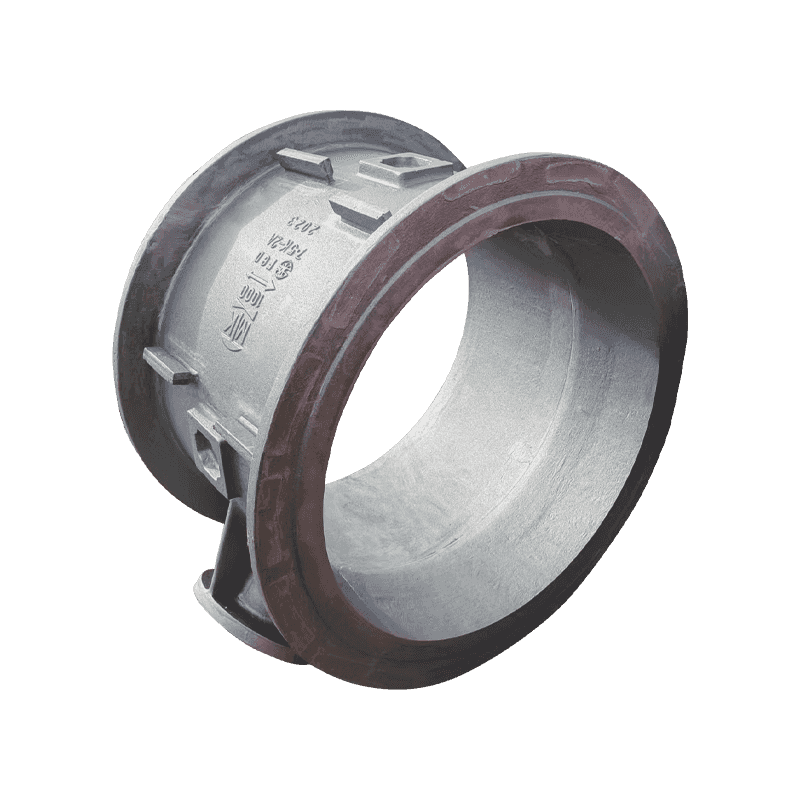 Pumpventilkroppsgjutning för flödeskontroll och stöd Denna pumpventilkropp ger stabilt stöd och korrekt vätskeledning genom sina integrerade flödeskanaler, en lågtryckskomponent där bearbetningsekonomin för gråjärn är vettig. Visa produkt →
Verktygsmaskiner strukturer
Verktygsmaskiners baser och pelare har ett annat krav: långsiktig dimensionell stabilitet. En precisionsbearbetningsoperation kan inte hålla snäva toleranser om strukturen bakom den ger resonans eller kryper under belastning. Grått järn är det beprövade materialet eftersom dess flingiga grafitstruktur dämpar vibrationer mycket bättre än stål eller segjärn, och det accepterar den skrapning och fina ytbehandling som styrbanor kräver.
Segjärn kommer in i verktygsmaskiners konstruktion i specifika lastbärande zoner, såsom spindelfästen och hårt belastade leder, där draghållfastheten är viktigare än dämpningen. Termisk behandling formar också långsiktig noggrannhet: den värmebehandling av verktygsmaskiner kan förbättra slitstyrkan samtidigt som den lindrar kvarvarande stress.
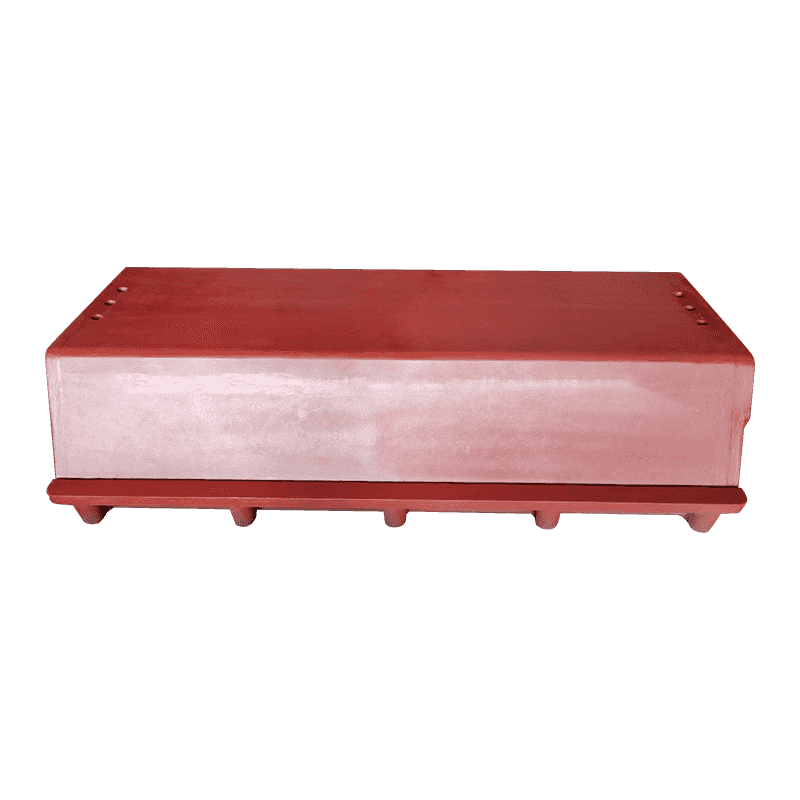
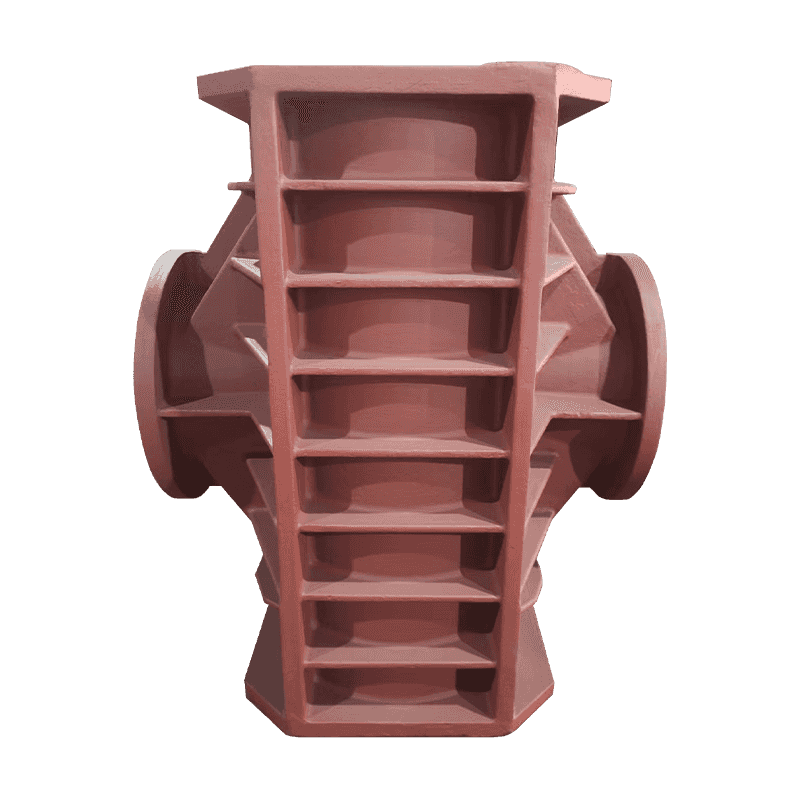
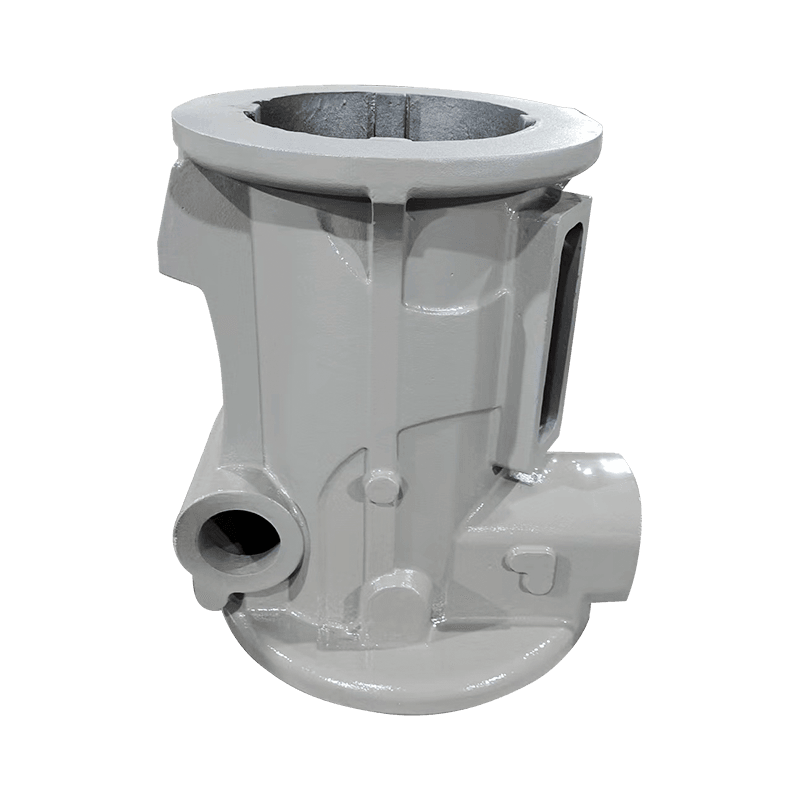
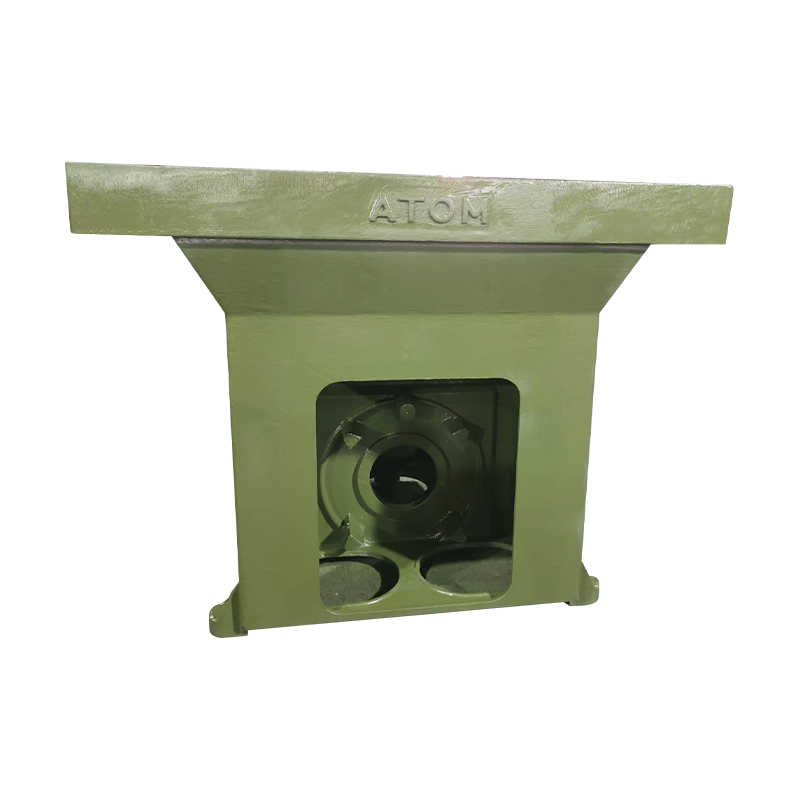 Maskinverktygsbasgjutning för stabilitet och vibrationsdämpning Denna bas stöder verktygsmaskiner och bibehåller arbetsnoggrannheten genom att motstå deformation och absorbera vibrationer, ett specifikt val när dämpning av gråjärn uppväger draghållfastheten. Visa produkt →
Fyra kvalitetsfaktorer att verifiera innan du godkänner en leverantör
Frasen "grå segjärnsgjutgods" låter tillräckligt bred för att täcka vilket gjuteri som helst, men skillnaden mellan en gjutning som håller och en som läcker, spricker eller förvränger är processdisciplin. Innan köpare åtar sig till en leverantör bör de kontrollera fyra områden.
- Metallurgisk kontroll. Kolekvivalent, kiselhalt och inokuleringspraxis avgör grafitform och kyla. Ett gjuteri som registrerar varje smälta och kan dela spektrokemiska analyser är ett gjuteri som kan hålla ett betyg över produktionskörningar.
- Sektionskänslighet. Ett gjutgods med både tunna och tjocka sektioner är svårt att gjuta eftersom kylningshastigheterna skiljer sig åt. Grått järn som kyler hårt i tunna sektioner blir svårt att bearbeta; segjärn som förlorar nodularitet i tunga sektioner blir svagt. Leverantören bör förklara hur båda förhållandena kontrolleras.
- Dimensionell tolerans och bearbetningstillägg. Gjuttoleransklasser och överenskomna bearbetningstillägg definierar hur mycket material ditt bearbetningscenter måste ta bort. Tvister utgår ofta från inkonsekventa ersättningar, inte från felaktiga nominella dimensioner.
- Besiktning och provning. Bekräfta om gjuteriet utför drag-, hårdhets-, tryck-, ultraljuds- eller magnetiska partikeltestning. Ett provintyg är bara meningsfullt om det motsvarar samma parti som dina gjutgods.
Att arbeta med ett gjuteri som behandlar båda familjerna som kärnverksamhet
Haian Aoyu Machinery Manufacturing Co., Ltd. producerar gråjärn och segjärnsgjutgods som sin kärnverksamhet, inte som en tillfällig sidolinje. Företaget driver ett gjuteri med en årlig kapacitet på 20 000 ton i Nantong, Jiangsu, med 30 000 kvadratmeter byggnader och exporterar till USA, Tyskland, Italien, Danmark, Schweiz, Belgien, Spanien och Japan.
För utrustningstillverkare är den praktiska fördelen att båda järnfamiljerna kan planeras under en leverantörskedja. Kompressorgjutgods såsom karosser, ramar, cylindrar, vevhus och oljeskopor; pump- och ventilgjutgods såsom pumpkroppar, lock och ventilkroppar; och verktygsmaskiner, såsom baser och pelare, kan konsolideras under ett enda kvalitetssystem och en enda kommunikationskanal.
Ett gjuteri som gjuter båda familjerna dagligen är också snabbare på att omvandla en ritning till processparametrar. När en del är gråjärn och en annan segjärn, kan leverantören flagga potentiella gjutproblem innan verktyg skärs, snarare än efter att den första satsen misslyckas med inspektionen.
Bottom Line
"Gråt segjärnsgjutgods" är inte ett enda materialbeslut; det är ett portföljbeslut. Grått järn bidrar med vibrationskontroll, bearbetbarhet och lägre kostnad. Segjärn bidrar med styrka, seghet och tryckintegritet. Den bästa upphandlingsstrategin är att definiera varje gjutgods efter dess mekaniska jobb, sedan låta gjuteriet föreslå lämplig kvalitet och verifiera metallurgi, dimensioner och inspektionsrekord innan produktionen börjar.