SV
En 1,8-tons kompressorkropp lämnar shakeouten med rena kanter och klarar sin dimensionskontroll, och misslyckas sedan vid bearbetningscentret: ett mörkt, utsmetat band öppnar sig några millimeter under ovansidan. Kemiarket ser rimligt ut och gjutningen är inte porös. Defekten är grafitflotation, och när den väl når en bearbetad yta är värmen, smältbehandlingen och formningskostnaderna redan förbrukade.
Arbetsregeln är enkel att ange. Flotation är en densitetsdriven defekt hos långsamt kylande tunga sektioner, och den kontrolleras genom att matcha kol ekvivalent med sektionsmodulen, genom att kyla toppytan med avsikt och genom att i förväg bestämma var offermetallen ska sitta. Kemi ensam kommer inte att fixa det, och en separat gjuten teststång kommer inte att varna dig om det.
Vad grafitflotation egentligen är
Duktilt järn stelnar genom en eutektisk reaktion där grafit växer som knölar inuti vätskan. En knöl har en densitet på ungefär 2,2 g/cm³; det omgivande flytande järnet är nära 7 g/cm³. Det gapet är en flytkraft, och i ett gjutgods som håller sig flytande länge räcker det att flytta knölar uppåt genom smältan.
I en 20 mm vägg tar frysningen sekunder och knölarna låses där de bildas. I en 150 mm vägg kan samma legering hålla sig flytande i många minuter och knölar som bildas tidigt hinner resa sig. Resultatet är ett grafitrikt lager under den övre ytan - ofta de översta 5 till 30 mm, beroende på sektionsstorlek och hälltemperatur - som sitter ovanför ett band vars struktur och egenskaper tyst har försämrats.
Flotation är makrosegregation, inte ett nodularitetsproblem. Det drabbade bandet kan visa ett acceptabelt antal knölar under mikroskopet medan draghållfastheten och töjningen i det bandet har sjunkit kraftigt.
Den distinktionen avgör hur defekten kontrolleras. Ett gjuteri kan producera utmärkt nodularitet, en ren matris och ett godkänt dragprov på en separat gjuten stång, och ändå skicka ett gjutgods vars övre yta inte kommer att överleva den första bearbetningen. Det lönar sig också att separera flotation från resten av defektfamiljen: chunky grafit uppträder i tunga sektioner som en klungad, vermicular-liknande degeneration snarare än en fysisk migration av noduler, och exploderad grafit pekar vanligtvis på ett smältbehandlingsproblem. Läkemedlen skiljer sig, så diagnosen måste vara specifik.
Operatörer som möter defekten för första gången tenderar att skylla på hällpraxis. Det är värt att gå tillbaka till själva materialet - en kort repetition vad segjärn levererar i tjänst sätter problemet i perspektiv innan smältverket tar på sig skulden.
Kolekvivalent och sektionsmodul: de två talen som spelar roll
Två variabler avgör det mesta av resultatet. Den första är kolekvivalent, CE = C Si/3, med fosfor tillsatt av vissa butiker. Den andra är sektionsmodulen, volym-till-yta-förhållandet för den tyngsta delen av gjutgodset, eftersom det bestämmer hur länge metallen förblir flytande efter fyllning.
Publicerade recensioner av segjärn med tunga sektioner placerar flotationsrisken över ungefär 4,5 % CE, och risken stiger när sektionsstorleken växer. Det är därför kol och kisel måste korreleras med sektionsmodulen istället för att väljas en gång och återanvändas över en produktfamilj: en kemi som flyter vackert in i ett tunt pumplock kommer att flyta i en tjock kompressorkropp.
| Variabel | Varför det flyttar flytningsrisken | Riktning för tunga partier |
|---|---|---|
| Kolmotsvarighet | Ställer in total eutektisk grafit och flytbarhet; ett långt stelningsfönster låter knölar resa | Håll nära 4,1 till 4,4 %, i den nedre änden när väggtjockleken passerar cirka 100 mm |
| Kol | Kol is the material that floats; every extra tenth adds volume to the accumulation band | Vanligtvis 3,5 till 3,7 % snarare än 3,8 % och mer |
| Kisel | Höjer CE med ungefär en tredjedel av sin egen vikt och främjar grafitisering | 2,0 till 2,5 %, vald mot CE-taket snarare än mot enbart betyget |
| Hälltemperatur | Extra överhettning förlänger tiden som gjutgodset förblir flytande | Lika svalt som formen fylls tillförlitligt, ofta 1 360 till 1 400 °C |
| Kylning på ovansidan | Frysning av toppen tidigt låser knölarna på plats | Frossa, tät motstående sand, ingen varm topp lämnas öppen |
| Riser position | En toppstång håller en vätskebassäng exakt där knölar samlas | Mata från sidan eller botten där geometrin tillåter; kyla under ovansidan |
Tabellen är en färdriktning, inte ett recept. Två gjuterier som arbetar med samma sektionsmodul kan sätta sig på olika kolnivåer och båda har rätt, eftersom sandegenskaper, kylningsövningar och gjuttemperatur skiljer sig åt. Vad som inte bör skilja sig är disciplinen att skriva ett mål-CE mot sektionsmodulen innan mönstret monteras, och att kontrollera det igen närhelst en kund förtjockar en vägg eller lägger till en boss.
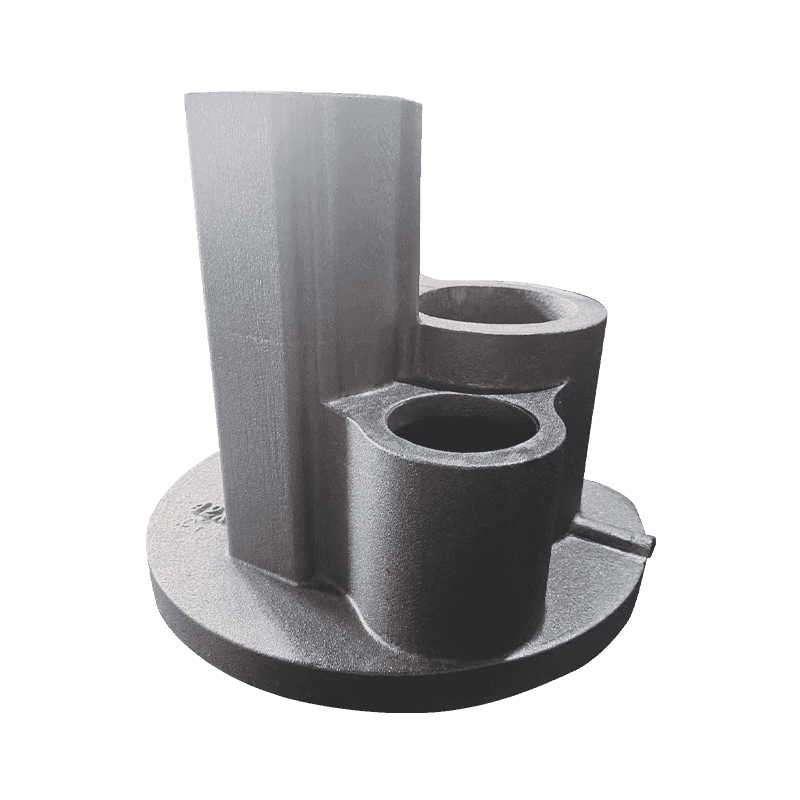
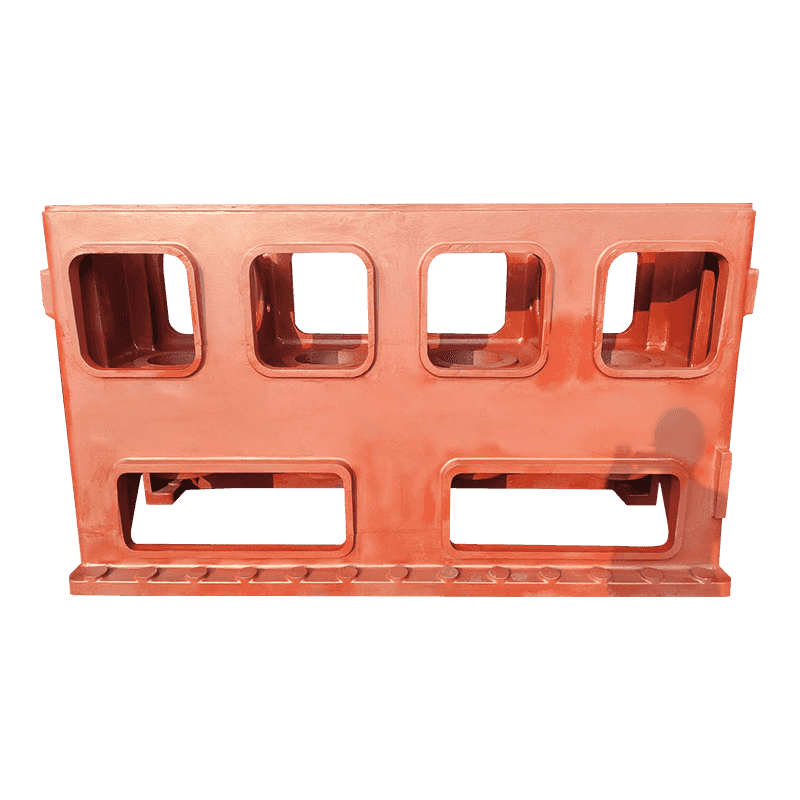
Delarna med tjocka skal är där aritmetiken biter: en kompressorkropp med en vägg på 60 till 90 mm, en maskinbas med en tung central massa, eller ett pumphus med en djup fläns alla ger knölarna en lång resa till toppen.
Läsa skyltarna innan bearbetningslinjen gör det
Flotation meddelar sig sällan i gjuteriet. Det visas på bearbetningscentret, vid omarbetning eller i ett kundklagomål. Signalerna är tillräckligt konsekventa för att bygga en rutin kring:
- Ytans utseende: ovansidan kan se något mattare eller strävare ut efter blästring, och grov bearbetning öppnar mörka ränder som följer ytan istället för att korsa den.
- In-situ metallografi: ett prov skuret från den övre sidan av en provgjutning, eller från en pågjuten klack med samma modul, avslöjar ett ackumuleringsband som en separat gjuten stång aldrig visar.
- Hårdhetskartläggning: den flytande zonen läses ofta mjukare och mer ferritisk än huvuddelen av gjutgodset, vilket syns tydligt på ett kartlagt rutnät.
- Ultraljudshastighet och dämpning: användbar för screening när avläsningar är kalibrerade mot sektionerade prover med samma geometri.
- Destruktiv sektionering: fortfarande referensmetoden och värd kostnaden för varje nytt mönster eller betydande kemiförändring.
Godkänn inte en tung sektionsgjutning på styrkan av en separat gjuten teststång enbart. Barer hälls tunt, de fryser snabbt och de är immuna mot defekten du försöker fånga.
Den billigaste tidiga varningen är en provgjutning sektionerad genom den tyngsta väggen. Ett snitt genom ovansidan berättar mer om kolekvivalenter, kylningsplacering och stigarposition än en månads dragprov.
Motåtgärder som håller i produktionen
- Ställ in kemin på avsnittet, inte på betyget. Dra ner kolet först, trimma sedan kisel mot CE-taket; om en specifikation trycker upp kisel för ett matriskrav måste kolet komma ner ytterligare.
- Frys in ovansidan först. Extern eller intern frossa, eller en motstående sand som drar värme snabbare, förkortar fönstret där knölar kan färdas. Placera kylan mot den faktiska heta platsen istället för att pricka den över ansiktet.
- Häll så svalt som formen fylls tillförlitligt. Överhettning köper flytbarhet och kostar flytmotstånd; 1 360 till 1 400 °C täcker de flesta tunga sektionsarbeten, och lång hållning i ugnen motverkar dig också.
- Bestäm var defekten får bo. Kritiska bearbetade ytor hör hemma i botten eller på en sida av formen; toppytan får ett offertillägg, 10 till 25 mm som en vanlig utgångspunkt, bearbetad med det flytande bandet inuti.
- Håll smältbehandlingen tät. Magnesiumrester runt 0,03 till 0,05 %, lågt innehåll av sällsynta jordartsmetaller, snabb inokulering och ingen onödig återuppvärmning minskar alla risken för att ett behandlingsproblem förvärrar ett flotationsproblem.
- Verifiera per heat, inte per år. Ett sektionerat prov från den första gjutningen av ett nytt mönster, plus periodisk metallografi från den övre ytan, fångar en drivande kolekvivalent innan en batch når bearbetningslinjen.
Inget av det är dyrt i sig, och för en tung struktur i ett stycke - en maskinbas, en kompressorkropp, ett pumphus - betalar den sektionerade första artikeln sig själv första gången den förhindrar ett skrotat gjutgods.
Vad du ska fråga innan du gör en beställning
Om du köper tunga segjärnsgjutgods är flotation en leverantörsfråga lika mycket som en gjuterifråga. Svaren du vill ha är specifika och frågorna är korta:
- Vilken sektionsmodul byggde du kemin kring och vilken kolekvivalent hade du för den?
- Var tar man det metallografiska provet, från själva gjutningen eller från en separat gjuten stång?
- Hur styr du kylningen på ovansidan, och vad är stigarpositionen?
- Vilken bearbetningsersättning lämnar du på ovansidan, och hur kom du fram till det antalet?
- Registrerar du kol, kisel, magnesium och hälltemperatur för varje värme, och kan jag se de senaste sex månaderna av dessa uppgifter?
En leverantör som svarar på de två första frågorna i allmänna termer och den sista med ett löfte anger pris snarare än struktur. Den kommersiella konsekvensen förtjänar att klargöras: ett gjutgods som klarar sitt certifikat och misslyckas vid bearbetningscentret är den dyraste typen av skrot, eftersom köparen redan har betalat för transport, bearbetningstid och en stoppad produktionslinje.
De leverantörer som hanterar tunga sektioner bra brukar svara på dessa frågor innan de ställs; sektionsmodul, målkolekvivalent, kyllayout och provtagningsposition tenderar att synas i offertpaketet utan uppmaning.
Samma disciplin går igenom serien för segjärnsgjutning byggd kring kompressor, pump, ventil och verktygsmaskiner, där väggtjockleken varierar tillräckligt mycket för att ingen enskild kemi täcker varje del.
Grafitflotation är inte en mystisk defekt när fysiken väl ligger på bordet. Knölar är lättare än vätskan som bär dem, tunga sektioner förblir flytande tillräckligt länge för att skillnaden ska spela roll, och metallen som hamnar under ovansidan är inte den metall som ritningen antar.
Kontrollera det med tre beslut som fattas tidigt: kolekvivalenter anpassade till sektionsmodulen, avsiktlig kylning av den övre ytan och en bearbetningsmån som håller det flytande bandet inne i skrotbehållaren snarare än inuti den färdiga delen. Allt efter det - teststaplar, certifikat och inspektionsrapporter - är bekräftelse, inte skydd.