SV
Ett kompressorvevhus klarar inkommande inspektion vid 205 HB, bekvämt inom intervallet på ritningen. Tre veckor senare sliter en identisk del från nästa gjutmaskiner med olika spån verktyg dubbelt så mycket och lossnar från fixturen med ett förvrängt lagerhål. Kemin är oförändrad, ritningsanteckningen kräver fortfarande ett normaliserat tillstånd, och hårdhetsavläsningen skiljer sig bara några punkter. Det som förändrades var kylningen: den andra satsen kyldes snabbare efter shakeout, så mer av dess matris slutade som perlit.
Det är hela argumentet för att behandla värmebehandling som en materialspecifikation snarare än ett efterbehandlingssteg. Kemi sätter taket i segjärn; matrisen avgör vad du faktiskt får. Nedan följer vad varje gemensam behandling gör med matrisen, vilken behandling som passar vilken del och hur man skriver ett krav ett gjuteri kan mäta och certifiera.
Vilken värmebehandling förändras och vad den inte kan förändra
Duktilt järn är segt eftersom dess grafit behandlades med magnesium eller en sällsynt jordartsmetall före gjutning, så det stelnade som knölar snarare än flingor. Knölar trubbar sprickspetsen som en flinga skulle skärpa, och den geometrin överlever varje normal värmebehandling. Överhettning över ungefär 1000 °C börjar skada den, vilket är en anledning till att behandlingsfönster inte är öppna.
Den värmebehandling som styr är matrisen, metallen mellan knölarna. Fyra villkor täcker nästan allt kommersiellt arbete:
- Ferrit: mjuk, bearbetbar, hög töjning och matrisen av helt glödgade kvaliteter.
- Perlit: lamellkarbid och ferrit, starkare och hårdare med minskad töjning.
- Härdad martensit: produceras genom släckning och härdning, det svåraste vanliga tillståndet.
- Ausferrit: nålformad ferrit med kvarhållen austenit, framställd genom austempering och basen av ADI-kvaliteter.
Det andra jobbet är stressavlastning. Ett gjutgods kyler ojämnt i formen och skakning, slipning och grovbearbetning låser mer påfrestning. Hålls vid 550–650 °C och långsamt kyls, en del slappnar av utan att dess matris förändras alls, vilket betyder mer för en stor maskinbas än någon vinst i draghållfasthet.
Fem behandlingar och det material var och en producerar
Behandlingar anges vanligtvis med namn, men namnet är en förkortning för en matris och ett egenskapsområde. Områdena nedan är realistiska för standardkvaliteter vid vanliga sektionsstorlekar.
| Behandling | Matris | Draghållfasthet | Hårdhet | Förlängning | Typiska delar |
|---|---|---|---|---|---|
| Stressavlastning | Oförändrat | Som rollbesättning | Som rollbesättning | Som rollbesättning | Maskinbaser, pelare, tunga ramar |
| Full glödgning | Ferrit plus knölar | 400–500 MPa | 130–180 HB | 12–18 % | Pumphus, hus, lock |
| Normalisera | Perlit, ofta 70 % eller mer | 650–750 MPa | 230–270 HB | 3–6 % | Vevhus, lagersäten, rotorsäten |
| Släck och temperament | Härdad martensit | 800–1000 MPa | 250–330 HB | 2–5 % | Slitdelar, växlar, kamföljare |
| Austemper | Ausferrit | 800–1400 MPa | 270–400 HB | 1–10 % | Högt slitage och mycket utmattande delar |
Två varningar hör till den tabellen. Kylhastigheten följer sektionstjockleken, så samma värme av järn kan avsluta ferritisk i en 100 mm vägg och perlitisk i en 12 mm ribba. Och omvandlingar av hårdhet till drag håller bara när matrisen är enhetlig; i en blandad ferrit-perlitgjutning kan 200 HB beskriva två helt olika material.
Matcha behandlingen med delen
Betyg på ritningar ärvs ofta från äldre projekt. Det är värt att kontrollera behandlingen mot vad delen faktiskt gör i tjänst.
Verktygsmaskiner baser och kolumner
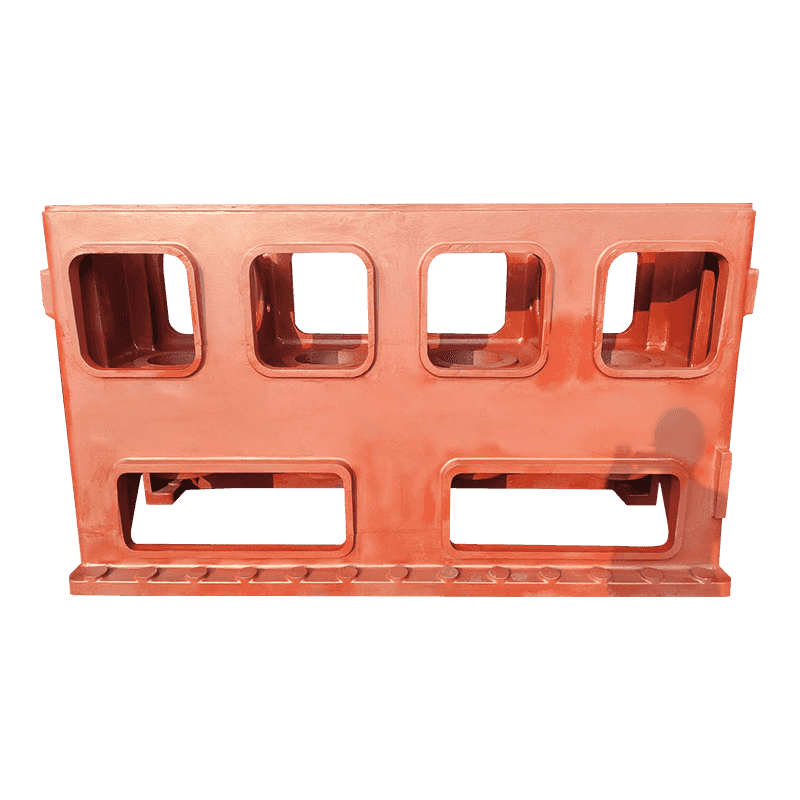
Dessa är struktur, inte slitytor, så egenskapen som spelar roll är formstabilitet efter bearbetning snarare än en hållfasthetsgrad. Tunga baser avlastas vanligtvis två gånger, en gång efter skakning och igen efter grovbearbetning. Att hoppa över den andra lättnaden är en vanlig anledning till att en maskin håller geometrin i en månad och driver sedan. Ytslitage är en separat fråga, och där glidbanor bär last, värmebehandling av verktygsmaskiner kan höja ythårdheten utan att ändra bulkkvaliteten.
Kompressorhus, vevhus och lagersäten
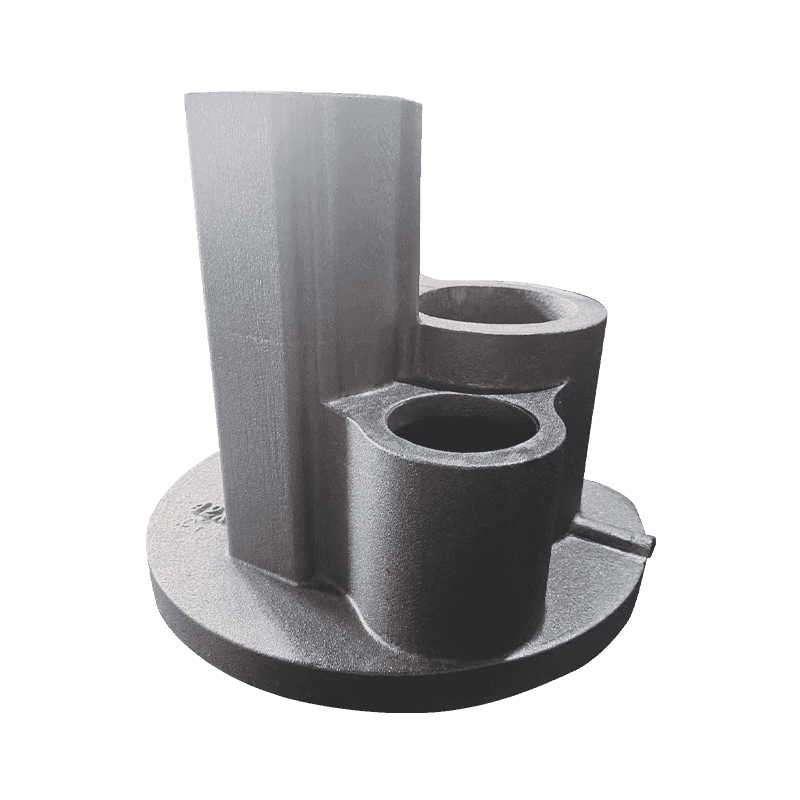
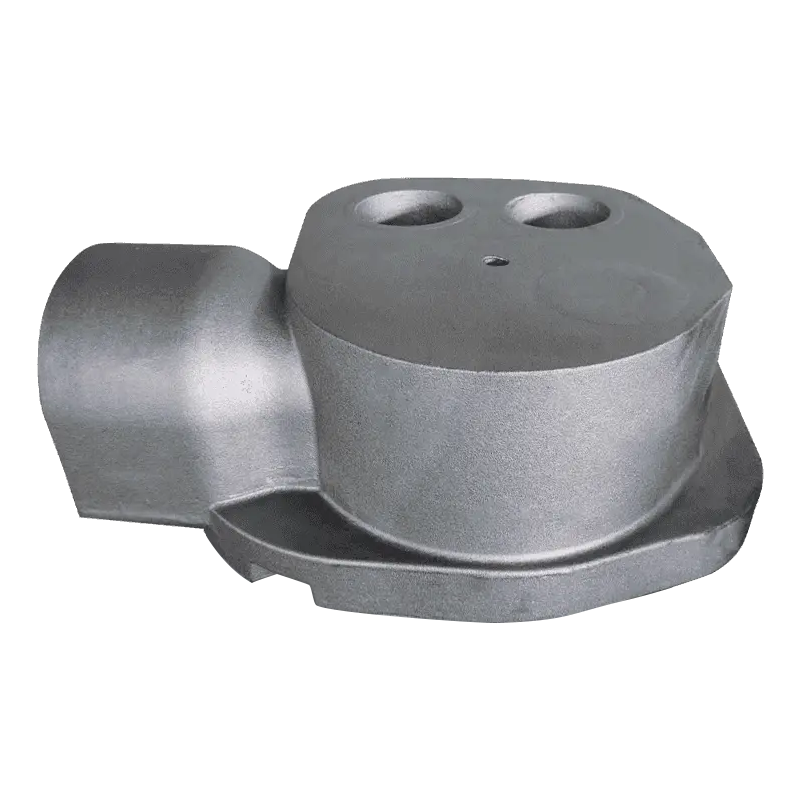
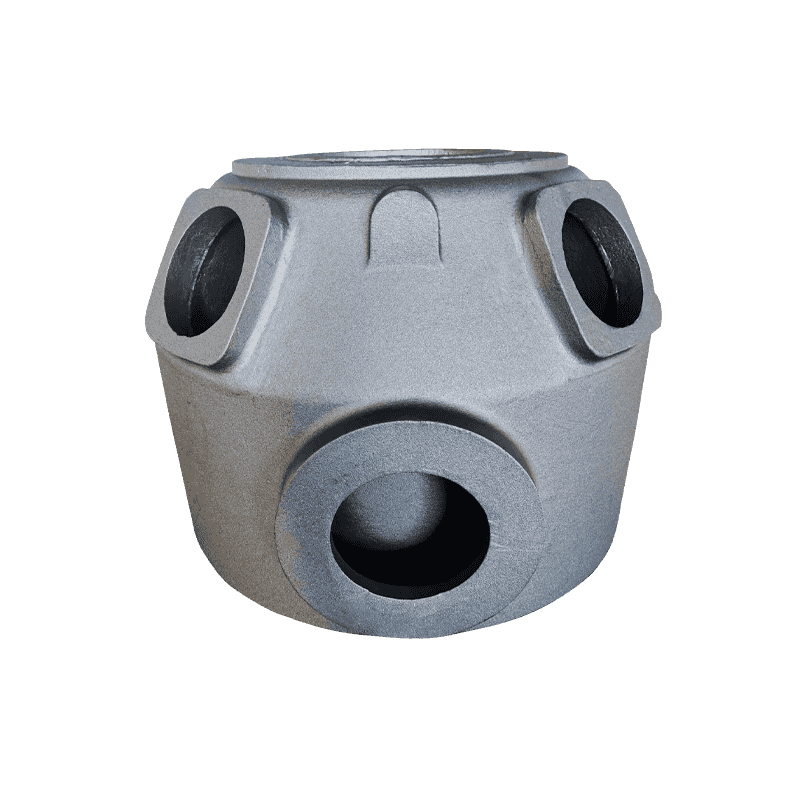
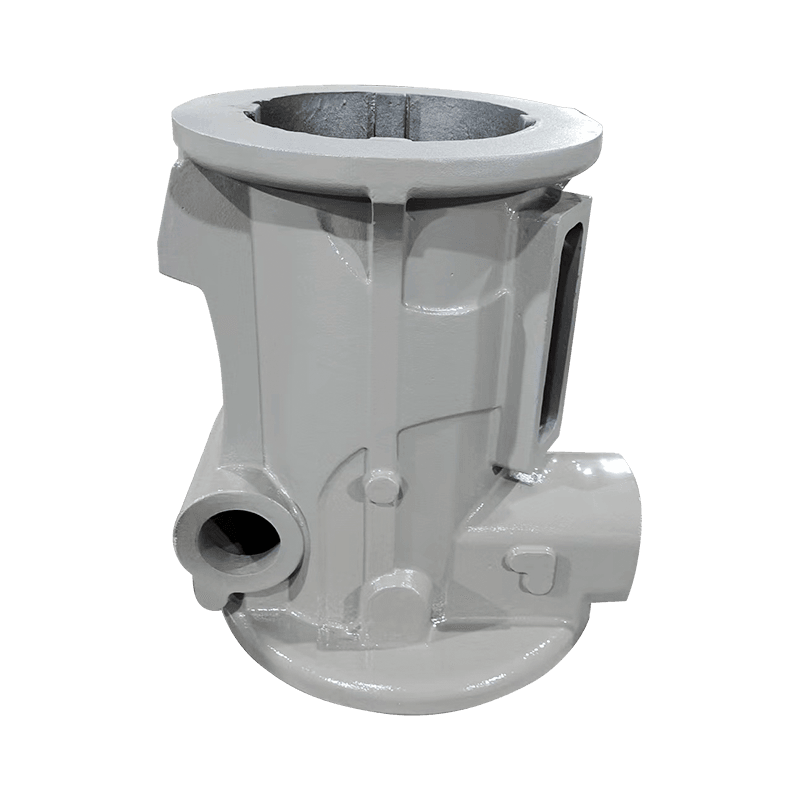
Kompressordelar sitter i en annan regim. Ett vevhus bär vibrationer och ett lagersäte bär en roterande belastning, så styrka och slitstyrka betyder mer än stabilitet, och normalisering eller släckning och härdning är det vanliga valet. Tvärs över sortimentet av kompressorgjutgods vevhus och lagersäten anges i allmänhet i värmebehandlat skick snarare än som gjutna.
Pump och ventilhus
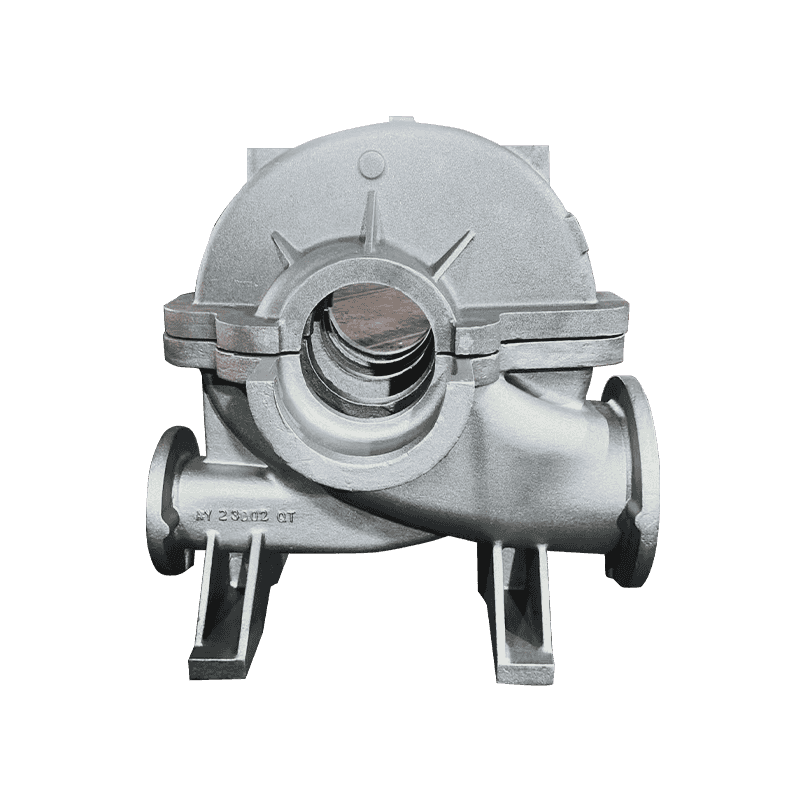
Pumpkroppar och ventilkroppar är tryckgränser. De behöver trycktäthet, bearbetningsbara tätningsytor och tillräckligt med förlängning för att överleva hantering och hydrostatisk testning, varför det härdade ferritiska tillståndet är vanligt. Hårdhet är inte målet; en mjuk, enhetlig matris bearbetar snabbare och tätar mer förutsägbart.
Att skriva ett krav som kan certifieras
En ritningsanteckning som säger värmebehandlad eller härdad kan inte verifieras och kommer inte att citeras konsekvent. Sex artiklar gör en behandling till en specifikation.
- Klass och standard, såsom EN-GJS-500-7 till EN 1563 eller 80-55-06 till ASTM A536, tillsammans med den behandling som ger den.
- Ett hårdhetsband med en mätplats, uttryckt som ett avstånd snarare än ett enda mål.
- Testa kupongtyp och position, till exempel ett kölblock eller Y-block gjutet separat från delen.
- Mikrostrukturgränser: nodularitetsprocent, grafitstorlek och den acceptabla ferrit- eller perlitfraktionen.
- Ett krav på avlastning varhelst delen kommer att bearbetas med snäva toleranser.
- Leveransskick: som gjuten, blästrad, spänningsavlastad, grovbearbetad eller färdigbearbetad.
Fellägen värda att designa ut
De flesta värmebehandlingsproblem är geometri- och sektionsproblem långt innan de är ugnsproblem.
- Dämpa sprickor vid skarpa inre hörn och abrupta sektionsförändringar, reducerade av generösa filéer och radier.
- Distorsion under härdning, värst i långa, tunna eller asymmetriska delar.
- Mjuka fläckar orsakade av segregation eller mikrokrympning, som reagerar ojämnt på härdning.
- Avkolade eller beläggningspåverkade ytor efter glödgning i okontrollerad atmosfär, som senare uppträder som bearbetningsvariation.
- Övertempering, som byter ut styrka mot kvarhållen austenit som kan omvandlas under belastning.
Innan du släpper inköpsordern
Dessa frågor avgör om den första artikeln matchar den tionde.
- Vilken standard och betyg kommer att stå på intyget?
- Var mäts hårdheten och på hur många gjutgods per parti?
- Är testkupongen gjuten separat, och står det så på intyget?
- Vilken förvrängning är acceptabel efter behandling?
- Kommer leverantören att avlasta igen efter grovbearbetning?
- Vilket processfönster används och hur registreras det för spårbarhet?
Värmebehandling är inte en efterbehandling som är fastskruvad på ett gjutgods; det är steget som förvandlar en häll till ett material. Bestäm matrisen utifrån vad delen gör, skriv kravet i termer som ett laboratorium kan mäta och behandla certifikatet som bevis om en kupong snarare än ett löfte om gjutningen. Leverantörer som kontrollerar skaknings- och nedkylningstider tenderar att svara på dessa frågor utan att tveka, eftersom det är där den mesta variationen av värmebehandlade segjärnsgjutgods faktiskt börjar.