SV
Precision Gjutgods av segjärn : Vad avgör om en batch skickas
Ett kompressorhus kan bära ett perfekt materialcertifikat och ändå skrotas vid bearbetningscentret. Betyget var rätt, nodulariteten var rätt och gjutningen var fortfarande fel del.
Det gapet mellan en kompatibel gjutning och en användbar gjutning är där de flesta segjärnsprojekt vinner eller förloras. En offert kommer vanligtvis med tre siffror: betyg, vikt och pris per kilogram. Ingen av de tre bestämmer om projektet fungerar. Det som avgör är om väggtjockleken stannar där ritningen säger, om bearbetningstillägget är konsekvent från del till del och om den första fixturuppsättningen producerar delar istället för en skrotrapport.
Så den användbara frågan är inte vilket gjuteri som är billigast. Det är vilket gjuteri som kan hålla de tre eller fyra funktioner som din bearbetningsprocess beror på, till den volym du faktiskt beställer. Allt nedan följer av det.
Vad precision faktiskt betyder i segjärn
Precision är inte en egenskap. Det är tre staplade krav, och ett gjuteri kan vara stark på en medan tyst svag på en annan.
- Metallurgisk kontroll: nodularitet på ungefär 85 procent eller bättre på den sektion du bryr dig om, ett stabilt antal noduler och ett ferrit-till-perlit-förhållande som matchar hårdhetsintervallet på ritningen.
- Dimensionell kontroll: repeterbar position av bearbetade ytor i förhållande till en vald referenspunkt, inte bara en generös total längdtolerans.
- Inre sundhet: ingen krympande porositet i sektioner som bär last, håller tryck eller blir borrade och gängade.
Det andra och tredje lagret är där citat skiljer sig åt. Två gjuterier kan både citera 500-7 och båda gjuta rent järn, men levererar delar som beter sig annorlunda på en bearbetningslinje, eftersom det ena styr skaltjockleken på en tunnväggig cylinder och det andra behandlar det som en variabel som reder ut sig själv.
Du köper inte järn per kilo. Du köper avståndet mellan gjutytan och det första skäret som din maskinist tar.
Välj betyget efter att du har mätt sektionen
Publicerade egenskaper kommer från standardteststaplar, inte från din sida. Sektionsstorleken anger hur långsamt metallen svalnar, och kylningshastigheten anger hur mycket perlit som hamnar i matrisen. En kvalitet vald från ett datablad kan därför bete sig annorlunda när den väl gjuts in i ett 60 mm nav.
| ISO 1083 klass | Motsvarande ASTM A536 | Draghållfasthet | 0,2 % utbyte | Förlängning | Typiska delar |
|---|---|---|---|---|---|
| 400-15 | 60-40-18 | 400 MPa | 250 MPa | 15 % | Pumphus, ventilhus, lock |
| 500-7 | 65-45-12 | 500 MPa | 320 MPa | 7 % | Lagersäten, rotorsäten, vevhus |
| 600-3 | 80-55-06 | 600 MPa | 370 MPa | 3 % | Maskinbaser, pelare, lastkonsoler |
| 700-2 | 100-70-03 | 700 MPa | 420 MPa | 2 % | Slitagekritiska insatser och styrningar |
Två konsekvenser följer. Om en tung sektion kräver 600-3, förvänta dig ett samtal om legering eller värmebehandling, eftersom sektionen i sig fungerar mot målet. Och förlängning är antalet köpare tenderar att hoppa över; det är ofta den som förutsäger hur en gjutning beter sig när en presspassning eller en termisk cykel trycker på den.
Belagd sand, hartssand, grön sand: Matcha processen med egenskapen
Formningsvägen anger uppnåelig tolerans, ytfinish och verktygskostnad före den första gjutningen. Att välja det sent är dyrt, eftersom att byta rutt vanligtvis innebär nya mönster.
- Grön sand: lägsta mönsterkostnad och god ekonomi för medelstora och stora delar i jämn volym; tunna väggar och vassa inre kärnor behöver extra hänsyn.
- Hartsbunden sand (no-bake): en solid medelväg för medelstora partier, med bättre dimensionsstabilitet än grön sand och flexibelt verktyg.
- Belagd sand (skal): det vanliga valet för tunnväggiga delar med hög repeterbarhet, såsom kompressorcylindrar, där väggens konsistens är viktigare än mönsterpriset.
- Värmebehandling: inte en formningsprocess, utan en del av samma beslut, eftersom normalisering eller spänningsavlastning förändrar både hårdhet och dimensionellt beteende efter bearbetning.
Toleranspåståenden behöver en klass, inte ett adjektiv. En leverantör som säger "vi håller en millimeter" beskriver en enskild funktion. Fråga vilken toleransgrad som gäller för den specifika egenskap som din armatur är placerad på.
Där dessa gjutgods sitter inuti den färdiga maskinen
Delar är lättast att specificera utifrån det jobb de gör, eftersom det är så acceptanskriterier skrivs i första hand.
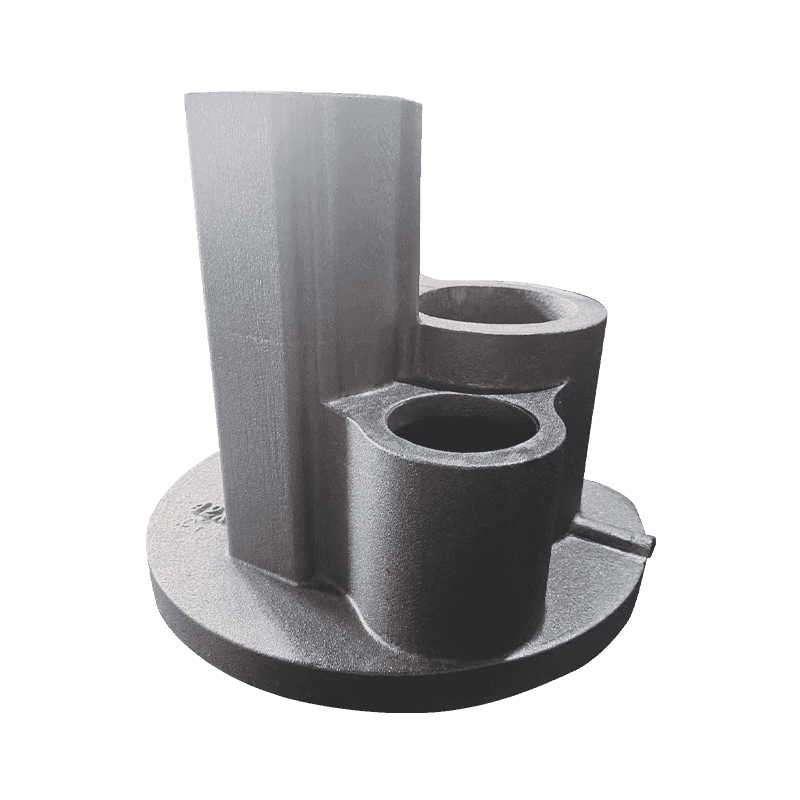
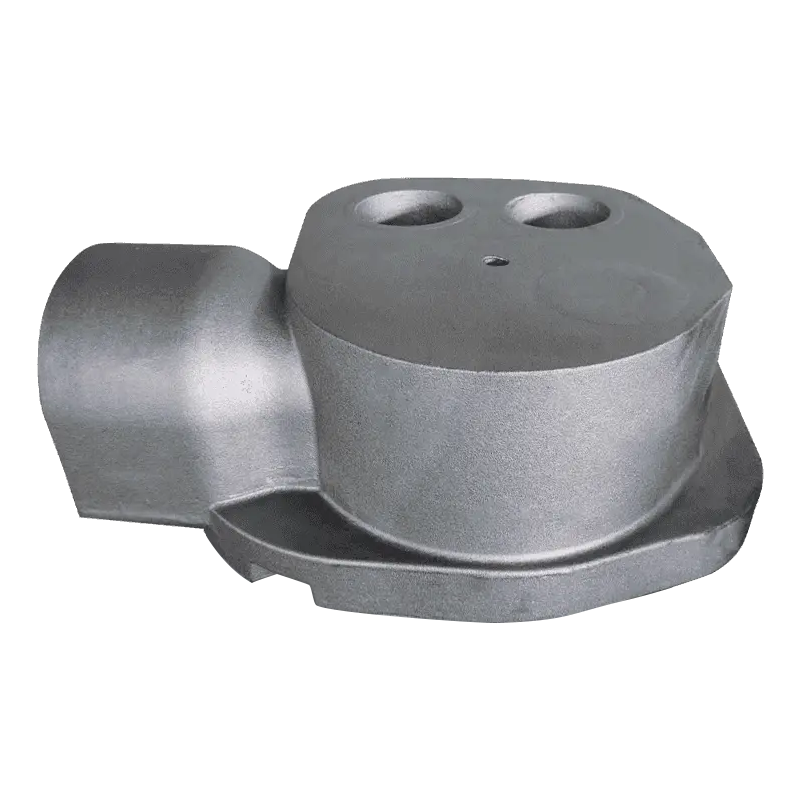
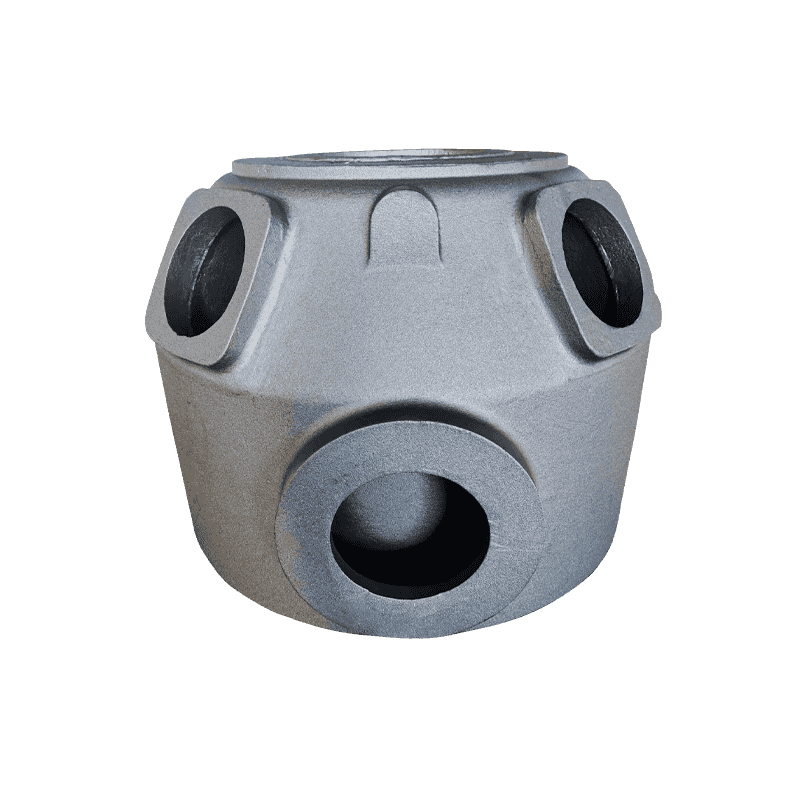
Kompressorgjutgods
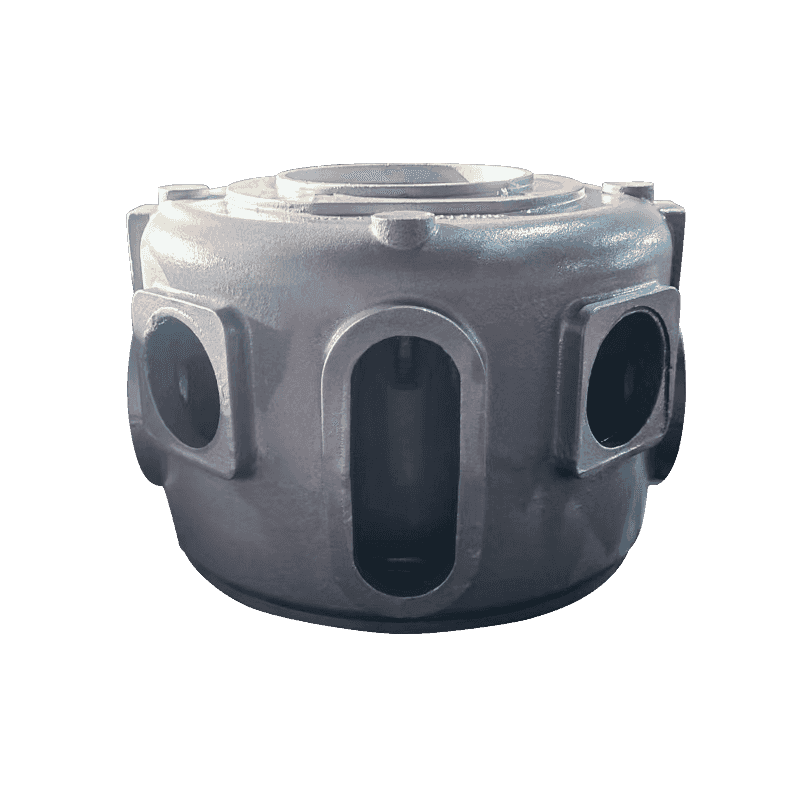
Kompressorarbete handlar om tätning, uppriktning och oljehantering. Lagersäten, rotorsäten, vevhus, cylindrar, avgassäten och oljeskopor misslyckas var och en på olika sätt: ett säte som är för mjukt slits ovalt, en cylindervägg som driver tappar kompression, ett vevhus som förvrängs kommer inte att hålla en lagerförspänning. Hur du balansstyrka och slitstyrka i ett lagersäte är ett typiskt exempel på ett beslut som måste tas i gjutskedet, inte efter bearbetning.
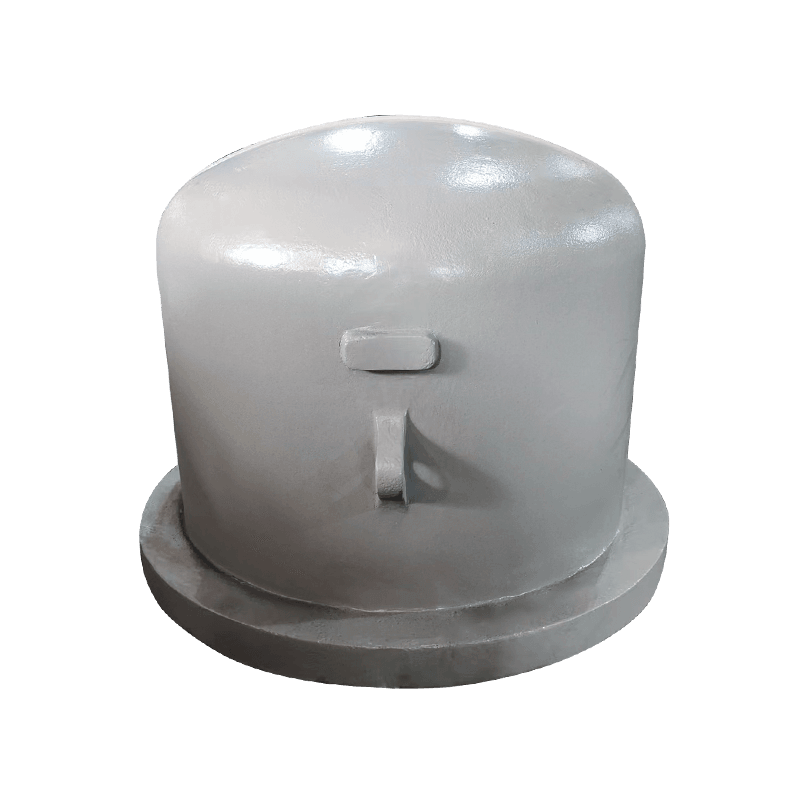
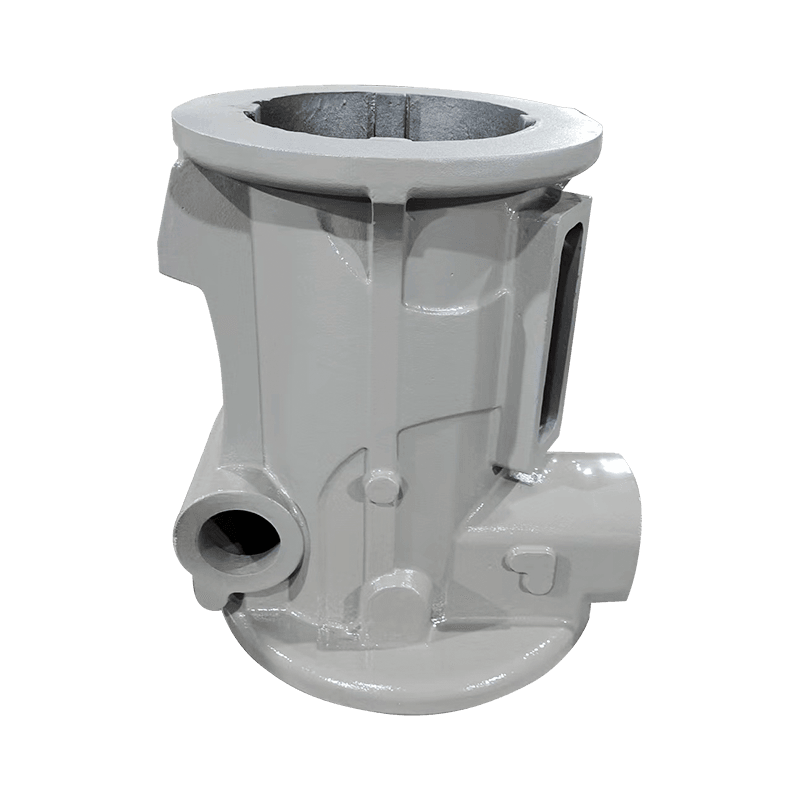
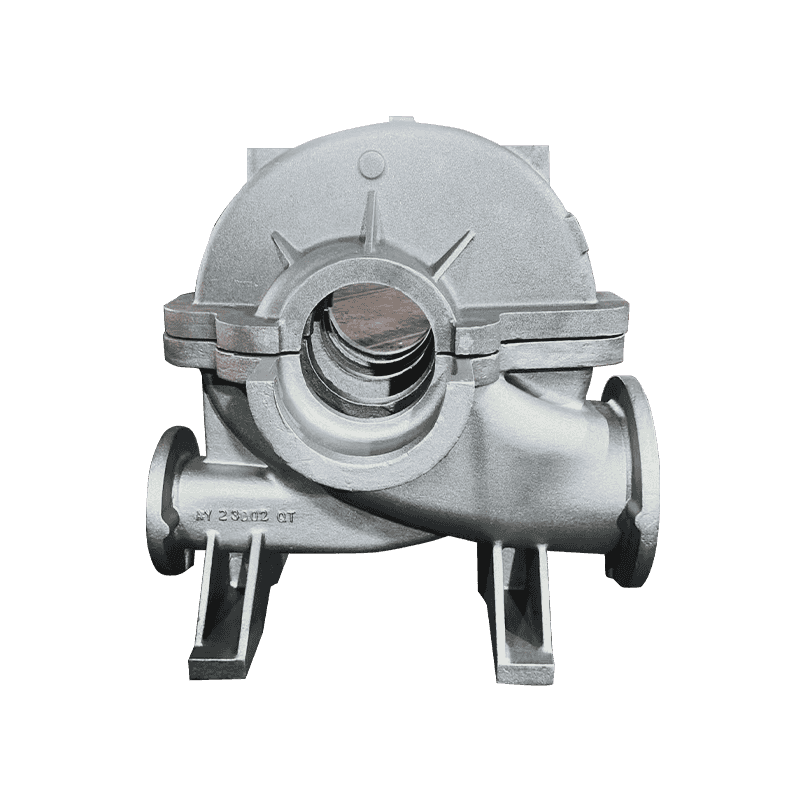
Pump och ventilgjutgods
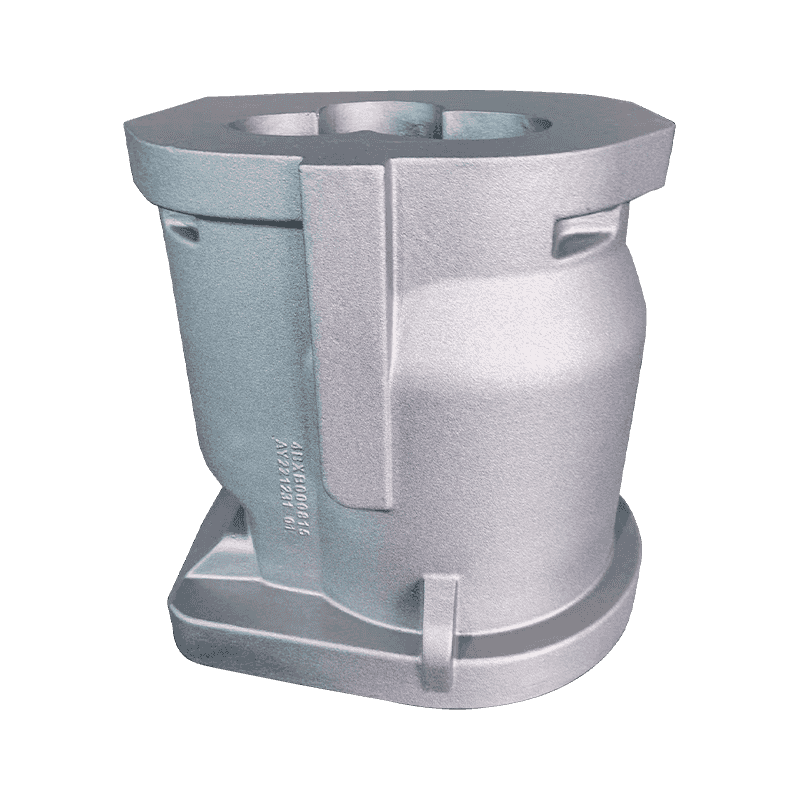
Axialflödespumpar, pumphus, dubbla pumpkåpor, kolvpumpsventilhus och pumpskivor är vanligtvis trycktäta eller flödeskritiska. Här är acceptanstestet ofta ett läckagetest plus en väggtjocklekskontroll, vilket innebär att porositetskontroll har större betydelse än draghållfasthet.
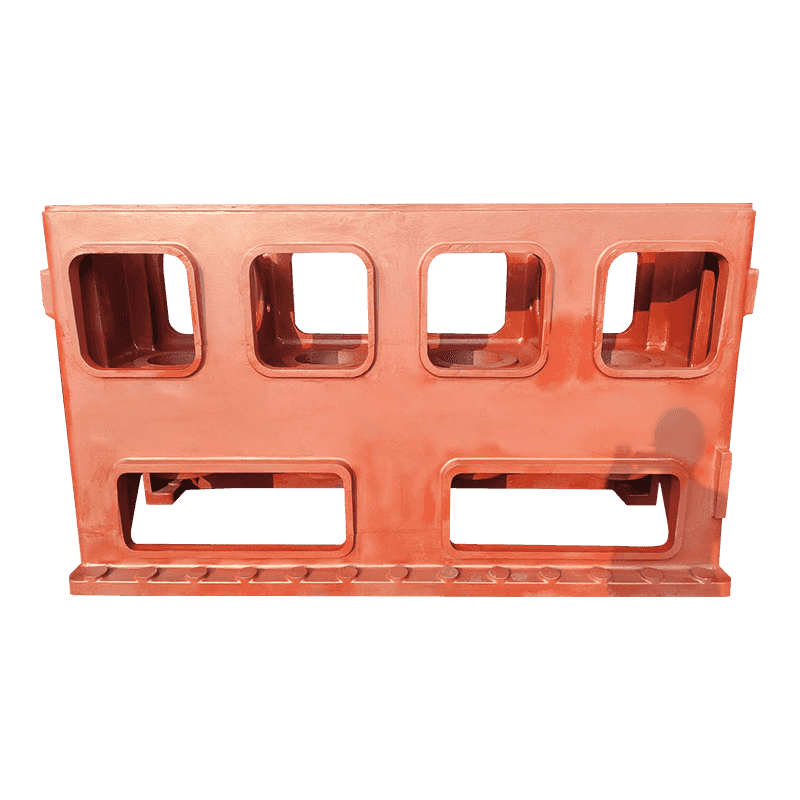
Verktygsmaskiner
Baser och pelare är det motsatta fallet: tunga, tysta delar vars verkliga värde är styvhet och dimensionsstabilitet under många års drift. Avspänningsavlastning och sektionslikformighet betyder mer än en snäv linjär tolerans.
Vad du ska kontrollera innan du godkänner ett prov
Ett prov från första artikeln bevisar vad ett gjuteri kan göra en gång. Godkännande ska handla om vad den kan göra varje gång. Sex föremål väger mest:
- Nodularitet mätt på en sektion skuren från själva delen, inte bara från en separat gjuten teststång.
- En dimensionsrapport som refererar till samma datum som din fixtur använder, med toleransklassen uttryckligen angiven.
- Väggtjocklek vid den tunnaste sektionen, mätt på minst tre delar från samma häll.
- Hårdhetsintervall över hela partiet, eftersom en spridning bredare än cirka 30 HB vanligtvis signalerar ojämn kylning eller värmebehandling.
- En sundhetskontroll vid bärande eller trycktäta sektioner, genom ultraljudsprovning eller genom sektionering av en offerdel.
- Spårbarhet från värmenummer till hälldatum till värmebehandlingssats, så ett problem som upptäcks senare kan snabbt minskas.
Om dessa sex artiklar visas i en första artikelrapport utan att ha begärts två gånger, har du det mesta du behöver för att göra en upprepad beställning med förtroende.
Gjutgods som köps till enbart pris är de dyraste. Ett två procent lägre enhetspris överlever sällan en ombearbetningskörning, en luftfraktad ersättningssats eller en fastställd monteringslinje.
Vad som faktiskt flyttar priset
Enhetspriset är den sista siffran att titta på, eftersom den är sammansatt av sex andra.
- Amortering av mönster och kärnbox, spridd över batchstorleken.
- Bearbetningstillägg: 3 mm extra på en stor yta är verklig vikt, riktig metall och verklig skärtid.
- Metallurgisk väg: legering och värmebehandling krävs för att nå en gradering i en tung sektion.
- Inspektionsomfattning: dimensionsrapporter, ultraljudstestning och sektionerade prover ökar alla kostnader och minskar risken.
- Skrotsats på tunnväggiga delar, där belagd sand tenderar att tjäna tillbaka sina verktygskostnader.
- Packning och exporthantering för detaljer med tunna väggar och färdigbearbetade ytor.
En köpare som förstår dessa sex kan förhandla med fakta. En köpare som endast jämför siffran per kilo förhandlar med ett nummer som gjuteriet kontrollerar.
Precisionsgjutgods av segjärn är ett specifikationsproblem innan de är ett tillverkningsproblem. Bestäm vilka egenskaper din montering inte kan tolerera variation på, ange toleransklassen och mätmetoden skriftligt och fråga efter processvägen som stöder dem.
Arbeta sedan i rätt ordning: lokalisera på bearbetningsdatumet, arbeta tillbaka till gjutningen och låt sortering och formningsprocess följa. Den beställningen misslyckas sällan.