SV
Bearbetning av segjärnsgjutgods : Vad anger kostnaden per del
Nodulär grafit gör segjärn starkt, segt och värt att specificera. Det gör också markerna trådiga, värmen envis och toleransfönstret smalare än de flesta ritningar medger. Gradkontroll och fixtur bestämmer mer än någon skärkatalog.
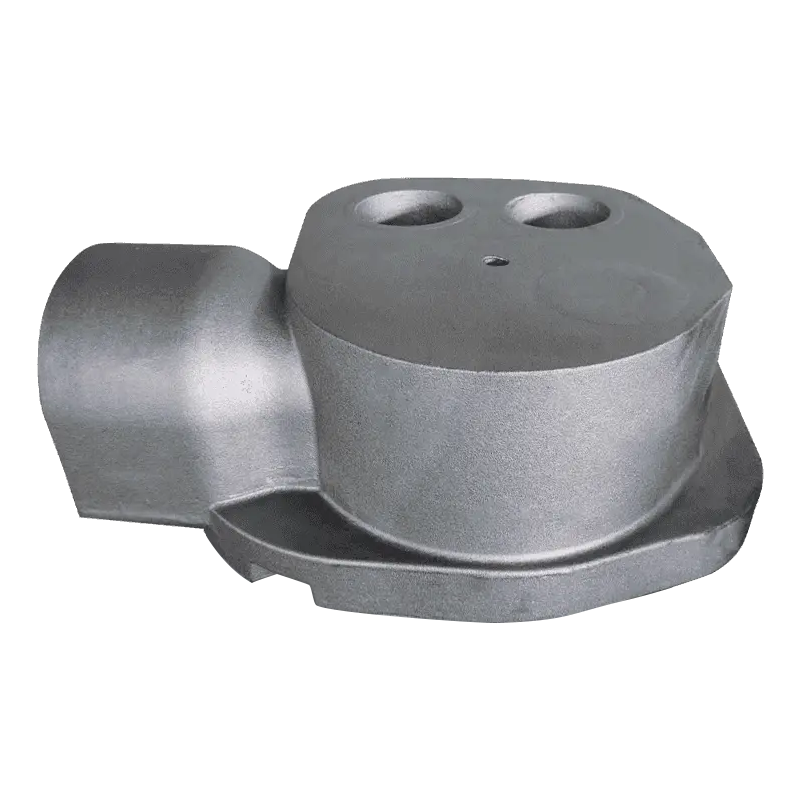
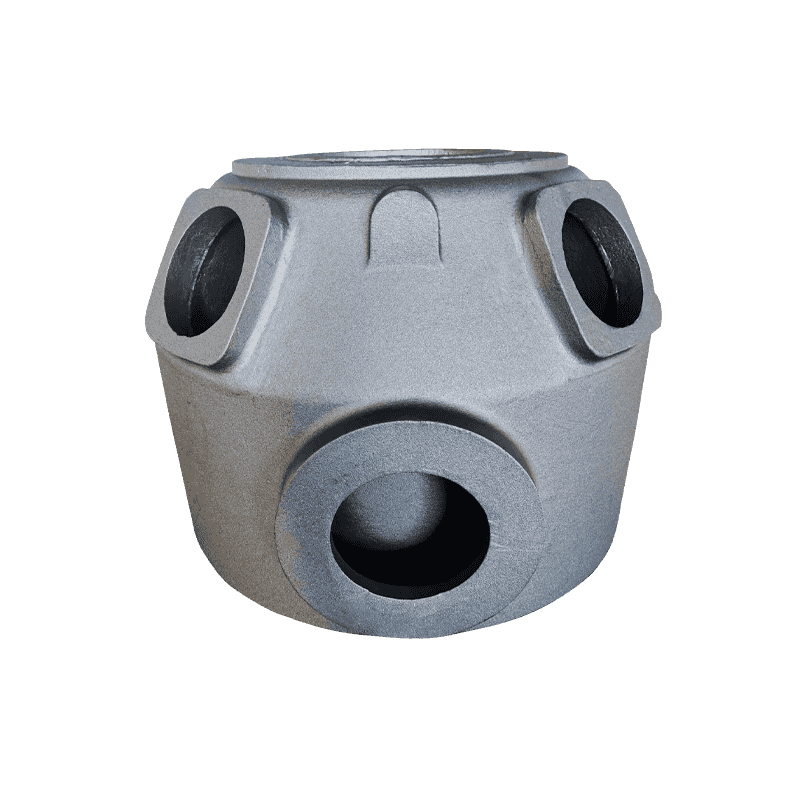
Två lagerhus, gjutna i samma vecka från samma mönster, kan bete sig som två olika material på en maskin. Man borrar rent med 220 m/min. Den andra mattar ett skärhörn innan verktyget når fullt djup. Programmet ändrades aldrig. Gjutningarna gjorde: en perlittung sektion nära en stigare, en kylig hud på en tunn revben eller en 40 HBW svängning över partiet.
Metallurgi sätter taket, fixtur sätter golvet, och skärdata fungerar bara innanför fönstret mellan dem.
Varför duktila järnmaskiner skiljer sig från gråjärn
I gråjärn bildar grafit flingor som sitter inuti matrisen som tusentals små inre spånbrytare. Spån klipps kort och snittet känns lätt. Magnesiumbehandling förvandlar den grafiten till knölar, vilket är det som ger segjärn dess styrka och töjning, och även det som tar bort det inbyggda spånbrottet.
På maskinen är resultatet förutsägbart: längre, strängare spån, högre skärkrafter vid samma skärdjup och mer värme kvar i skäreggen eftersom spånet bär bort mindre av det. Matrisen runt dessa knölar avgör sedan hur verktyget bärs.
- Ferritisk, runt 170-210 HBW. Mjuk och gummiaktig; uppbyggd kant, utsmetad finish och drivande dimensioner vid låg hastighet.
- Pearlitic, runt 230-290 HBW. Slipmedel; flankslitage och hackslitage tar över, och verktygets livslängd sjunker snabbt när hårdheten stiger.
- Blandad gjuten struktur. En kvalitet kan läsa 200 HBW i en tunn fläns och 250 HBW i en tung nav, enbart för att kylhastigheten skiljer sig åt.
- Nodularitet och nodulantal. Konsekvent fina grafitmaskiner med hög antal; grov eller degenererad grafit blir ett bearbetningsproblem långt innan det blir ett hållfasthetsproblem.
Två avgjutningar kan bära samma kvalitetsstämpel och skiljer sig fortfarande med 40 HBW. Den skillnaden syns aldrig på ritningen. Det framgår av bilagan.
En detalj som är värd att upprepa: segjärn är inte ofarligt. Torr grovbearbetning ger ett fint grafitrikt damm, så utsugning vid snittet hör till processen, inte till hushållningen.
Skärparametrar som håller uppe på verkstadsgolvet
Siffrorna nedan är utgångspunkter för belagd hårdmetall på en stel maskin, inte löften. Segjärn skär snabbare än lågkolstål och långsammare än gråjärn med samma hårdhet, och spridningen inuti en sats är vanligtvis större än spridningen mellan kvaliteter.
| Skick | Typisk hårdhet | Svänghastighet | Mata | Anteckningar |
|---|---|---|---|---|
| Ferritisk, gjuten | 170-210 HBW | 220-300 m/min | 0,25-0,40 mm/varv | Skarp positiv rake; håll grovbearbetningsdjupet över 2 mm så att kanten stannar under huden |
| Pearlitic, som gjuten | 230-290 HBW | 150-220 m/min | 0,20-0,35 mm/varv | Tufft underlag med en TiAlN- eller Al2O3-beläggning; förvänta dig flankslitage snarare än flisning |
| Austempererad eller kyld | 300-380 HBW | 80-150 m/min | 0,15-0,25 mm/varv | CBN eller whiskerkeramik; styvhet betyder mer än hastighet |
| Avbrutet skär eller tung hud | varierar | minska med 25-35 % | 0,15-0,25 mm/varv | Negativ rake och en stark kant; Låt aldrig verktyget stanna i snittet |
- Håll det första passet under det gjutna skinnet. Att skumma en kyld yta är det mest pålitliga sättet att bryta en kant.
- Jaga inte avslut med enbart foder. I segjärn förbättras finishen mer av hastighet och eggskärpa än av en lättare matning.
- Fräsning: klättringsskär där inställningarna tillåter, håll matningen per tand uppe och rensa bort finkorn istället för att skära om dem.
- Kontrollera hårdheten på den inkommande satsen, inte bara på den första artikeln. En batch som kör 30 HBW över provet kommer att besegra ett program som bevisats på det provet.
Sätt ett hårdhetsintervall på inköpsordern. Ett 170-230 HBW-band är en bearbetningsinstruktion lika mycket som en metallurgisk, och det är mycket lättare att komma överens före gjutning än att bråka om efter ett problem med verktygets livslängd.
Casting Skin, Chill och First Pass
De yttre en eller två millimeterna av ett sandgjutgods är inte det material som ditt skär valdes för. Det lagret kan hålla en kyld zon från en kall mögel, inbränd sand, oxider och små inneslutningar. Att ta bort det med en lätt finbearbetning får verktyget att gnugga snarare än att skära, och gnidning förstör kanter.
Se upp för hårda fläckar nära stigare och tunna revben. De kan sitta långt över den angivna batchhårdheten. Om samma fläck på varje del gnisslar och missfärgas, behandla det som ett mönster och kylningsproblem först; byte av skärkvalitet flyttar felet bara några delar senare.
- Plana på en yta som kommer att bearbetas ändå, eller ange en bearbetad dyna som referenspunkt.
- Stöd direkt under varje klämma. Duktilt järn är tillräckligt segt för att fjädra under klämbelastning och hålla den avböjningen tills klämmorna lossnar.
- Använd trepunktsstöd plus justerbara domkrafter på långa baser och pelare, och kontrollera om det gungar innan du drar åt något.
- Grov, släpp och avsluta sedan. Om detaljen rör sig efter grovbearbetning hör den rörelsen hemma i processplanen, inte i en omarbetningsanteckning.
Borrningar, datum och hus som måste förbli koncentriska
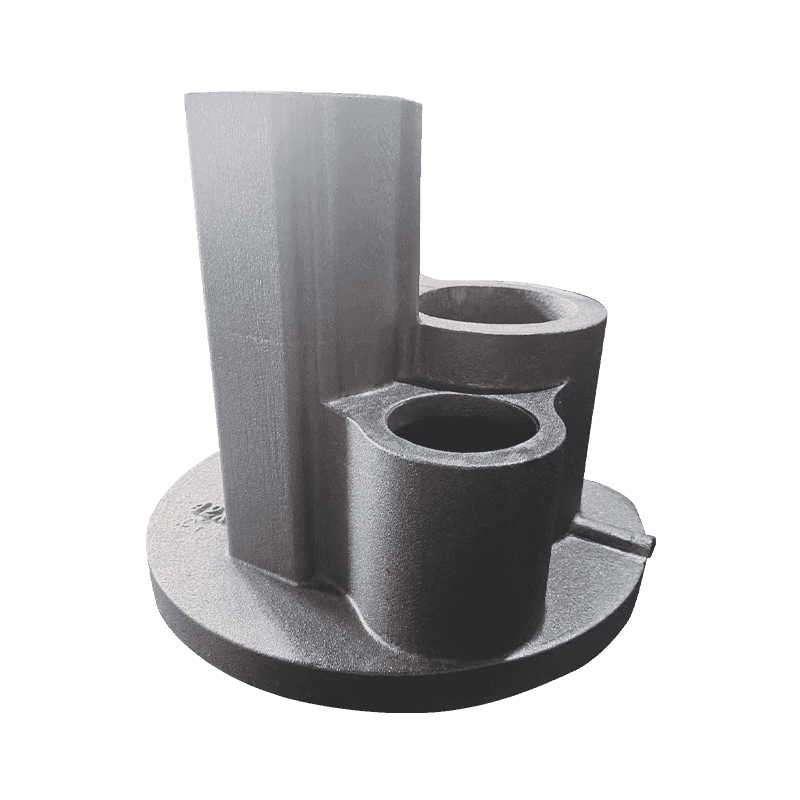
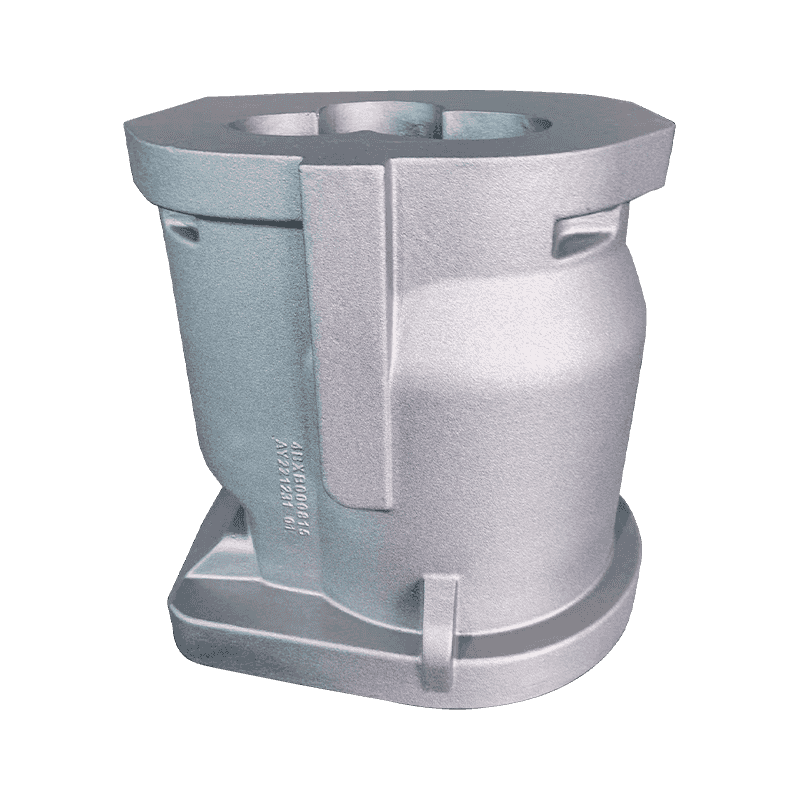
De flesta avslag på bearbetade segjärnsgjutgods är geometriska, inte kosmetiska. En kompressorkropp binder samman en monteringsyta, ett huvudhål och flera axelsäten. Ange att borrningen från en rå gjutyta och toleransen du verkligen arbetar efter är mönstrets, inte maskinens.
Sekvensen som håller i sig är oglamorös: grova datumytorna, låt gjutningen lägga sig, avsluta sedan borrningen och bearbeta varje tillhörande säte från den. Segjärns högre hållfasthet gör att designers kan tunna väggarna jämfört med gråjärn, vilket bidrar till vikten och skadar stabiliteten, eftersom ett tunt hölje böjs av vid klämning och slappnar av efter snittet.
Bearbetningsersättning är den andra halvan av det samtalet. För lite tillägg tvingar fram ett grunt gnidningspass; för mycket innebär en extra grovbearbetning och en högre chans att öppna porositet.
| Gjutstorlek (max dimension) | Engångsbidrag | Typiska delar |
|---|---|---|
| Upp till 150 mm | 2-3 mm | Överdrag, små höljen, bearbetade kuddar |
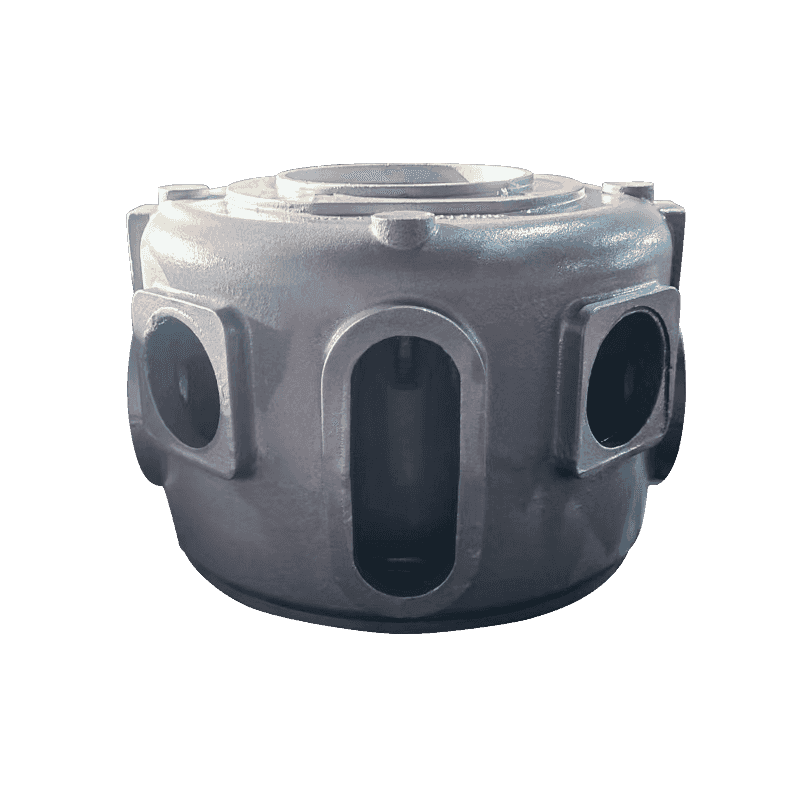
| 150-500 mm | 3-5 mm | Pumphus, lagerhus, ventilhus |
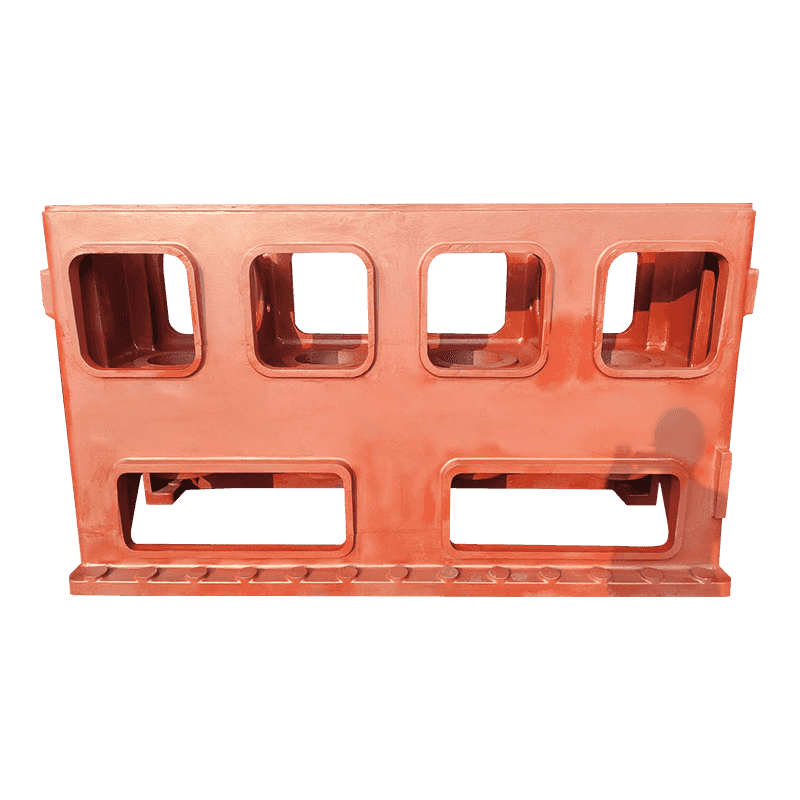
| 500-1500 mm | 5-8 mm | Kompressorkroppar, maskinbaser |
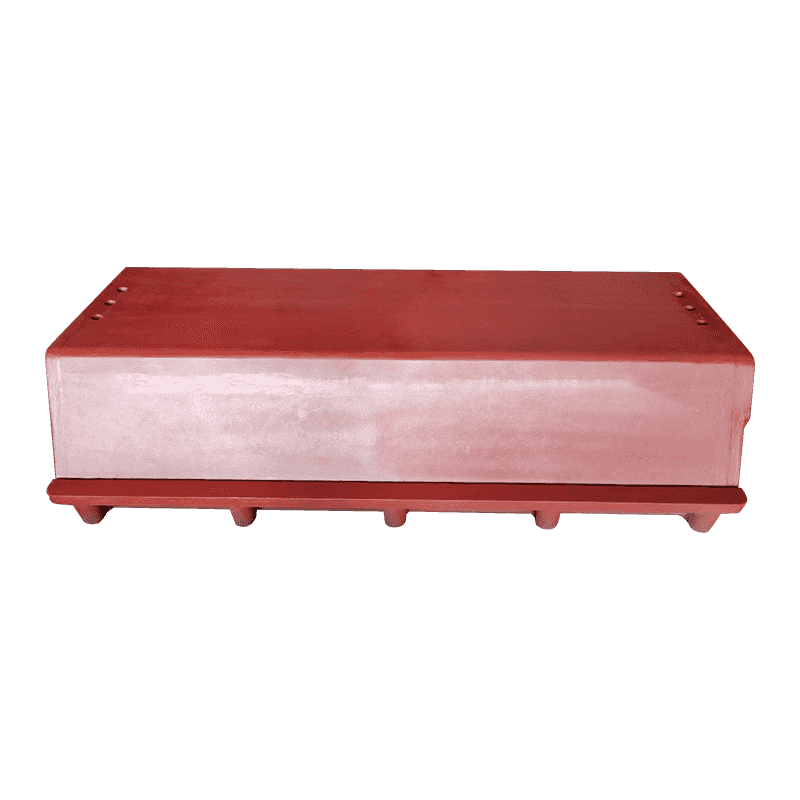
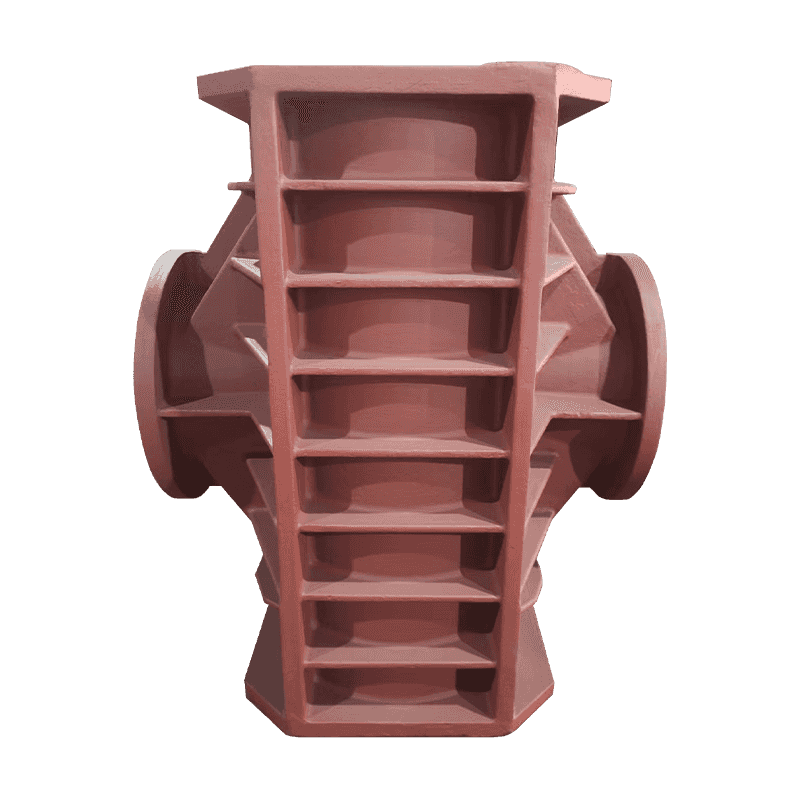
| Över 1500 mm | 8-12 mm | Kolumner och stora ramar |
Ramar och kolumner: där vibration anger finishen
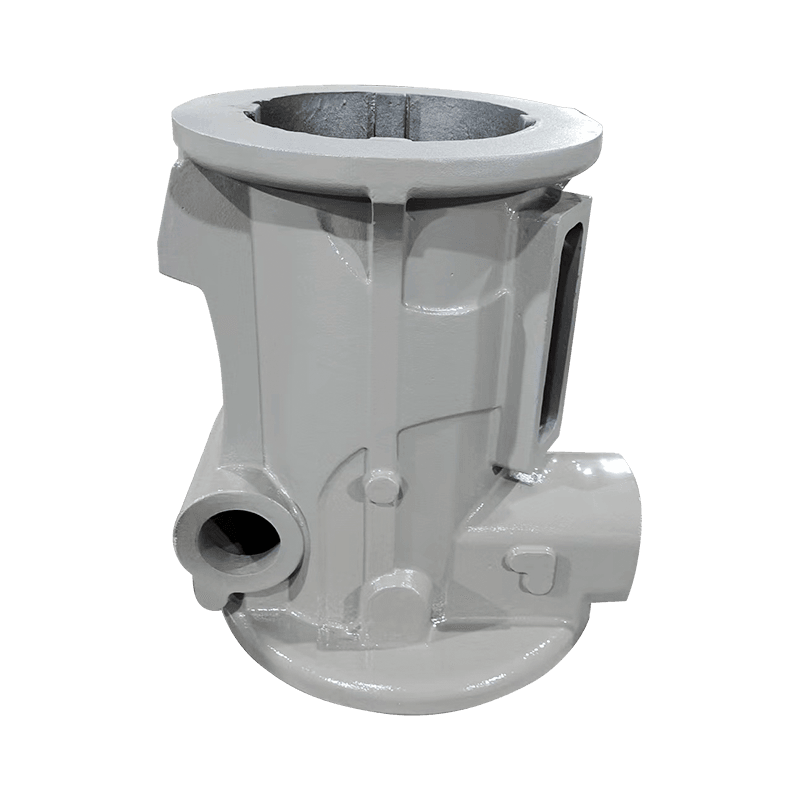
Verktygstillverkare väljer mellan grått och segjärn av skäl som visar sig i snittet. Flinggrafit i gråjärn omvandlar vibrationer till värme effektivt, så sängar och rutschbanor som måste vara tysta är ofta gråjärn. Nodulär grafit ger upp en del av den dämpningen men ger högre hållfasthet och styvhet, varför pelare och strukturer under böjbelastning ofta är segjärn.
För maskinisten betyder det att en stor gjutning måste vara stabil innan den kan bli exakt. Termisk jämvikt med butiken är lika viktig som att klämma fast: en kolonn grovbearbetad kall och färdig varm kommer att flyttas mellan operationerna. Den bredare bilden av hur gjutkvalitet påverkar bearbetningsnoggrannheten är värt att läsa innan teckningen fryses.
I praktiken: bearbeta monteringsytan först, markera skensätena från den och håll slutpasset tills delen har slutat röra sig. Vid snäva toleranser, mät på två olika dagar.
Pump och ventilkroppar: Väggtjocklek och läckagevägar
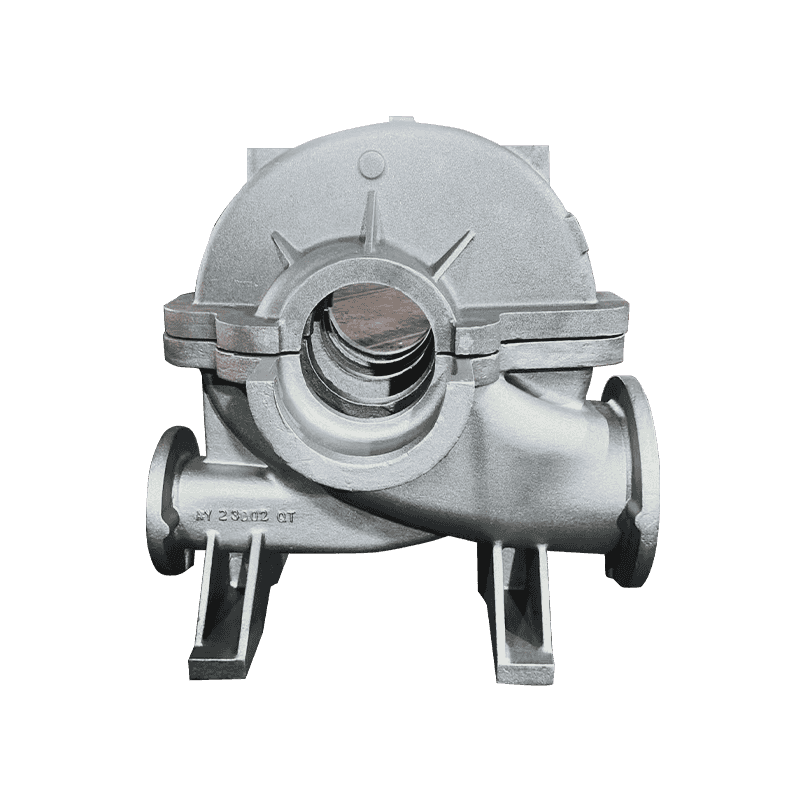
Pumphus och ventilhus är tryckgränser, så en dold defekt har ett högt pris. En por begravd i en vägg är en gjutning; samma por som öppnas av en borrstång är en skrotad del med bearbetningstimmar som redan har investerats i den.
Två vanor minskar den risken. Specificera oförstörande undersökning av tryckgränser före bearbetning snarare än efter, eftersom röntgen eller ultraljudstestning på ett grovt gjutgods kostar mycket mindre än en färdig detalj med en gråtande tätningsyta. Och sätt planhet och parallellitet på ritningen för flänsytor och tätningshål, eftersom generella dimensionstoleranser sällan styr funktionen som faktiskt läcker.
Segjärn förtjänar sin plats här genom att tolerera vattenhammare, termisk cykling och tryckspikar som skulle knäcka ett sprödare material. Konsekvensen för bearbetning är enkel: tätningsytor och bultcirklar måste hålla sin geometri efter hydrotestning, inte bara på bänken.
Vad du ska lösa innan första klippet
Tillförlitlig bearbetning av segjärnsgjutgods är för det mesta en inköpsvana snarare än en verktygshemlighet. Lägg dessa punkter på beställningen och verkstadsgolvet slutar gissa:
- En grad plus ett hårdhetsområde, med testplatsen angiven.
- Bearbetningstillägg per funktion, inte en filtfigur.
- Datumdefinition och om datumet är gjutet eller bearbetat.
- Acceptanskriterier för porositet på tryck- och tätningsytor.
- Provgodkännande som inkluderar en hårdhetskarta från en sektionerad del.
Utdelningen: när hårdhetsspridning kontrolleras och referenspunkter är överenskomna, segjärnsmaskiner med förutsägbara hastigheter med förutsägbar livslängd. Variabeln som finns kvar är den du valde att lämna öppen.
Haian Aoyu Machinery Manufacturing producerar segt och gråjärnsgjutgods för kompressor-, pump-, ventil- och verktygsmaskiner, med ungefär 20 000 ton årlig gjutkapacitet och exporterfarenhet över Europa, Japan och Nordamerika; du kan recensera hela gjutningsomfånget bakom dessa delar innan du lägger en ritning på en leverantörs skrivbord.